0.005mm公差のローラー加工。工数を倍かけても選ばれ続ける理由

ローラーの精度は、そのまま製品ラインの品質になります。回転がわずかに振れるだけで、巻きムラ・偏摩耗・異音につながるからです。この記事では、業務用洗濯機・乾燥機・脱水機のローラーを長年作り続けている当社が、0.005〜0.03mmの公差をどうやって出しているのかを、包み隠さずお話しします。結論から言うと、当社のやり方は一般的なローラー加工の「倍以上の工数」をかける方法です。

結論:精密ローラーは「溶接の前後」で決まる

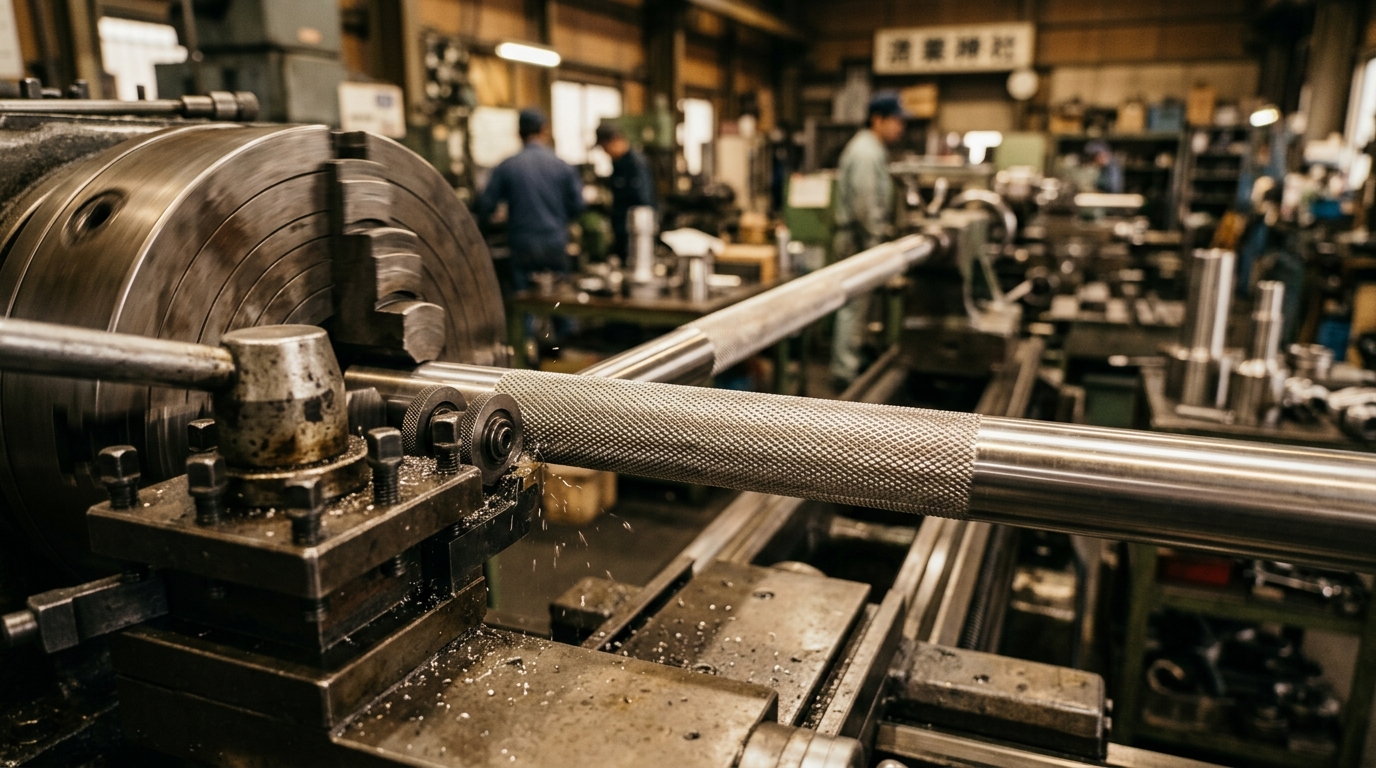
ローラーはパイプに軸(短軸)を組み合わせて溶接し、仕上げ加工をして完成します。精度を壊す最大の要因は溶接の歪みです。だから当社は、溶接の前・最中・後のすべてに手をかけます。

  • 溶接前加工を丁寧にやる。組み合わせ部の精度が悪いまま溶接すると、歪みが増幅されます。
  • 溶接は歪みが出ないよう工夫する。溶接順序や入熱をコントロールします。
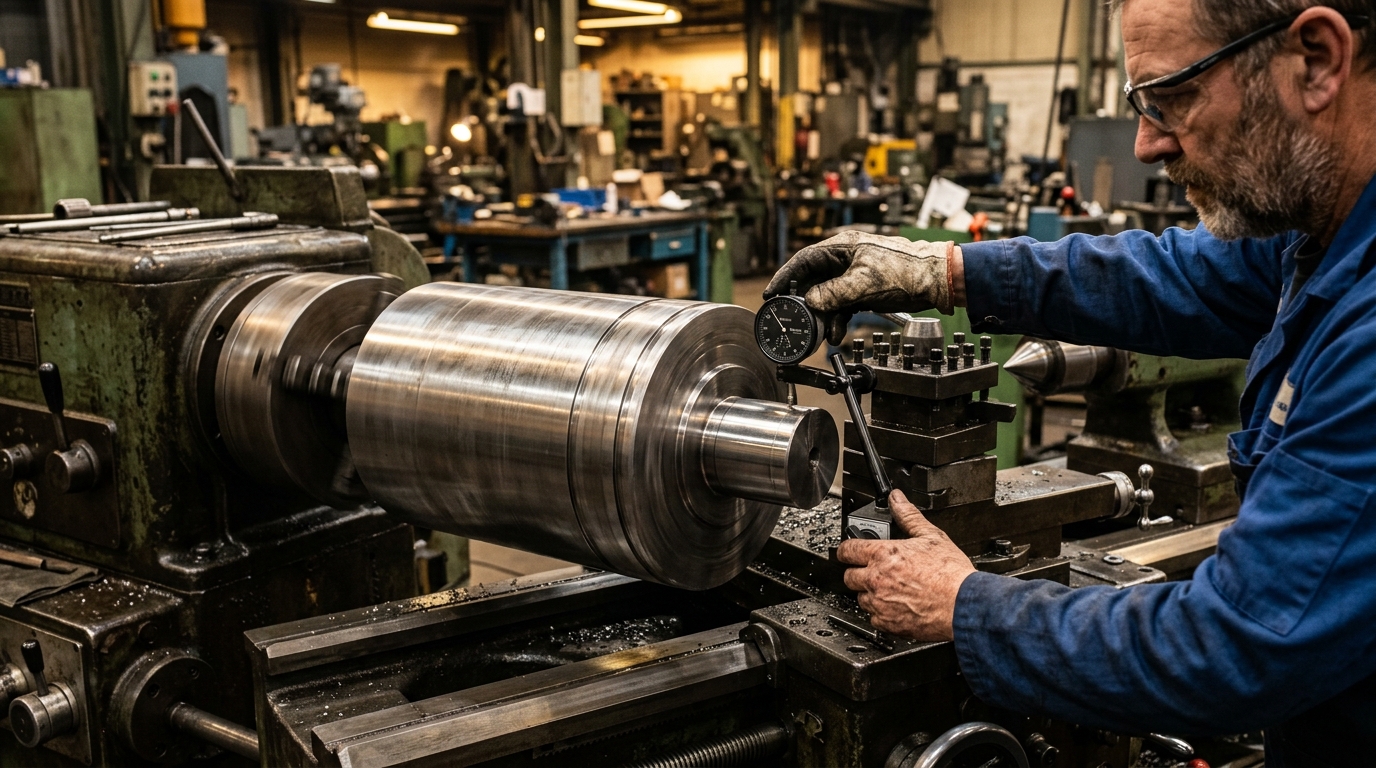
  • 溶接後にきちんと仕上げ、芯を確認しながら削る。振れ止めを前提にした段取りで、細長いローラーでも芯を追い込みます。

実例:全長1300〜1400mmのローラーで0.005mm台を狙う

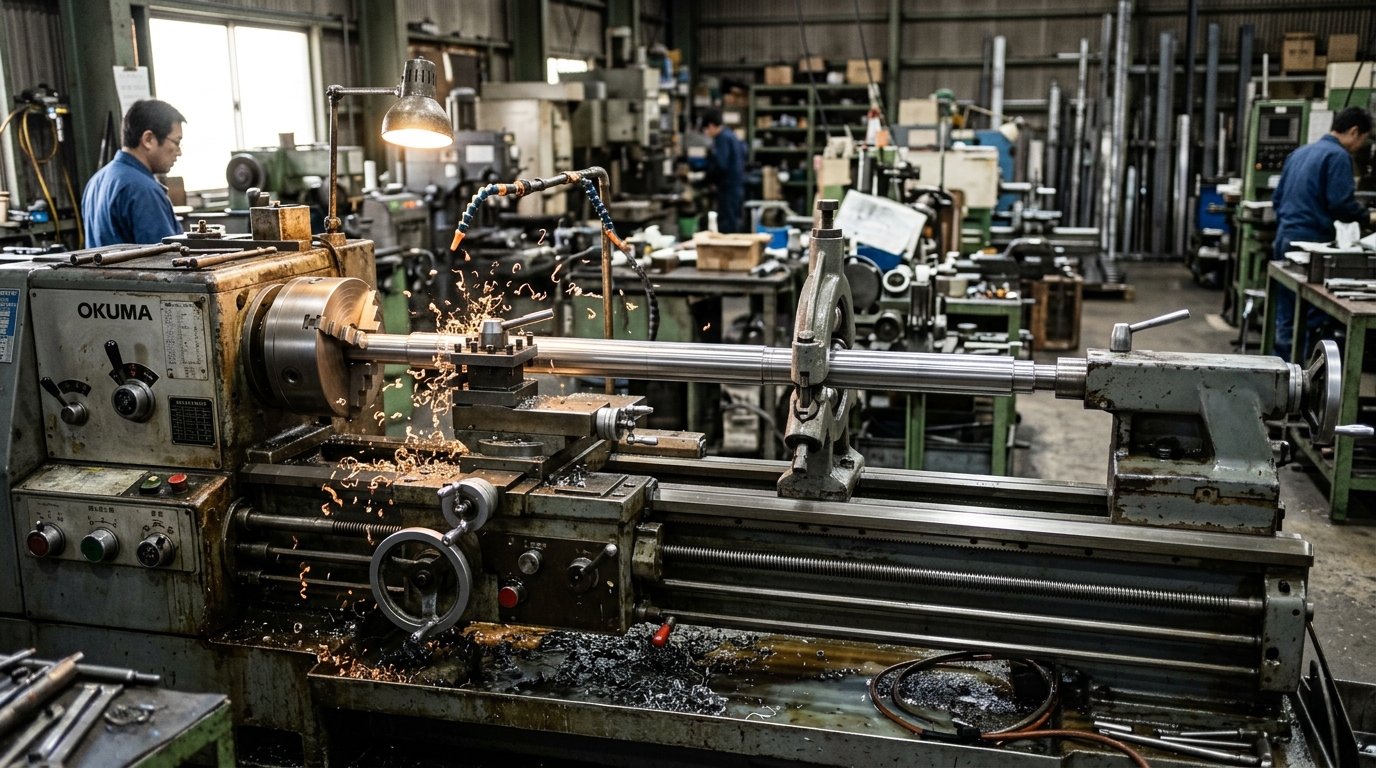
当社が長年製作しているのは、業務用の洗濯機・乾燥機・脱水機に使われるローラーです。φ130〜140mm程度のパイプの両端に短軸が入り、全長は1300〜1400mmほど。材質はステンレスのものも鉄のものもあります。要求される寸法公差は部位により0.01〜0.03mm、最も厳しいところで0.005mmレベルの調整をしながら仕上げています。

正直に言えば、この品物にかけている段取りと工数は、俗に言うローラー加工屋さんの倍以上だと思います。それでも続けてご注文をいただけるのは、回転体の精度が最終製品の寿命に直結することを、お客様が一番よくご存じだからです。ちなみにこの精度感覚は応用が利きます。以前には、カラー(リング状部品)の検査用ゲージを0.005mmの精度で製作し、検査治具として使っていただいたこともあります。

ローラー・回転体の外注で確認すべきこと

  • 溶接込みで頼めるか。「削りだけ」「溶接だけ」の分業は、精度責任が曖昧になりがちです。
  • 芯の確認方法。振れをどの状態で・どう測って保証するのかを聞いてみてください。
  • 消耗品としての継続供給。ローラーは消耗部品です。同じ精度で作り続けられる体制があるかが重要です。

よくある質問

Q. どのくらいのサイズのローラーまで対応できますか?

旋盤加工としては最大φ750×長さ2500mmまで対応しています。ローラーは形状・構造によりますので図面でご相談ください。

Q. 1本からでも、消耗品の定期製作でも頼めますか?

どちらも対応しています。実際に、機械メーカー様の消耗部品を繰り返しお作りしています。

Q. 溶接まで含めて依頼できますか?

はい。溶接前加工〜溶接〜仕上げ・芯出しまで一貫して対応します。精度責任を一社で持てるのが強みです。

まとめ

精密ローラーは「安く早く」だけでは絶対に良くなりません。当社は工数をかけるべきところに正直にかけて、0.005mmの世界で勝負しています。回転体の精度でお悩みの設計・保全のご担当者は、現状の困りごとからお聞かせください。
精密ローラー・回転体加工のご相談はこちら

加工能力の詳細は設備一覧、基礎知識は旋盤加工FAQへ。

海で使う部品は予備が命。潜水用フィルターケースを作り続けている話

海で使う道具は、壊れてから作ったのでは間に合いません。当社には、潜水用の酸素ボンベまわりに使われるフィルターケースを、もう何年も繰り返し作り続けている仕事があります。発注元は、潜水士の方々やダイバー向けの機材を扱うお客様。この記事では「予備部品をまとめて作っておく」という調達の考え方と、この仕事で当社が材質変更まで提案した経緯をお話しします。

結論:海の消耗部品は「予備をまとめて作る」が正解

海の機材は消耗・腐食が避けられず、しかも使う場面(潜水作業)では代替が利きません。だからこのお客様は、フィルターケース本体とその蓋、酸素ボンベを固定するステンレスバンドなどを、ある程度まとまった数で定期的に製作し、予備として持っておく方式を取られています。年に1回〜1年半に1回のペースで、1ロット50〜60本。壊れてから慌てるのではなく、計画的に在庫する。海に限らず、止められない設備を持つすべての現場に通じる考え方だと思います。

実例:潜水用フィルターケース――真鍮からステンレスへの提案

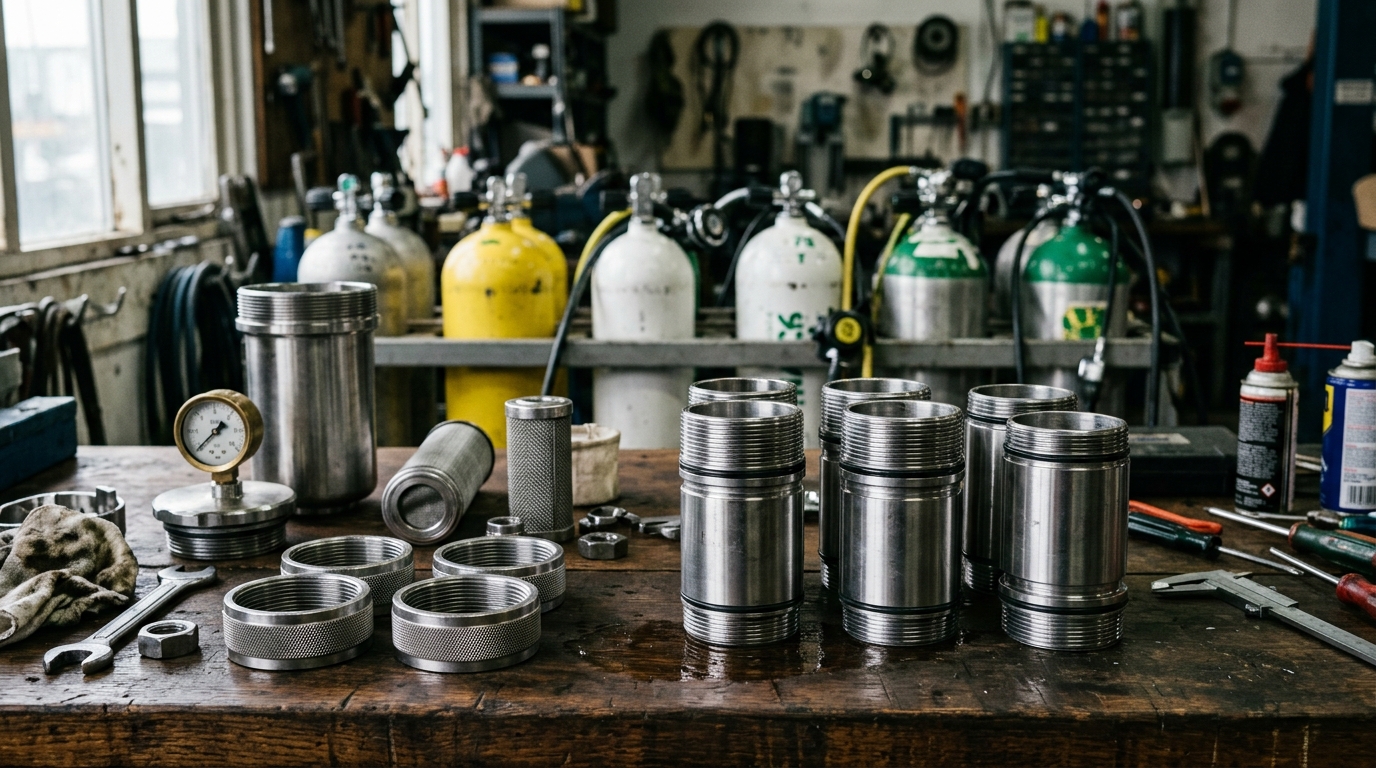
品物は、酸素ボンベの隣に取り付けるろ過用のケースです。パイプの内側にめねじ、上下の蓋におねじを切り、中にろ材を入れて組む構造で、材質はステンレス(SUS303)。パイプはφ40程度(44×1.5という特殊サイズ)、長さ300mm程度です。

実はこの部品、以前は真鍮で作られていました。削りやすいからです。しかし真鍮は海水環境ではメッキ処理が必要になります。そこで当社から「真鍮にメッキをするくらいなら、最初からステンレスでどうですか」とご提案し、以来ステンレスで作り続けています。ねじ加工の難度は上がりますが、使う側の手間とトータルコストは下がる判断でした。

もうひとつ。引き継いだ当初の図面は手書きで、正直、判読が難しい状態でした。当社で図面を引き直し、以前は必ずしも安定しなかった精度も改善。「作れる会社がどんどん廃業してしまった」という背景のある仕事だからこそ、図面をきちんと資産として残すことに意味があると考えています。

予備部品の計画製作、こんな進め方ができます

  • 消耗ペースに合わせたロット設計。年1回・50本など、使い方に合わせて数量と頻度を決めます。
  • 図面の引き直しとデータ保管。手書き図面・現物しかない部品も、図面化して次回から安定調達できます。
  • 材質の見直し提案。「昔からこの材質」を、使用環境から再検討します。

よくある質問

Q. 発注のたびに図面を用意する必要がありますか?

いいえ。一度図面化すれば当社でデータを保管し、リピート発注は品名と数量だけで進められます。

Q. 海水で使う部品の材質相談はできますか?

はい。ステンレスの鋼種選定や、樹脂への置き換えを含めてご提案できます。

Q. 小ロットでも受けてもらえますか?

はい。数本〜数十本のロットが当社の主戦場です。

まとめ

海で使う部品は「壊れる前に、まとめて、確かな図面で」。予備部品の計画製作は、現場の安心をそのまま在庫する方法です。消耗部品の調達が場当たり的になっている、図面が手書きのまま、という方はぜひ一度ご相談ください。

予備部品・消耗部品の計画製作のご相談はこちら

対応範囲は設備一覧、加工の基礎は旋盤加工FAQをご覧ください。

防衛費9兆円時代、町工場に何ができる?受けた仕事と断った仕事の話

2027年度の防衛省予算は過去最大の約9兆円規模の要求が報じられ、防衛産業は政府の戦略17分野のひとつに位置づけられました。「うちみたいな町工場にも関係あるのか?」と聞かれれば、答えは「関係はある。ただし、いいことばかりではない」です。この記事では、当社が実際に受けた防衛関連の仕事と、正直に断った仕事の両方をお話しします。これから防衛サプライチェーンへの参入を考える中小製造業の方の、リアルな判断材料になれば幸いです。

結論:技術より先に「書類と単価」を見よ

防衛関連の仕事で当社が実感した現実は2つです。第一に、書類が多い。第二に、単価が案件によって極端に違う。技術的には普通の旋盤加工でも、この2つで受けられるかどうかが決まります。

実際に受けた仕事:艦船改修部品で経験した「書類の壁」

当社は以前、造船関連企業経由で艦船の改修工事に使う部品(ステンレスのはしご手すり、ローレット加工つき)を製作しました。加工内容そのものは当社の日常業務の範囲でしたが、品質記録などの書類は通常案件よりはるかに多く、納品も「いつ・どうやって入れるか」の調整が細かく発生しました。

これは悪い話ではありません。書類と手続きに付き合える体制さえ作れば、技術面のハードルは世間のイメージほど高くない、ということでもあるからです。単品・小ロットの改修部品は、むしろ町工場向きの仕事です。

正直に断った仕事:単価が合わなかった2件

一方で、お断りした話もあります。ひとつは防衛装備品の外装カバーの製作相談。内容的には対応可能でしたが、提示単価が当社の工数に対してあまりに低く、お受けできませんでした。もうひとつは展示会で出会った人工衛星の部品の話。「最初に搭載されるときの単価は非常に安く、実績が積み上がれば単価がつく」という業界慣行を伺い、打ち上げに失敗すれば実績も残らないリスク構造を考えて、見送りました。

誤解のないように書くと、これは防衛・宇宙産業への批判ではありません。参入初期のコスト負担をどこまで許容できるかは会社の体力次第であり、当社はそのとき「無理はしない」と判断した、というだけの話です。

中小製造業が防衛関連に向き合うときのチェックリスト

  • 要求される書類・記録を最初に確認する。見積前に「必要書類の一覧」をもらうのが安全です。
  • 単価と数量の見通しを聞く。初回単価だけでなく、継続時の条件まで確認します。
  • 自社の得意領域から出ない。当社なら旋盤の単品・小ロット。背伸びした受注は双方を不幸にします。

よくある質問

Q. 防衛関連の仕事は特別な認証が必要ですか?

案件によります。当社が経験した範囲では、認証よりも品質記録・トレーサビリティ書類への対応が求められました。要求事項を確認の上、対応可否をお答えします。

Q. 商社・元請け経由の引き合いでも対応できますか?

はい。当社の防衛関連の経験はいずれも民間企業経由です。

Q. 見積だけの相談でも大丈夫ですか?

もちろんです。受けられない場合は理由も添えて正直にお伝えします。

まとめ

防衛費9兆円時代、町工場にも仕事は確かに流れてきます。ただし入口で見るべきは技術ではなく「書類と単価」。当社は受けられる仕事は誠実に、受けられない仕事は正直にお断りしながら、この分野と付き合っていくつもりです。

防衛・艦船関連部品の加工のご相談はこちら

参入検討中の情報収集には当社の設備一覧や旋盤加工FAQもお役立てください。

博士だらけの研究チームと町工場。研究装置の相談は意外と気軽でいい

「相談に来られた方が、全員博士。正直、会話が成立するか心配でした」。研究機関から当社に来たある相談の、率直な第一印象です。核融合・量子・宇宙といった研究開発分野に国の投資が集中し、研究の現場では実験装置や試験用部品の「作り手探し」が課題になっています。この記事では、研究機関・大学と町工場が実際にどう付き合っているのか、当社の2つの実例でお話しします。研究者の方にも、「研究の仕事なんてうちに来るの?」と思っている同業の方にも読んでほしい内容です。

結論:研究者と町工場は、思っているよりずっと噛み合う

研究機関からの相談は「世の中にない物を、1個だけ」という依頼がほとんどです。これは量産工場が最も苦手とし、単品加工の町工場が最も得意とする形です。専門用語の壁はありますが、「何をしたいか」を聞いて「なら、こう作れます」と返す会話は、普通の製造業の打ち合わせと変わりません。

実例1:地層調査用の三層パイプ――博士たちとの打ち合わせ

発電所関連の研究開発機関から、地下の地層調査(ボーリング)に使う多層構造のパイプを作れないか、という相談をいただいたことがあります。一番外側のパイプが外径φ300mm・長さ1000〜1500mmの三層構造を、ねじでひたすらつないで地下1.5〜2kmまで伸ばすという壮大な計画でした。

打ち合わせに来られたのは、論文を何本も出しているような博士ばかりのチーム。会話ができるか本気で心配しましたが、始まってみれば「何のために、どんな条件で使うか」を丁寧に説明してくださり、議論はきちんと成立しました。最終的にこの案件は、高温・高圧の地下水環境で漏れが許されないという保証条件と、当社には大きすぎる材料仕入れの負担を考え、お断りする判断をしました。「物としては作れたと思う」だけに悔しい案件でしたが、できない約束をしないのも町工場の誠実さだと考えています。

実例2:ポンチ絵1枚から作った実験治具

もうひとつは大学の研究室からの相談です。「試験管を冷やしながら立てられる治具が欲しい」という、ポンチ絵(手描きのスケッチ)ベースのご依頼でした。当社で形状を詰めて製作・納品したところ、実験で意外と使えると好評をいただいています。研究の現場には、カタログ品では絶対に埋まらない「ちょっとした特注」が無数にあるのだと実感した仕事でした。

研究機関の方へ:相談はこれだけで始められます

  • 図面は不要。ポンチ絵、口頭説明、参考写真で大丈夫です。
  • 1個から。単品こそ当社の主戦場です。
  • できない場合は理由つきで正直に。保証条件や材質が合わない場合は、はっきりお伝えします。

よくある質問

Q. 大学の研究費(公費)での支払いに対応できますか?

見積書・納品書・請求書の発行に対応しています。手続きの要件は事前にご相談ください。

Q. 世の中にない形状でも作れますか?

旋盤加工を軸にした範囲であれば対応できます。まず用途と概略形状をお聞かせください。

Q. 秘密保持が必要な研究でも相談できますか?

はい。秘密保持契約(NDA)を結んだ上でのご相談に対応しています。

まとめ

研究開発への国の投資が増えるほど、「1個だけ作ってくれる工場」の価値は上がります。博士との会話は、心配しなくても成立します(実体験です)。実験がうまく進まない原因が「道具がない」ことなら、その道具、当社で作れるかもしれません。

実験装置・研究用部品のご相談はこちら

加工範囲の確認は設備一覧、基礎知識は旋盤加工FAQへ。

ポンチ絵から始まった発電所の治具製作。図面がなくても頼れる外注とは

発電所やプラントの現場から来る相談は、きれいな図面で始まらないことがよくあります。当社が実際に受けたのは、Excelで描かれた「図面もどき」と手描きのポンチ絵でした。GX(グリーントランスフォーメーション)関連の投資でバイオマス発電や廃棄物処理プラントの整備が進む今、こうした「図面未満」の相談に応えられる加工先の存在は、現場の工期を左右します。この記事では、東北のバイオマス発電所の治具製作の実例と、当社が日常的に作っているプラント部品についてお話しします。

結論:「図面がない」はプラント業界の日常。だから図面化から請ける

プラントの建設・保守の現場では、「こういう物が欲しい」というアイデアが先にあり、正式な図面は存在しないことが珍しくありません。当社はポンチ絵やExcelのスケッチから図面を起こし、お客様と確認しながら形にする進め方を標準にしています。

実例1:バイオマス発電所の組立治具――Excelの図面もどきから

東北地方のバイオマス発電所から、設備の組み立てに使う治具の製作依頼をいただいたことがあります。届いたのは手描きのポンチ絵と、Excelで描かれた図面のようなもの。そこから当社で正式な図面を起こし、「ここはこういう解釈でいいですか?」とオンラインとメールで打ち合わせを重ねて、最終的に現物を製作・納品しました。遠方のお客様でも、やり取りはオンラインで完結できます。

別件では、同じくバイオマス関連でφ50〜60mm・長さ200mm程度のパイプ部品を単品でお作りしたこともあります。発電所には、こうした「1〜2個だけ欲しい」が本当にたくさんあります。

実例2:破砕機の軸・スリーブ・カラー――プラント消耗部品の定番

当社が継続的に製作しているのが、バイオマス発電・ゴミ焼却・飼料破砕といったプラントの破砕機まわりの部品です。品物は軸(シャフト)、スリーブ、カラーなど。材質はステンレス(SUS304、630)から鉄まで、サイズは手のひらに乗る小物からφ300〜400mm・長さ2200mmクラスまで幅があります。破砕機は硬い物を砕く宿命上、軸まわりが確実に摩耗する設備です。つまり部品は必ず、繰り返し必要になります。

発電所・プラントの廃番部品や補修部品は、部品を預かれるサイズか、その場で採寸できる物であれば、図面がなくても復元できます。正直に言えば、この分野の仕事はもっとやりたい。直しがいのある品物ばかりだからです。

プラント保守の調達担当の方へ

  • ポンチ絵・Excelスケッチのままで相談可。図面化から当社が請けます。
  • 遠方でもOK。打ち合わせはオンライン・メールで完結した実績があります。
  • 消耗部品は繰り返し前提で。初回に図面化しておけば、2回目からの調達が速く安定します。

よくある質問

Q. 手描きのスケッチしかありませんが、依頼できますか?

できます。ポンチ絵やExcelのスケッチから図面を起こし、確認いただきながら製作します。

Q. 遠方の発電所ですが対応できますか?

はい。東北の発電所とオンライン・メールのやり取りだけで納品まで完了した実績があります。

Q. 摩耗した現物から同じ部品を作れますか?

部品を預かれるか、現地で採寸できれば復元可能です。摩耗量を考慮した寸法の追い込みもご相談ください。

まとめ

プラント・発電所の部品調達は、「図面がない」「1個だけ」「今すぐ」の三重苦になりがちです。当社はその三つとも、日常業務として受け止めます。エネルギー分野の投資が拡大するいまこそ、図面未満の相談を形にできる外注先を確保しておいてください。

プラント・発電所部品のご相談はこちら

対応能力の確認は設備一覧、加工知識は旋盤加工FAQへ。

外注先が廃業した…その相談、2年で100件超。受けられた仕事との違い

「外注先が廃業してしまって、この部品を作れるところを探しています」。この書き出しの問い合わせが、当社にはここ2〜3年で、下手をすると100件以上来ています。月に何件も、です。経済安全保障の観点から「国内でものづくりを維持する」ことが国の戦略になった今、現場ではすでに、静かな供給危機が始まっています。この記事では、100件の相談を受けてきた町工場から見えた実態と、「実際に受けられた仕事」と「受けられなかった仕事」を分けたものは何だったのかを、正直にお話しします。

結論:相談100件のうち、受けられたのは5〜10件

最初に正直な数字を書きます。廃業関連の相談およそ100件のうち、当社が実際にお受けできたのは、おそらく5〜10件程度です。技術的に作れない物だったから、ではありません。最大の理由は単価です。

なぜ受けられないのか:「安すぎる単価」が廃業の原因でもある

廃業した外注先の多くは、長年の付き合いの中で、とんでもなく安い単価で作り続けてきています。設備の償却が終わり、ベテランが一人でやっている工場だから成立していた値段です。その会社が廃業したとき、同じ単価で引き継げる会社は、ほぼ存在しません。つまり、こういうことです。安すぎる単価は、外注先の廃業の原因であると同時に、代わりが見つからない原因でもある。「受けたくても受けられない」相談を100件近く見送りながら、当社はこの構造を痛感してきました。

受けられた仕事との違い:早めの相談と、単価の見直し

一方で、お受けできた仕事には共通点があります。

  • 廃業の「前」に相談が来た。いま当社では、数年以内の廃業を予告している仕入先からの切り替えを見据えて、とあるパイプ(片側おねじ・片側めねじ、長さ最大1500mm程度)の試作トライを進めています。現行の外注先が現役のうちに始めたからこそ、じっくり検証できています。
  • 単価を現在の相場で見直す前提があった。「前と同じ値段で」ではなく、「いくらなら継続供給できるか」から話が始まった案件は、ほぼ形になっています。
  • 図面や現物が揃っていた。図面がなくても現物があれば当社で図面化できます。何も残っていないのが一番困ります。

調達担当の方へ:廃業リスクの棚卸しを

お付き合いのある加工外注先について、次の3つを確認してみてください。

  • 代表者の年齢と後継者の有無
  • 「機械が壊れたらやめる」と言われたことがないか
  • その会社にしか図面・ノウハウがない部品はどれか

ひとつでも引っかかったら、切り替え先の検討は「今」です。廃業後の駆け込みは、単価も納期も選択肢も、すべて悪くなります。

よくある質問

Q. 廃業した外注先と同じ単価で作ってもらえますか?

正直に申し上げて、難しい場合が多いです。まず図面を拝見し、現在の相場で誠実にお見積りします。

Q. 図面が廃業した会社にしかなく、手元にありません。

現物があれば採寸して図面化できます。摩耗した現物からの復元もご相談ください。

Q. まだ廃業していませんが、先に試作を頼めますか?

はい、それが最善です。当社でも現在、廃業予定の外注先からの切り替えを試作トライから進めている実例があります。

まとめ

サプライヤー廃業は、ニュースになる前から現場で起きています。相談100件・受けられたのは5〜10件という当社の実感値が、その厳しさの証拠です。分かれ目は「早さ」と「単価の見直し」。手遅れになる前の一手を、一緒に考えさせてください。

外注先の廃業・切り替えのご相談はこちら

切り替え検討の材料として当社の設備一覧と旋盤加工FAQもご活用ください。

2m超の長尺シャフト加工の外注先の探し方。ビビリ・たわみ対策の実際

「細くて長いシャフトを頼んでいた外注先が、もう受けてくれない」。長尺シャフトの加工は、旋盤加工の中でも担い手が減り続けている分野です。造船・エネルギー・プラントといった国の重点投資分野では2mを超える軸物・パイプの需要が根強くありますが、細長いワークはビビリ(振動)とたわみとの戦いで、設備と経験の両方がないと精度が出ません。この記事では、当社が長尺加工で実際にやっている対策と、いま進行中の「廃業する外注先からの引き継ぎ」の話をします。

結論:長尺加工は「振れ止めの使い方」で決まる

長尺で太いワークなら、実はそれほど怖くありません。難しいのは「細くて長い」ワークです。切削の力で材料自体が逃げたりビビったりするため、機械の能力だけでは精度が出ないからです。当社では最大φ750×長さ2500mmの旋盤(DL75)を軸に、全長2000〜2200mmクラスのシャフト・パイプを日常的に加工していますが、精度を支えているのは次のような地道な対策です。

  • 移動式・固定式の振れ止めの使い分け。ワークの形状と工程に合わせて、刃物に追従する移動振れ止めと、要所を固定する振れ止めを組み合わせます。
  • カラー・スリーブでワークを抱かせる。細い軸の周りにカラーやスリーブを入れて剛性を持たせ、たわみを抑えてから削る方法も使います。
  • 段取りと切削条件の調整。細長物は「どの順番で、どこを支えて削るか」で結果が大きく変わります。

実例:片側おねじ・片側めねじ、つないで使うロッドパイプ

いま当社では、地質調査などのボーリングに使うロッドパイプの試作に取り組んでいます。片側におねじ、反対側にめねじを切り、現場で1本ずつつないで長く伸ばしていく部品で、1本の長さは最大1500mm程度、外径は200mm前後からそれ以下まで数種類あります。

この仕事が来た経緯が、今の製造業を象徴しています。長年この部品を作ってきた外注先の会社が「機械が壊れたら、もうやめる。あと数年かもしれない」という状況になり、発注元が切り替え先を探し始めたのです。「試作からトライしてもらえないか」というご相談で、当社としても、うまくいったら続ける、難しければ正直にお伝えして撤退する、という前提で挑戦しているところです。

長尺の外注先を探すときのチェックポイント

  • 機械の最大加工長だけで判断しない。カタログ上は入っても、振れ止めが使えなければ精度は出ません。
  • 「細長い物の経験」を聞く。同じ2mでも、φ300とφ50ではまったく別の仕事です。
  • ねじ加工の可否を確認する。長尺+パイプねじの組み合わせに対応できる会社は多くありません。

よくある質問

Q. 最大でどのくらいの長さ・太さまで対応できますか?

旋盤加工で最大φ750×長さ2500mmまで対応しています。細物は形状によりますので、図面をもとにご相談ください。

Q. 現在の外注先が廃業予定です。同じ物を作れますか?

図面があれば検討できます。図面がない場合も、現物からの採寸・図面化に対応しています。まず試作でのトライからも可能です。

Q. 材質は何に対応していますか?

鉄・ステンレス・アルミ・樹脂など一般的な材質に対応しています。インコネルやチタンなどの難削材は対応しておりません。

まとめ

長尺シャフト・長尺パイプの加工は、設備だけでなく「細長い物をどう支えるか」のノウハウが品質を決めます。外注先の廃業や高齢化で調達が不安になったら、実際に困る前の「試作トライ」の段階でご相談いただくのが一番安全です。

長尺シャフト・パイプ加工のご相談はこちら

情報収集中の方は、設備一覧(最大加工能力)や旋盤加工のよくある質問もどうぞ。

船舶部品の単品加工はどこに頼む?艦船改修のローレット手すり製作事例

「社内に機械加工のできる人間が50〜60人いるのに、ローレットを切れる人がいない」――そんな理由で、当社に艦船改修部品の相談が来たことがあります。造船・海事産業は今、政府の戦略17分野に位置づけられ、海底ケーブル敷設船の確保に約1000億円という予算検討が報じられるほどの追い風の中にあります。この記事では、船まわりの部品加工を「どこに頼めばいいのか」で悩む調達・設計のご担当者に向けて、実際に当社が対応した艦船改修部品の事例をお話しします。

結論:船舶部品の単品・小ロットは「町工場の得意技」で埋まる

造船所や艦船の改修現場で必要になる部品は、量産品ではなく「今回だけ10本」「この船に合わせて数個」という単品・小ロットがほとんどです。大手の加工部門は量産設備に最適化されているため、こうした仕事は意外なほど行き場がありません。逆に言えば、旋盤の単品加工を主力にする町工場にとっては真正面の仕事です。

実例:ローレット加工のはしご手すり、社内60人でも「切れる人がいない」

数年前、神奈川・横須賀方面の造船関連企業から、艦船の改修工事に使う「はしごの手すり」の製作依頼をいただきました。材質はステンレス(SUS304)、サイズはφ20〜25mm×長さ300〜400mm程度。表面には滑り止めのローレット加工(アヤ目の凹凸をつける転造加工)が必要な品物で、数量は10〜20本、納期は3〜4週間でした。

驚いたのは依頼の経緯です。先方には機械加工のできる方が50〜60人も在籍していたにもかかわらず、ローレットを切れる人がいなかった。それでインターネット検索から当社のホームページにたどり着いた、という話でした。ローレットは特別に難しい加工ではありませんが、経験者が減っている加工のひとつです。「うちの設備では誰もやったことがない」という理由で外に出てくる仕事は、実は少なくありません。

もうひとつ印象的だったのは書類の多さです。艦船関連ということもあり、品質記録や納品まわりの手続きは通常案件よりかなり多く、納品方法についても細かい調整がありました。この「書類と手続きに付き合えるかどうか」は、船・防衛まわりの仕事を受ける上で技術力と同じくらい大事な要素だと感じています。

なぜ町工場に船の仕事が来るのか

  • 単品・小ロットだから。改修・修理は一品一様で、量産ラインには乗りません。
  • 「できる人」が減った加工があるから。ローレットに限らず、ねじ切りや長尺加工など、担い手が減った加工は探してでも外注されます。
  • 納期が読みやすい相手が求められるから。船はドックに入っている期間が決まっており、その間に部品が揃わなければなりません。

当社は最大φ750×長さ2500mmまでの旋盤加工に対応しており、手すりのような小物から、シャフト・スリーブといった大きめの船用部品まで一貫して対応できます。すべての案件をお受けできるわけではありませんが、「どこに頼めばいいかわからない」段階のご相談こそ歓迎です。

よくある質問

Q. 1本だけでも頼めますか?

はい。当社は単品加工が主力です。改修・修理用の1本からお見積りします。

Q. 図面がなくても相談できますか?

できます。現物や手書きのスケッチから図面を起こして製作した実績が多数あります。

Q. 艦船・防衛関連の書類対応はできますか?

品質記録・検査成績書など、案件に応じた書類対応の経験があります。要求内容を先にお知らせいただければ、対応可否を含めてお答えします。

まとめ

船舶・海事分野は国の投資が集中する成長領域ですが、現場で必要なのは「単品を、期日どおりに、確かな品質で」作れる加工先です。ローレット手すりのような小さな部品でも、船の工期を左右します。船まわりの部品調達でお困りの方は、まずは状況だけでもお聞かせください。

船舶部品の加工のご相談はこちら

まだ情報収集の段階という方は、当社の設備一覧や旋盤加工のよくある質問もご覧ください。

樹脂パイプの薄肉加工は何mmまで?肉厚3mmの壁と設計の勘所

「樹脂のパイプ部品を、継ぎ目なしで、できるだけ薄く削り出したい」——設計の現場でこうした要望が出たとき、最初にぶつかるのが「結局、何mmまで薄くできるのか」という問いです。カタログにも規格表にも書いていないため、図面を引く手が止まってしまう。私たち株式会社サーフ・エンジニアリング(神奈川県綾瀬市)にも、この段階でのご相談が届きます。

この記事では、樹脂パイプの薄肉加工における実用的な下限=肉厚3mmという基準と、なぜそこが壁になるのか、そして設計側で押さえておきたい4つの勘所を整理します。

結論:樹脂パイプの薄肉加工は「肉厚3mm」が実用的な下限

先に結論からお伝えします。当社が樹脂の薄肉パイプを削り出しでお受けする場合、安定して形になる肉厚の下限はおおむね3mmです。これは「3mmより薄いと絶対に削れない」という意味ではなく、寸法精度・真円度・納期・コストのすべてが実用範囲に収まる境界が3mm前後にある、という意味です。

金属、たとえばステンレスの薄肉パイプであればもっと薄い領域まで攻められます。同じ「薄肉パイプ」でも、材質が樹脂になった瞬間に難易度の質が変わる——ここが設計時に見落とされやすいポイントです。

なぜ樹脂は金属ほど薄くできないのか

理由は大きく3つあります。いずれも「材料そのものの性質」に由来するため、機械の性能や腕前だけでは越えられません。

① 剛性が低く、切削力で「逃げる」

樹脂の縦弾性係数(ヤング率)は、金属と比べて1桁から2桁小さい世界です。バイトが当たった瞬間に材料側がたわんで逃げるため、指令した寸法どおりには削れません。肉厚が薄くなるほどこの逃げは大きくなり、削っているはずなのに寸法が入らない、あるいは工具を離した途端に寸法が戻る、という現象が起きます。

② 切削熱が逃げない

樹脂は熱伝導率が低く、切削で発生した熱が刃先付近に溜まります。金属なら材料と切りくずが熱を持ち去ってくれますが、樹脂は自分で熱を抱え込み、熱膨張して寸法が変わったり、ひどい場合は溶けて刃に付着します。薄肉になるほど熱容量が小さくなるため、この影響は加速度的に大きくなります。

③ 削った「後」も寸法が動く

樹脂の丸棒や厚肉パイプの内部には、成形時の残留応力が閉じ込められています。外側を削って肉を薄くすると、その応力のバランスが崩れ、加工が終わった後も時間をかけて反り・曲がり・真円度の崩れとして現れます。「測定した直後は狙いどおりだったのに、翌週に測ったら違っていた」という話は、樹脂加工では珍しくありません。

この「経時変形」があるため、樹脂の薄肉加工では荒加工と仕上げの間に応力を落ち着かせる時間を取るなど、金属にはない段取りが必要になります。肉厚3mmという線引きは、この経時変形を見込んでもなお実用精度に収まる範囲、という意味合いも含んでいます。

それでも「継ぎ目なしの削り出し」を選ぶ理由

ここまで読むと「では押出材や成形品を使えばいいのでは」と思われるかもしれません。実際、量産で寸法要求が緩いなら、そちらが合理的です。

削り出しが選ばれるのは、次のような場面です。

  • 継ぎ目・溶着跡が許されない——液や粉体が触れる面に段差や継ぎ目を作りたくない
  • 使いたい材質の押出パイプが存在しない・廃番になった——特殊樹脂ではパイプ形状の流通材がそもそも無いことが多い
  • 必要な数が1本〜数本——金型を起こす前提の工法が成立しない
  • 肉厚や内径に、流通材の規格では出せない指定がある

削り出しなら、材料が丸棒・厚肉パイプで手に入りさえすれば、内径・外径・肉厚を図面どおりに作れます。試作1個からでも形にできるのが最大の利点です。

設計側で押さえたい4つの勘所

① 肉厚は「一番薄いところ」で判断する

段付きやテーパーが入る部品では、平均肉厚ではなく最も薄い断面が加工の難易度を決めます。図面上の1か所だけが2mmになっている、というケースでも、その1か所が全体の可否を左右します。

② 公差は「効く面」だけ厳しくする

全周・全長にわたって厳しい公差を入れると、経時変形の分だけ余裕がなくなり、コストと納期が跳ね上がります。シール面や嵌合部など、機能上の要求がある面だけを絞り込み、それ以外を一般公差に落とすだけで、実現可能性は大きく変わります。

③ 長さと肉厚はセットで考える

同じ肉厚3mmでも、長さ100mmと長さ1000mmではまったく別の話になります。長くなるほど自重と切削力でたわみ、振れ止めなどの支持が必要になります。長物の場合は、肉厚だけでなく「肉厚÷長さ」の比率で相談していただくと話が早く進みます。

④ 材質は「決め打ち」せずに相談する

要求が耐薬品性なのか、耐熱なのか、摺動性なのか、寸法安定性なのかによって、選ぶべき樹脂は変わります。そして樹脂の種類が変われば、削れる薄さも変わります。材質を先に固定してしまうと、加工性の面で不利な選択に縛られることがあります。用途と環境条件を先に共有いただくのが結果的に近道です。

当社でできること・できないこと

正直にお伝えします。肉厚3mmを大きく下回る樹脂パイプは、当社ではお受けできません。無理に受注して、寸法が出ない・納期に間に合わないという結果になれば、お客様にとっても当社にとっても損失だからです。

一方で、当社の旋盤は最大φ750×全長2500mmまで対応でき、長物・大径の領域は得意分野です。樹脂・金属を問わず、「長い」「薄い」「継ぎ目なし」という条件が重なる部品は、他社で断られた末にご相談いただくことが多い領域です。

まとめ

  • 樹脂パイプの薄肉加工は、肉厚3mmが実用的な下限。金属と同じ感覚では設計できない
  • 理由は剛性の低さ・熱のこもり・加工後の経時変形の3点。材料の性質に由来する
  • 設計側では「最薄部」「公差を絞る面」「長さとの比率」「材質を決め打ちしない」の4点を押さえると、実現可能性とコストが大きく改善する

肉厚が3mmに収まるかどうか微妙、という段階でも構いません。むしろ図面を固める前にご相談いただいたほうが、公差や形状の逃がし方でご提案できる幅が広がります。ポンチ絵や手書きスケッチの段階でも対応いたします。

樹脂パイプの薄肉加工についてご相談はこちら(図面が未完成でもOK)

まずは情報収集から、という方は、こちらもあわせてご覧ください。

コンパネの渡し板はなぜ危ない?段差24mmが生む転倒リスクと対策

掘削溝の上にコンパネを渡して歩行者を通す――道路や宅地まわりの工事で、今も多くの現場で見られる光景です。しかしその渡し板を歩行者の目線で見ると、いくつもの危険が潜んでいます。実際に私たちのもとには、ガス工事会社様から「渡し板まわりの事故を防ぎたい」という相談が寄せられ、それが製品開発のきっかけになりました。

この記事では、掘削溝用の歩行者横断プレートを開発・製造する株式会社サーフ・エンジニアリング(神奈川県綾瀬市の金属加工メーカー)が、コンパネ渡し板の3つのリスクと、現実的な対策を解説します。

なぜコンパネが使われ続けるのか

理由はシンプルで、安い・現場にある・軽くて加工しやすいからです。型枠用の合板は現場に常備されていることが多く、掘削幅に合わせて切って敷くだけで「通路らしきもの」が作れてしまいます。短期・低頻度の横断なら大きな問題にならないこともあり、習慣として定着してきました。

危険1:約24mmの段差につまずく

コンパネに養生マットを重ねた渡し板は、路面との段差が約24mmになります。この段差は健常な大人でも足を引っかける高さで、特に注意が必要なのは次の通行者です。

  • 自転車:前輪が段差に取られてハンドルを取られ、転倒につながる
  • 高齢者・お子さん:すり足気味の歩行ではわずかな段差でもつまずく
  • ベビーカー・カート:小径の車輪が段差で止まり、押し手がバランスを崩す

夜間や雨天は視認性が下がり、リスクはさらに上がります。歩行者がつまずいてケガをすれば、それは労働災害ではなく第三者災害(公衆災害)です。

危険2:雨に濡れると滑る、泥がはけない

合板の表面は雨に濡れると滑りやすくなります。掘削現場では泥が付きものですが、平板のコンパネは泥も水もはけず、表面に溜まったままになります。滑って転倒すれば、段差のつまずきと同じく第三者災害です。

危険3:割れ・たわみによる踏み抜き

木材は繰り返しの荷重と風雨で確実に劣化します。たわみが大きくなった渡し板は歩行者に不安感を与え、最悪の場合は割れて踏み抜き、掘削溝への転落につながります。「まだ使えるだろう」で使い続けた板が、ある日突然限界を迎えるのが怖いところです。これは机上の想定ではありません。実際に渡し板が折れて重傷事故につながった現場の話を、次でご紹介します。

実際にあった事故:コンパネの渡し板が折れ、全治6か月の骨折

当社の歩行者用横断プレート「わたるくん」開発のきっかけは、ガス工事会社様の現場で実際に起きた事故でした。コンパネで代用していた渡し板が折れ、作業員の方が大腿骨を骨折する全治6か月の重傷事故。発注元からは「対策しなければ発注停止」と通告され、その対策として当社に開発のご相談をいただきました。

金属加工メーカーとして出した答えが、段差を2mmまで抑えた鋼製プレートです。厚さ2mm以上の鋼板をメッシュ構造にし、雨水や泥が溜まらず、静的耐荷重200kgを確保。標準サイズで14.8kgと軽く、作業員1人で朝夕の設置・撤去ができます(商標登録第5717309号)。納入先のお客様からは「とにかく丈夫。安心感がすごい」という言葉をいただき、現在は東京電力・東京ガス・水道局の指定工事業者様の現場で使われています。

まとめ:渡し板は「歩行者目線」で選ぶ

  • コンパネ渡し板の約24mmの段差は、自転車・高齢者・ベビーカーにとって転倒リスクになる
  • 雨天の滑り・泥・木材の劣化も、第三者災害の火種として残り続ける
  • 歩行者の多い現場では、段差2mm・鋼製メッシュの専用プレートに置き換えるのが確実な対策

▼関連ページ

「うちの現場の渡し板、大丈夫だろうか」と思われた方は、写真1枚からでもご相談いただけます。
渡し板・歩行者対策のご相談はこちら(サンプル確認・お見積りも承ります)