シャーレンチとインパクトレンチの違い|一次締め・本締めの使い分け

鉄骨建方の現場で、こんな場面に出くわしたことはないでしょうか。

職長に「一次締め用の工具、どれ持っていく?」と聞かれ、とっさに答えられない。元請の所長から「一次締めのマーキングは全数見たか」と確認され、そもそも一次締めと本締めで工具を分ける理由をきちんと説明できない。カタログを開くと「シャーレンチ」「インパクトレンチ」「シャーランナー」と似た名前が並んでいて、どれがどの工程のものなのか判然としない。

この記事では、3つの工具が「締付けのどの段階を担当するか」という一点で整理できることを、トルシア形高力ボルトの締付手順に沿って解説します。あわせて、現場で実際に起きやすいソケット側のトラブルと、市販ソケットでは届かない場所をどう解決するかまで踏み込みます。

神奈川県綾瀬市で旋盤加工・特殊ソケット製作を手がける株式会社サーフ・エンジニアリングが、工具そのものではなく「工具の先端=ソケット」を作る立場からまとめました。

結論:3つの工具は「締める段階」で役割が分かれる

先に結論をお伝えします。シャーレンチ・インパクトレンチ・シャーランナーは、性能の優劣で選ぶものではありません。トルシア形高力ボルトの締付けが「一次締め」と「本締め」の2段階に分かれているため、それぞれの段階に適した工具が用意されている——これが違いのすべてです。

  • インパクトレンチ:打撃で締めていく汎用工具。主に仮締め・一次締めの段階で使われる
  • シャーランナー(一次締め専用レンチ):一次締めに特化した電動レンチとしてメーカーが展開している製品。打撃音が小さく、締め過ぎを抑えやすい
  • シャーレンチ:本締め専用。ボルト先端のピンテールをねじ切ることで、規定の軸力が入ったことを示す

つまり「シャーレンチとインパクトレンチ、どちらが良いか」という問いは、本来は成立しません。工程が違うので、両方必要というのが答えです。

前提:トルシア形高力ボルトの締付けは2段階

なぜ工具が分かれるのかを理解するには、ボルトの締め方そのものを押さえる必要があります。

第1段階:一次締め(仮の締付け+マーキング)

鉄骨の部材同士をボルトでつないだ直後は、板と板の間にわずかな隙間(肌すき)が残っています。この状態でいきなり本締めをすると、ボルト1本ごとに入る力がばらついてしまいます。

そこでまず、一群ののボルトを中央から外側に向かって順に締め、部材を密着させるのが一次締めです。締め終わったら、ボルト頭・ナット・座金・母材にまたがる一直線のマーキングを入れます。このマーキングが、後の検査で「ナットだけが正しく回ったか(共回り・軸回りが起きていないか)」を目で確認するための基準になります。

第2段階:本締め(ピンテールの破断)

トルシア形高力ボルト(一般にS10Tと呼ばれる種類)は、先端に「ピンテール」と呼ばれる突起が付いています。本締めでは、シャーレンチがこのピンテールを内側のソケットでつかみ、外側のソケットでナットを回します。

規定の軸力に達すると、ピンテールの根元にある細いくびれ部分がねじ切れて脱落します。つまり「ピンテールが落ちた=規定どおり締まった」ことが、道具を使わず目視で分かる仕組みです。トルクレンチで1本ずつ測る必要がないため、鉄骨のように本数の多い現場で広く使われています。

逆に言えば、シャーレンチはこのピンテールをつかむことが前提の工具です。ピンテールのない高力六角ボルト(F10T)などには使えず、その場合はトルクを管理する別の締め方になります。ここは混同しやすいポイントです。

3つの工具の違いを、もう一段細かく

シャーレンチ=本締め専用、反力を機械が受け持つ

シャーレンチ最大の特徴は、作業者が反力を受けないことです。内側のソケットがピンテールを固定し、外側のソケットがナットを回すため、締付けの反作用は工具の内部で打ち消されます。片手で保持でき、高所や足場上での取り回しがしやすいのはこのためです。

一方で、専用ゆえに用途は狭く、ピンテールのないボルトや一般的な六角ボルトには使えません。

インパクトレンチ=打撃で回す汎用工具

インパクトレンチは、内部のハンマーがアンビルを叩き続けることで強い回転力を生み出します。汎用性が高く、ソケットを替えればさまざまなサイズ・形状のボルトに対応できます。

ただし打撃で締めるため、締付け力が工具の状態・エア圧・作業者の保持時間に左右されやすいという性質があります。だからこそ、最終的な軸力を担保する本締めではなく、部材を密着させる一次締めや仮締めで使われるのです。

シャーランナー=一次締めに振り切った電動レンチ

「シャーランナー」は、一次締め専用として各工具メーカーが展開している電動レンチの製品名として広く使われています。打撃機構を持たないため作動音が小さく、住宅地や夜間作業での騒音対策になるほか、一次締めで締め過ぎてしまう事故を抑えやすいという利点があります。

検索で「シャーランナーとシャーレンチの違い」がよく調べられているのは、名前が似ている一方で担当する工程が正反対(一次締め/本締め)だからです。ここを取り違えると、そもそも作業が成立しません。

現場のトラブルは、工具本体よりソケット側で起きる

ここからは、私たちが特殊ソケットの製作を通じてご相談をいただく領域の話です。工具の選定が正しくても、先端のソケットが合っていないために作業が止まるケースは少なくありません。

① ソケットの摩耗・破損で締付けが決まらない

ソケットの六角部は、使い込むほど角が丸くなります。摩耗したソケットはボルトの角をなめやすく、そのまま使うと締付けのばらつきやボルト頭の損傷につながります。破損の原因と見分け方については、ソケットが破損する原因と対策で詳しくまとめています。

② 狭所・干渉で市販ソケットが入らない

設計上はボルトが配置できても、いざ現場に行くと周囲の部材やダクトが邪魔をして、標準的な長さ・外径のソケットでは工具が入らない——これは鉄骨工事に限らず、プラントの保守や装置の据付でもよく起こります。

市販品にないサイズや形状が必要になった場合の考え方は、特殊ソケットの製作・加工にまとめました。

③ 工具側の効率をどう上げるか

シャーレンチそのものの使い方・段取りの工夫については、シャーレンチの効率的な使い方で別途取り上げています。あわせてご覧ください。

市販品で届かないときは「1個から」作るという手がある

私たち株式会社サーフ・エンジニアリングは、NC旋盤・汎用旋盤による金属加工を本業としており、その中で市販されていない形状・寸法のソケットを1個単位で製作しています。

対応できるのは、たとえば次のようなご相談です。

  • 標準品より首を長くしたい/外径を細くして隣の部材との干渉を避けたい
  • 摩耗した現物しか残っておらず、図面がない(現物からの採寸・図面化=リバースエンジニアリングで対応します)
  • 予備部品として1〜数個だけ確保しておきたい

正直に申し上げると、すべてのご要望にお応えできるわけではありません。当社の旋盤で加工できるのは最大でφ750×2500mmまでで、インコネルやチタンといった難削材はお受けしていません。材質・形状によっては「当社では難しい」とその場でお伝えします。判断だけでもお役に立てるはずです。

まとめ

  • シャーレンチは本締め専用。ピンテールを破断させることで、規定の軸力が入ったことを目視で示す
  • インパクトレンチとシャーランナーは一次締め側。部材を密着させ、マーキングの基準をつくる工程を担う
  • 3つは競合ではなく工程ごとの分担。どれか1つで代用しようとすると、締付け管理が成立しなくなる

そのうえで、締付けの精度を最後に左右するのは、ボルトに直接触れるソケットです。摩耗したまま使い続けていないか、狭所で無理な姿勢になっていないか——一度点検してみてください。

市販のソケットでは届かない箇所がある、図面のない現物しか残っていないといったお困りごとがありましたら、お気軽にご相談ください。寸法が決まっていないポンチ絵の段階でも、現物写真だけでも構いません。

特殊ソケット・金属加工のご相談はこちら(無料・図面添付OK)

まだ情報収集の段階という方は、加工実績や保有設備の一覧もご覧ください。どの程度のものが作れるのか、具体的にイメージしていただけます。
旋盤の公差はどこまで指定できる?0.005mm級とコストの境目

「この公差、本当に必要ですか?」——図面を出した外注先から、そう聞き返された経験はないでしょうか。

逆に、普通公差のまま出したら「これでは組み付きません」と言われ、慌てて公差を振り直したら見積が一気に跳ね上がった。設計のご担当者から、こうしたお困りごとをよくうかがいます。

公差は「厳しく書けば安心」でも「ゆるく書けば安く済む」でもありません。効くところだけを絞り、効かないところは開ける。この線引きができると、品質を落とさずにコストと納期の両方が下がります。

この記事では、旋盤加工で0.005mm級の精度が本当に必要になる場面と、普通公差で十分な場面の見分け方、そして図面を出す前にできる工夫を、長尺・薄肉加工の現場目線で整理します。

結論:公差は「機能で決まる箇所」だけを厳しくする

結論から言えば、公差を絞るべきなのは相手部品と勘合する面・回転の芯に関わる面・シール面の3つだけです。それ以外を厳しくしても、製品の機能はほとんど変わらないのに、加工費と納期だけが増えていきます。

理由はシンプルで、旋盤加工のコストは「削る量」ではなく「狙った寸法に入れ込むまでの工程数」で決まるからです。公差を1段厳しくするということは、削る量を増やすことではなく、工程を1つ増やすことを意味します。

公差を1段厳しくすると、現場で何が起きるのか

1. 仕上げ工程と測定が増える

普通公差であれば、粗削りから仕上げまで一気に流せます。ところが0.01mmを切るあたりから、粗削り→中仕上げ→測定→仕上げ、という刻み方に変わります。刃物の摩耗ぶんを見込んで途中で測り、補正をかけながら詰めていくためです。

同じ形状でも、この「測って補正する」サイクルが1回増えるだけで段取り時間は伸びます。1個ものであればなおさら、この時間がそのまま単価に乗ります。

2. ワークの温度が落ち着くのを待つ必要がある

金属は削れば熱を持ちます。切削直後の寸法と、室温まで戻ったあとの寸法は同じではありません。0.005mm級を狙う場合、削ってすぐ測った数値は当てにならないため、ワークが落ち着くのを待ってから最終仕上げに入ることになります。

この「待ち」は加工時間には現れませんが、納期には確実に効いてきます。精密公差の見積で納期が長めに出てくるのは、多くの場合この工程が入っているためです。

3. 長尺・薄肉では、ワーク自身が動く

ここが長尺加工・薄肉加工に特有の難しさです。長い材料は自重でたわみ、細い材料は刃物に押されて逃げます。薄肉のパイプやスリーブは、チャックで掴んだ力そのもので変形します。

さらに厄介なのが残留応力です。素材の内部に溜まっていた力が、削って肉が薄くなった瞬間に解放され、加工した後から形が変わっていきます。狙いどおりに削れていたのに、翌朝測ったら寸法が動いていた——薄肉加工では珍しいことではありません。

つまり長尺・薄肉の部品では、「その公差で削れるか」だけでなく「削った形を保てるか」までを見て判断する必要があります。この見極めには、振れ止めの使い方、掴み方の工夫、削る順番といった現場側のノウハウが効いてきます。長尺物でのたわみ・ビビリ対策については長尺旋盤加工の注意点で詳しくまとめています。

サーフ・エンジニアリングで実際に対応できる範囲

判断の材料として、当社の実際の加工能力を挙げておきます。

  • 公差:0.005mm級〜の高精度加工に対応(達成可能な公差は形状・材質により異なります)
  • 最大サイズ:φ750mm × 長さ2500mm(CNC旋盤 DL-75 250L)
  • 細物×長尺:φ8mm × L2500mm の実績
  • 薄物×長尺:板厚4.0mm × φ355mm × L2000mm の実績
  • 樹脂の薄肉パイプ:肉厚3mmが下限の目安(ポリエチレン系樹脂・削り出し)
  • 最小ロット:1本・試作1個から

振れ止め付きのNC旋盤を備えており、長尺加工時の振動やビビリを抑えた加工が可能です。溶接後の中心出しや、長尺での平面度確保にも対応しています。設備ごとの詳細は旋盤の保有設備・加工能力一覧をご覧ください。0.005mm公差の実例は0.005mm公差のローラー加工で紹介しています。

なお「0.005mm級に対応できる」ことと「どんな形状でも0.005mmで作れる」ことは別です。細く長い形状、肉の薄い形状では、同じ数字でも難易度がまったく変わります。当社では対応可否を図面段階でお伝えするようにしており、難しい場合はどこまでなら現実的かを代案として提示しています。

図面を出す前にできる3つの工夫

① 機能に効く面だけを絞る

ベアリングが入る面、相手部品と勘合する面、Oリングが当たる面。ここだけを厳しくし、外形や端面は普通公差に開く。それだけで見積は変わります。「全体的に精度よく」という指示は、作る側からは「どこが本当に大事なのか分からない」という状態に見えています。

② はめあいは相手部品とセットで伝える

H7やg6といった記号だけでなく、「何が入るのか」「どう動いてほしいのか」を一言添えていただけると精度が上がります。圧入したいのか、手で抜き差ししたいのか、回転させたいのか。狙いが分かれば、こちらから公差の取り方を提案できる場面が増えます。

③ 基準(データム)と測定方法を明記する

とくに長尺物では、どこを基準に測るかで数値が変わります。「どの面を基準に、どの状態で測った値なのか」が図面に書かれていると、加工側と検査側の認識がそろい、後戻りがなくなります。同軸度や振れを指示する場合は、この記載の有無が仕上がりを大きく左右します。

よくある誤解:「普通公差なら何でもOK」ではない

普通公差(JIS B 0405など)は等級によって許容差が異なります。中級と粗級では数字が変わりますし、そもそも長尺物では寸法公差よりも真直度や振れのほうが組み付けを左右することがよくあります。

「寸法はすべて公差内なのに、組んだら通らない」というトラブルの多くは、寸法公差だけを見ていて幾何公差が抜けているケースです。長い軸物・パイプ物を設計されるときは、径の公差と合わせて、真直度をどう見るかも検討されることをおすすめします。

切削条件そのものの考え方については旋盤の切り込み量の目安と切削条件の基本で、樹脂の薄肉加工で肉厚が効く理由については樹脂パイプの薄肉加工は何mmまで?で解説しています。

まとめ

  • 公差は勘合面・芯・シール面の3つに絞る。それ以外を厳しくしてもコストだけが増える
  • 公差を1段厳しくすることは、削る量ではなく工程を1つ増やすことを意味する
  • 長尺・薄肉では「削れるか」より「削った形を保てるか」が勝負どころになる

私たちは神奈川県綾瀬市で、φ750mm×2500mmまでの長尺・大径旋盤加工を手がけています。0.005mm級の高精度加工から、他社で断られた薄肉・長尺の難物まで、1個・試作からご相談いただけます。

図面がお手元にある方へ:その公差で現実的に作れるか、もっと安く作る方法がないか、図面を拝見してお答えします。旋盤加工・公差のご相談はこちらからどうぞ。ポンチ絵や現物写真だけでも構いません。

まだ検討段階の方へ:当社の設備でどこまでできるかは保有設備・加工能力一覧に、長尺旋盤加工の考え方は長尺旋盤加工サービスにまとめています。まずはこちらをご覧ください。

旋盤の切削速度と回転数の計算式|材質別の目安と長尺・薄肉で落とす理由

旋盤の回転数を決めるとき、「前と同じ数字でいいか」と手が止まったことはありませんか。切削速度(Vc)と回転数(N)の関係は1本の式で決まりますが、材質・直径・工作物の剛性によって「安全に出せる速度」は大きく変わります。この記事では、切削速度の意味と回転数の計算式、材質別の目安、そして長尺・薄肉ワークで速度を落とすべき理由を、旋盤加工を専門とする神奈川県綾瀬市の株式会社サーフ・エンジニアリングが現場目線で整理します。

結論:回転数は「切削速度 ÷ 直径」で決まる

先に答えを書きます。旋盤の回転数(N、単位 min-1=rpm)は次の式で求めます。

N = 1000 × Vc ÷ (π × D)

  • Vc:切削速度(m/min)。刃先が材料の表面を1分間に何m通過するか
  • D:加工する部分の直径(mm)。外径なら外径、内径なら内径
  • π:円周率 3.14

つまり「材質と工具から切削速度を決め、それを直径で割って回転数に変換する」のが手順です。先に回転数を決めるのではなく、先に切削速度を決める。この順番を守るだけで、直径が変わったときの設定ミスが大きく減ります。

切削速度とは何か|回転数と混同しやすい理由

切削速度は「刃先と材料がすれ違う速さ」です。同じ回転数でも、直径が2倍になれば外周の速さは2倍になります。φ20とφ200を同じ1,000 min-1で回すと、切削速度は約63 m/minと約628 m/min。後者は超硬工具でも鋼材なら明らかに速すぎる領域です。

工具メーカーのカタログが「回転数」ではなく「切削速度」で推奨値を書いているのはこのためです。回転数は直径ごとに変わる中間値にすぎず、工具の寿命と仕上げ面を左右しているのは切削速度だからです。

切削条件の3要素のどこに位置するか

旋盤の切削条件は「切削速度・送り・切り込み量」の3つで決まります。3要素の全体像は旋盤加工で重要な3つの要素、切り込み量と送り(mm/rev)の考え方は旋盤の切り込み量の目安で解説しています。この記事はそのうち「切削速度」を深掘りする回です。

回転数の計算例|φ50・φ750・φ8で比べる

切削速度を仮に120 m/minに固定して、直径だけを変えてみます。

  • φ50(一般的なシャフト):N = 1000 × 120 ÷ (3.14 × 50) ≒ 764 min-1
  • φ750(大径ワーク):N = 1000 × 120 ÷ (3.14 × 750) ≒ 51 min-1
  • φ8(細物):N = 1000 × 120 ÷ (3.14 × 8) ≒ 4,777 min-1

同じ切削速度でも、回転数は約100倍の幅があります。大径では「主軸の低速側にトルクがあるか」、細物では「機械の最高回転数に届くか」「回転で振れが出ないか」が制約になります。当社の大型旋盤DL-75は最大φ750×長さ2,500mmまで対応しており、細物ではφ8×2,500mmの実績があります(設備一覧)。この両極を同じ式で運用できるのが、切削速度を起点に考える利点です。

段付き・テーパ形状での考え方

1本のワークに直径の違う部分があるとき、回転数を固定すると切削速度が場所ごとに変わります。NC旋盤の周速一定制御(G96)は、この式を機械が自動で計算し続ける機能です。汎用旋盤では、太い側に合わせて回転数を決め、細い側は少し遅い切削速度で妥協するのが現実的な運用です。

材質別の切削速度の目安(超硬工具・参考レンジ)

以下は超硬インサートで外径荒削りをする場合の一般的な参考レンジです。必ず使用する工具のカタログ値を優先し、下限側から試すことを前提にお読みください。

  • 一般鋼(SS400・S45Cなど):おおよそ100〜200 m/min
  • ステンレス(SUS304など):おおよそ80〜150 m/min。加工硬化と熱で工具が傷みやすく、鋼より1段遅い
  • アルミ合金:200 m/min以上。機械の最高回転数が上限になることが多い
  • 黄銅・銅合金:おおよそ150〜300 m/min
  • 樹脂(PVDF・PEEK・PTFEなど):材料により幅が大きい。速度そのものより発熱と溶着を避ける切りくず排出が優先

「速いほど能率が上がる」のは事実ですが、切削速度を上げると工具寿命は比例以上のペースで短くなります。仕上げ面を安定させたい単品・少量加工では、カタログの中央値からやや下を基準にし、切りくずの色(鋼なら淡い茶色〜青紫)で発熱を確認しながら調整する方が、結果として段取り替えや刃先交換の回数を減らせます。

長尺・薄肉ワークで速度を落とすべき3つの理由

計算どおりの回転数で回しても、ワーク側の剛性が足りないと条件は成立しません。長尺・薄肉が多い当社の現場で、切削速度をカタログより控えめにする典型的な場面が3つあります。

1. ビビリ(自励振動)

長さが直径の10倍を超えるような長尺ワークは、回転数によって固有振動と共振し、表面に規則的なうねりが出ます。対策の第一歩は回転数を10〜20%変えて共振点を外すこと。速度を落とす方向だけでなく、あえて上げて外す判断もあります。振れ止めや逆転切削などの対策は長尺旋盤加工の注意点にまとめています。

2. 切りくずの絡まり

切削速度が高いほど切りくずは長く連続しやすく、長尺・内径加工では刃物やワークに巻き付いて面を傷めます。速度と送りの組み合わせで切りくずを短く分断する考え方は旋盤の切りくず処理で解説しています。

3. 熱による寸法変化

薄肉パイプや樹脂は熱容量が小さく、切削熱で膨張した状態で寸法を測ると、冷めたあとに公差から外れます。切削速度を落とすか、切削油で冷却を確保するか、荒加工後に温度を戻す時間を取るか。どれを選ぶかは形状と材質で変わりますが、「計算値のまま回して熱を無視する」ことだけは避けたいところです。樹脂の薄肉加工は当社では肉厚3mm程度までを対応範囲としています。

現場で使える設定手順(まとめ)

  1. 材質と工具から切削速度Vcをカタログの下限〜中央で決める
  2. 加工部の直径DでN = 1000 × Vc ÷ (π × D)を計算する
  3. 機械の最高回転数・低速トルク・ワーク剛性で上限をかける
  4. 試し削りで切りくずの色と音を確認し、ビビリが出たら回転数を10〜20%ずらす
  5. 仕上げは送り・切り込み量を落とし、切削速度は同じか少し上げて面を整える

回転数の数字そのものを覚えるより、「切削速度から逆算する」という手順を体に入れておくと、初めての材質・初めての直径でも迷わなくなります。

長尺・大径・薄肉の旋盤加工でお困りの方へ

株式会社サーフ・エンジニアリング(神奈川県綾瀬市)は、最大φ750×2,500mmの大型旋盤を中心に、長尺シャフト・大径リング・薄肉パイプなど「条件出しが難しい」単品・小ロット加工を国内で対応しています。切削条件の見直しで解決できるのか、機械や治具の問題なのか、図面を見ながらの相談も承ります。

関連記事:旋盤の切り込み量の目安/旋盤の切りくず処理/長尺旋盤加工の注意点

旋盤の切りくず処理|長尺・薄肉で絡まる切子を断つ勘所

旋盤の前に立って、こんな時間の使い方をしていませんか。「また切りくずがワークに巻き付いた」「機械を止めて、鉤棒で切子を引き剥がす」——1回あたりは1〜2分でも、長尺物を1本削るあいだに10回も止まれば、それだけで20分が消えます。しかも、巻き付いた切りくずが仕上げ面に傷を残せば、削り直しです。

この記事では、旋盤の切りくず(切子・切粉)処理を「気合いと鉤棒」ではなく条件と段取りで解決する考え方を、長尺・薄肉という私たちが日常的に向き合っている条件を軸にまとめます。

結論:切りくず対策は「切らす・逃がす・見る」の3点に集約される

切りくずトラブルの原因は、ほぼ次の3つのどれかです。

  • 切らせていない:切りくずが分断されず、長いつながり切りくず(連続切りくず)になっている
  • 逃がせていない:分断はできているが、排出経路がなくワーク周りに溜まっている
  • 見ていない:切りくずの色・形という一番わかりやすい情報を、条件見直しに使えていない

逆に言えば、この3つを順番に潰すだけで、止まる回数は大きく減らせます。

なぜ長尺・薄肉ほど切りくずが牙をむくのか

1. 巻き付いた切りくずが「たわみ」に化ける

長尺のシャフトやパイプは、そもそも自重と切削抵抗でたわみやすい形状です。そこへ切りくずがワークに巻き付くと、回転体に不均一な質量が張り付いた状態になり、振れやビビリを助長します。長尺加工でのたわみ・ビビリ対策そのものについては長尺旋盤加工の注意点|たわみ・ビビリ・振れを防ぐ5つの勘所で詳しくまとめています。

2. 熱を持った切りくずが寸法を動かす

切りくずは削られた瞬間、加工点の熱を持ち去る役割も担います。裏を返せば、切りくずがワークに絡んで留まると、その熱がワークに戻ります。肉厚の薄いパイプは熱容量が小さいぶん温度が上がりやすく、測定時と冷えたあとで寸法が変わる原因になります。樹脂の薄肉パイプではこの影響がさらに大きく、私たちが対応できる肉厚の下限を3mmとしているのも、こうした熱と変形の兼ね合いによるものです(詳しくは大径・薄肉樹脂パイプ加工の難所)。

3. 仕上げ面のキズは「あとから」効いてくる

切りくずが刃先とワークのあいだを通過すると、仕上げ面に線状のキズが残ります。ガス配管や食品・薬品ラインの部品のように、面粗さやシール性が要求される部品では、この一本のキズが不合格の理由になります。

ステップ1:切りくずを「切らす」——分断は切削条件で作る

連続切りくずを分断する主役は、送りとチップブレーカです。

  • 送りを上げる:切りくずが厚くなり、曲げに耐えられず自然に折れます。切りくず対策として最初に触るべきパラメータです
  • チップブレーカを材質に合わせる:同じ形状のチップでも、ブレーカ溝の設計で分断の効き方はまったく違います
  • 切込みを浅くしすぎない:切込みがノーズR以下になると切りくずが薄く伸びて分断しにくくなります

「仕上げだから送りを落とす」は、面粗さには効いても切りくずには逆効果になることがあります。切込み・送り・回転数の関係そのものは旋盤の切り込み量の目安と切削条件の基本を、工具側の選び方は旋盤バイトの種類と選び方を合わせてご覧ください。

ステップ2:切りくずを「逃がす」——排出経路を作ってやる

分断できていても、行き先がなければ溜まります。ここで効くのは工具姿勢とクーラントです。

  • 刃物の突き出しと横すくい角:切りくずが手前に流れるか、ワーク側に巻き込まれるかは工具の当たり方で決まります
  • クーラントを「冷やす」ではなく「流す」ために使う:ノズルを刃先ではなく切りくずの流出方向へ向けるだけで、絡みつきが減ることがあります
  • 長尺では中間支持まわりを空けておく:振れ止めや心押しの周辺は切りくずの滞留ポイントになりやすい場所です

ステップ3:切りくずを「見る」——色と形は無料の測定器

切りくずは、加工の状態をそのまま映した情報のかたまりです。

  • 形:C形・6の字・短いコイル状が理想。長いリボン状や鳥の巣状は分断できていないサイン
  • 色(鋼の場合):銀色〜わら色は良好。青〜紫がかってきたら発熱が過大で、工具寿命を削っています
  • ステンレス(SUS304など):粘りが強く伸びやすいため、鋼と同じ条件では長く伸びがちです。送り強めが基本方針になります
  • アルミ・樹脂:刃先への溶着・溶融が主な敵で、切りくずが刃先に貼り付いていないかを見ます

それでも巻き付くときは「加工の分け方」を疑う

条件を振っても収まらない場合、工程設計そのものを見直したほうが早いことがあります。荒と仕上げを分ける、長い削りを複数パスに割る、突っ切りの位置を変える——といった判断です。とくに長尺・大径の部品では、1回で仕上げようとするほど切りくずも熱も一箇所に集中します。

私たちは神奈川県綾瀬市で、最大φ750×全長2500mm(大日DL75)までの旋盤加工を行っています。金属だけでなく樹脂の薄肉パイプ加工も日常的に扱っており、材質ごとに切りくずの出方がまったく違うことを、日々の段取りのなかで確認しています。旋盤加工の基礎知識は旋盤加工コラムにもまとめています。

まとめ

  • 切りくず対策は「切らす(送り・ブレーカ)」「逃がす(工具姿勢・クーラント)」「見る(色と形)」の順で潰す
  • 長尺・薄肉では、切りくずがたわみ・熱変形・仕上げ面のキズという別の不具合に化ける
  • 条件で解決しないときは、工程の分け方を見直したほうが早い

「この材質・この長さで、切りくずが原因の不良が止まらない」「社内では条件が出せず、外注先を探している」——そうした段階のご相談も歓迎です。図面が未確定でも、ポンチ絵や現物写真からお話をうかがえます。

長尺・薄肉の旋盤加工のご相談はこちら(図面添付OK)

まずは情報収集という方は、旋盤加工のサービスページや長尺加工の旋盤とはもあわせてご覧ください。

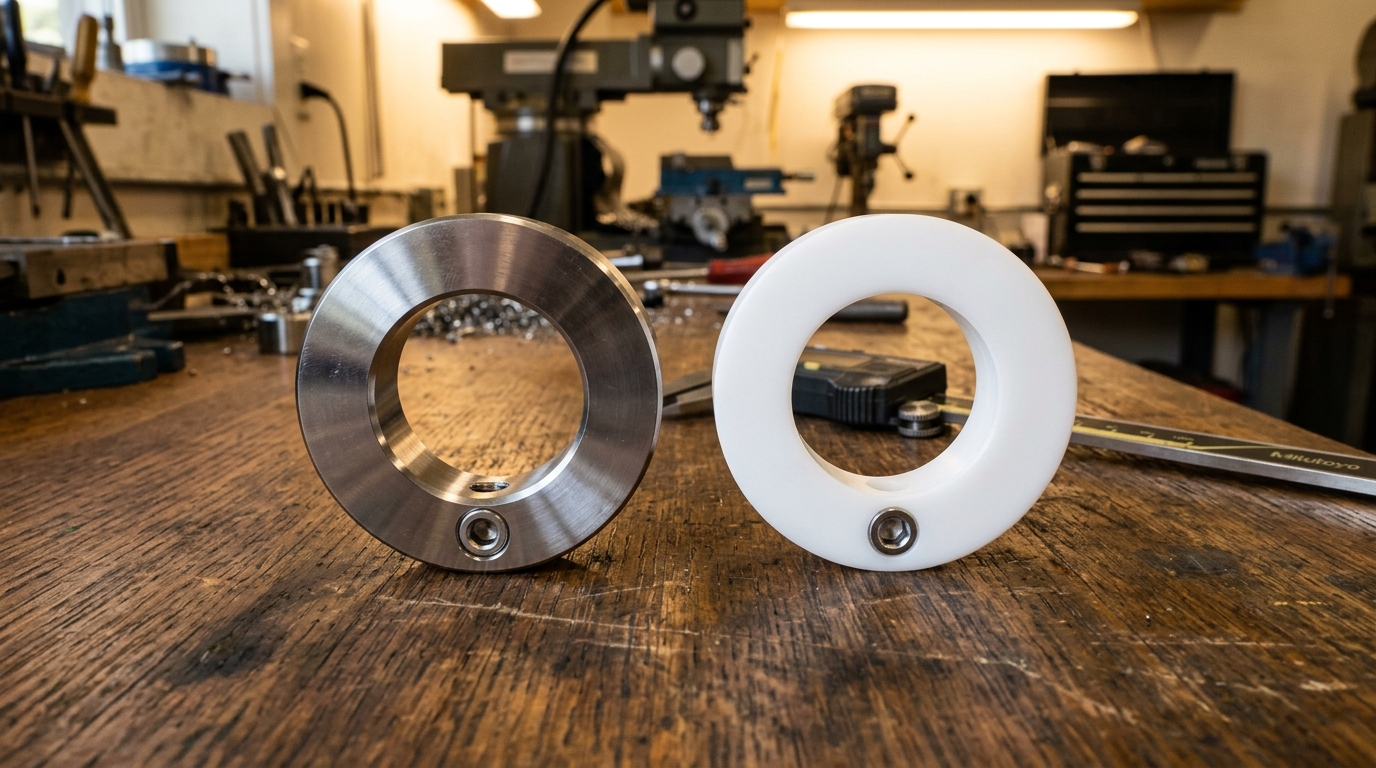
金属のスリーブ・カラーを樹脂に置き換える。絶縁・軽量化の設計提案

「この部品、昔から鉄(またはステンレス)で作っているけど、本当に金属じゃないとダメなのか?」――当社が設計者・調達担当の方に一度考えてみてほしい問いです。当社は長年、プラントの破砕機や産業機械向けにSUS304・SUS630・鉄のスリーブ・カラーを作り続けてきました。その経験があるからこそ言えるのですが、樹脂に置き換えたほうが良くなる部品は、確実に存在します。GX・量子・先端医療といった国の重点投資分野では、軽量化・絶縁・非磁性という「樹脂にしかできない仕事」の需要がむしろ主役です。

結論:金属スリーブ・カラーの精度のまま、樹脂化できる

スリーブ・カラーの置き換えで一番の不安は「樹脂で精度が出るのか」だと思います。当社の答えは、出せます。当社は海洋インフラ向けの高密度ポリエチレン製パイプを百分台(0.0X mm)の寸法管理で製作しており、樹脂特有の「削った後に寸法が動く」挙動を織り込んだ加工を確立しています。金属のスリーブ・カラーを日常的に作っている旋盤屋が、その精度基準のまま樹脂を削る――これが当社の置き換え提案です。

実例:ガス設備の研究開発で「鉄じゃなくてもいい」と提案した話

当社のメインの取引先に、ガス設備をルーツに持つ会社があります。ものづくりは基本すべて鉄、という文化の会社でしたが、大手ガス会社と共同で研究開発を進める中で、当社側から「この部品、鉄じゃなくてもいいのでは?」と樹脂をご提案したことがあります。狙いは軽量化。結果として樹脂化は歓迎され、以来、金属前提だった相談に対して樹脂の選択肢を返す場面が増えました。「餅は餅屋」ならぬ「鉄は鉄屋」の思い込みは、発注側にも受注側にもあるものです。

置き換えのメリットと、向かない条件

メリットは4つあります。

  • 軽量化。樹脂の比重は鉄の約1/6〜1/8。回転体や手で扱う治具で効きます。
  • 絶縁・非磁性。電気・磁気を嫌う環境では樹脂が唯一の選択肢になることも。
  • 防錆。水まわり・海まわりで錆の悩みが消えます。
  • 相手を傷つけない。金属同士の接触を嫌う摺動部・当て面に向きます。

一方で、正直に「向かない条件」もお伝えします。高温になる箇所、大きな荷重や締結トルクがかかる箇所、寸法安定性が長期で厳しく問われる箇所は、樹脂の弱点が出やすい領域です。当社は金属加工が本業ですから、「これは金属のままが正解です」という判断も遠慮なくお伝えします。

よくある質問

Q. 今の金属部品の図面のまま、樹脂で見積してもらえますか?

はい。図面を拝見し、樹脂化する場合の材質・公差の考え方も含めてご提案します。

Q. どの樹脂を選べばいいかわかりません。

使用環境(温度・荷重・薬品・電気/磁気)をお聞きして、当社から材質をご提案します。

Q. 金属と樹脂、どちらが安いですか?

形状と数量によります。材料費は樹脂が高い場合もありますが、防錆処理や軽量化による周辺コストまで含めると樹脂が有利になるケースがあります。

まとめ

スリーブ・カラーの「昔から金属」は、思い込みかもしれません。金属も樹脂も同じ精度基準で削れる工場だからこそ、公平な目で置き換えの可否を判断できます。図面1枚から、気軽にご相談ください。

スリーブ・カラーの樹脂化のご相談はこちら

関連記事:MRI・量子装置のそばで使える非磁性樹脂部品 / 精密な樹脂パイプが世の中にない理由 / 海でも錆びない樹脂パイプ

精密な樹脂パイプが世の中にない理由。板巻き・成形と切削の違い

「樹脂のパイプで、この公差の物が欲しい」と樹脂屋さんに相談して、断られた経験はありませんか。実はそれ、あなたの要求が厳しすぎるのではなく、樹脂パイプという製品の作られ方に理由があります。この記事では、なぜ世の中に精密な樹脂パイプがほとんど存在しないのかを、製造方法の違いから解説します。設計・調達の方が「どこに頼めば作れるのか」を判断できるようになることがゴールです。

結論:樹脂パイプの主流製法は、精密公差を出す仕組みになっていない

樹脂パイプの作り方は、大きく3つあります。

  • 押出成形。溶かした樹脂を金型から押し出して連続的にパイプにする方法。配管用パイプの主流で、大量生産に最適。ただし寸法は「配管として使える」レベルで、精密公差は狙えません。
  • 板巻き。樹脂の板を丸めてパイプ状にする方法。大径や少量に対応できますが、寸法精度はさらに荒くなります。現場の実感としても、世の中の樹脂パイプは板を巻いて作った寸法の荒いものが大半です。
  • 切削(削り出し)。丸棒や厚肉パイプから旋盤で削り出す方法。唯一、金属部品と同じ発想で公差を管理できる製法です。

つまり、精密な樹脂パイプが欲しければ、選択肢は実質「切削」だけ。そして樹脂を精密に削れる加工屋が少ないため、「世の中にない」状態が生まれています。

樹脂切削が難しい理由:材料が「動く」

では、なぜ樹脂の精密切削は担い手が少ないのか。金属と同じ機械で削れるのに、です。理由は樹脂という材料の挙動にあります。

  • 削っている最中に動く。切削熱と内部応力の解放で、加工中に寸法が変わります。
  • 削った後も動く。時間が経ってから寸法が変化することがあり、測るタイミングまで含めた管理が必要です。
  • 薄くなるほど暴れる。薄肉パイプは剛性が低く、掴み方・削る順番を間違えると歪みます。

当社は海洋インフラ向けの高密度ポリエチレン製パイプ(仕上がり肉厚3mm程度)を百分台(0.0X mm)の寸法管理で製作していますが、この域に達するまでに数え切れない試作を重ねました。金属の常識がそのまま通じない、経験がものを言う世界です。

「成形で無理なら削る」を検討すべきケース

  • はめ合い・シールなど、寸法公差が機能に直結するパイプ・スリーブ
  • 単品〜数十個で、成形金型を作るほどの数量がない
  • 非磁性・絶縁・耐食など、樹脂でなければならない理由がある(非磁性用途の解説はこちら)

なお、当社の樹脂薄肉パイプは仕上がり肉厚3mm程度までが目安です。それより薄い要求は変形リスクの観点から、正直にお断りすることがあります。

よくある質問

Q. 成形品の樹脂パイプを買って、内径だけ削ってもらうことはできますか?

可能な場合があります。素材の状態と要求公差によりますので、図面と素材情報をお送りください。

Q. 対応できる樹脂の種類は?

高密度ポリエチレンをはじめ、一般的な切削用樹脂に対応します。用途から材質をご提案することもできます。

Q. 金型を作るのとどちらが安いですか?

数量次第です。数千個以上なら成形、単品〜数百個なら切削が有利なことが多く、境目のご相談も歓迎します。

まとめ

精密な樹脂パイプが「世の中にない」のは、主流製法が精度を出す仕組みではないから。裏を返せば、切削でなら作れます。成形屋さんに断られた図面、あきらめる前に一度お見せください。

樹脂パイプの精密加工のご相談はこちら

関連記事:海でも錆びない樹脂パイプ。高密度ポリエチレンの精密切削 / 金属のスリーブ・カラーを樹脂に置き換える

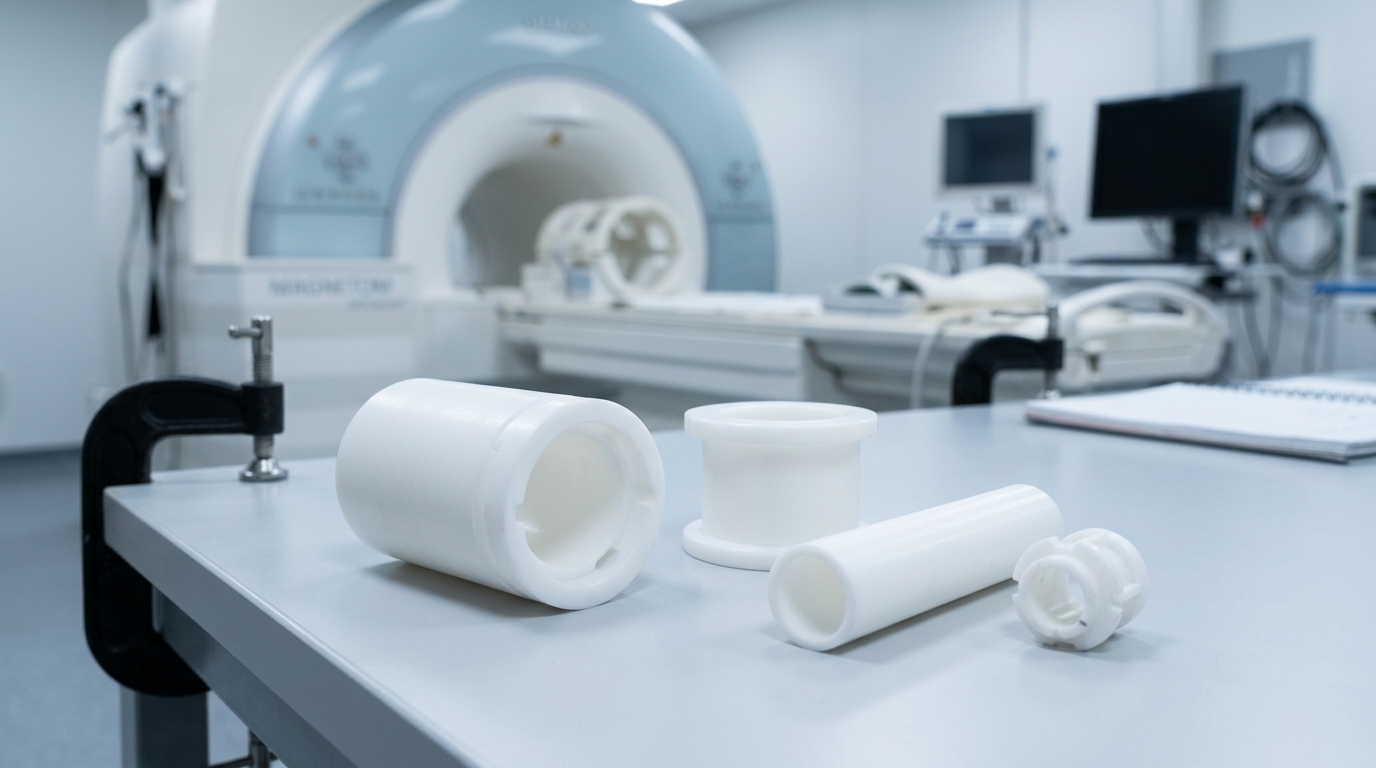
MRI・量子装置のそばで使える部品。非磁性樹脂の薄肉パイプ加工

MRI室には金属の工具を持ち込めません。量子コンピュータの極低温装置は、わずかな磁気ノイズも嫌います。核融合の実験装置は超強磁場の塊です。国の戦略17分野の中でも量子・フュージョンエネルギー・先端医療は概算要求の重点分野ですが、これらの現場に共通する悩みがあります。「装置のそばで使える、磁気に反応しない部品がない」。この記事では、非磁性・絶縁という条件を樹脂の精密切削で解決するアプローチを、町工場の目線でご提案します。

結論:非磁性が必要な部品は「樹脂の削り出し」で作れる

樹脂は本質的に非磁性で、電気を通さない絶縁体です。問題は精度でした。市販の樹脂パイプや成形品は寸法精度が荒く、装置部品に求められる公差には届きません。しかし切削(削り出し)なら、樹脂でも百分台(0.0X mm)の寸法管理が可能です。つまり「金属の精度で、磁気に反応しない部品」が作れます。

技術の裏付け:海洋部品で磨いた樹脂の精密切削

正直にお伝えすると、当社にはまだ「MRI用」「量子装置用」と名のついた案件の実績はありません。その上で、なぜできると言えるのか。当社は現在、海洋インフラ向けに高密度ポリエチレン製の精密パイプを製作しています。仕上がり肉厚3mm程度、寸法は百分台の管理が求められる品物です。樹脂は削っている最中も削った後も寸法が動く厄介な材料で、この精度に到達するまで試作を数え切れないほど重ねました。この「動く材料を狙った寸法に収める」技術は、材料がポリエチレンでもPOMでもPEEKでも、用途が海でも実験室でも、同じように効きます。

現場の職人の実感も添えておきます。世の中の樹脂パイプは、押出成形か「板を巻いて」作られたものがほとんどで、寸法はかなり荒い。精密な樹脂パイプを削れるところは本当に少ない――だからこそ、非磁性・絶縁が求められる場所の薄肉パイプやスリーブは、うちの技術がそのまま活きるはずだ、というのが当社の見立てです。

こんな部品がターゲットです

  • 装置内のガイドパイプ・サポートスリーブ。金属では磁場を乱す箇所の構造部品。
  • MRI室・検査室で使う治具類。試験体を保持する治具、位置決めカラーなど。
  • 高電圧まわりの絶縁スリーブ・カラー。絶縁と機械精度を両立したい箇所。

制約も正直に書きます。樹脂薄肉パイプの肉厚は3mm程度までが当社の目安です。それより薄い要求は変形リスクが大きく、お断りする場合があります。また、材質は用途(温度・薬品・滅菌の有無)に合わせてご提案します。

よくある質問

Q. 非磁性の部品として使えるか、材質の相談からできますか?

できます。使用環境(磁場・温度・薬品)をお聞きして、樹脂材質からご提案します。

Q. 1個だけの試作でも頼めますか?

はい。研究装置向けはほぼすべて単品・小ロットです。ポンチ絵からの相談も歓迎します。

Q. どのくらいの精度まで出せますか?

形状によりますが、樹脂パイプで百分台(0.0X mm)の寸法管理の実績があります。図面の公差をもとに個別にお答えします。

まとめ

量子・核融合・先端医療に国の投資が集まるほど、「磁気に反応しない精密部品」の需要は増えていきます。金属で作れないなら、樹脂で削る。その選択肢を、装置設計の引き出しに加えてみてください。

非磁性・絶縁部品のご相談はこちら

関連記事:海でも錆びない樹脂パイプ。高密度ポリエチレンの精密切削という選択肢 / 金属のスリーブ・カラーを樹脂に置き換える / 精密な樹脂パイプが世の中にない理由

コンパネの耐荷重は何kg?渡し板に使う前に知りたい落とし穴

「掘削溝の上に渡しているコンパネ、本当に大丈夫だろうか」——安全パトロールでそう指摘されて、この記事にたどり着いた方が多いのではないでしょうか。

ガス管・水道管・電気工事の現場では、歩行者用の仮設通路としてコンパネ(コンクリート型枠用合板)+歩行者マットを敷くのが長年の定番でした。しかし「耐荷重は何kgまで?」と聞かれて、はっきり答えられる方は多くありません。

この記事では、コンパネの耐荷重に「何kg」という決まった答えが存在しない理由と、掘削溝の渡し板として使うときに現場で実際に問題になるポイントを整理します。読み終えるころには、自社の現場でコンパネを使い続けてよいか、代替品を検討すべきかを判断できるはずです。

結論:コンパネの耐荷重に「何kg」という規格値はない

先に結論から書きます。コンパネの耐荷重を「1枚あたり◯kg」と断言している資料があれば、それは特定の条件下での参考値にすぎません。

コンパネはJAS(日本農林規格)で厚さ・接着性能・曲げ性能などが規定されていますが、これはあくまで板そのものの材料性能です。「掘削溝の上に渡したとき、人が何kgまで乗れるか」という使い方の耐荷重は規格されていません。

つまり、同じ12mmのコンパネでも使い方次第で安全にも危険にもなるということです。その差を生む3つの変数を見ていきます。

コンパネの耐荷重を左右する3つの変数

① 支点間距離(スパン)で強度は激変する

板の曲げに対する強さは、支点間距離が長くなるほど急激に低下します。溝幅450mmで支えているコンパネと、溝幅800mmで支えているコンパネでは、同じ板でもたわみ量はまったく違います。

現場で「去年は問題なかったのに」というトラブルが起きるのは、去年より掘削幅が広い現場で同じ板を使い回しているケースが少なくありません。板のスペックではなく、溝幅のほうが変わっているのです。

② 雨に濡れると性能が落ちる

コンパネは表面に塗装(ウレタン塗装など)が施されていますが、切断面や釘穴から水を吸います。含水率が上がった合板は曲げ強度・剛性が低下し、乾燥と吸水を繰り返すことで接着層の劣化も進みます。

掘削溝の工事は数日〜数週間にわたることが多く、その間に雨が降らない保証はありません。「設置初日は問題なかった板」が1週間後も同じ強度である保証はない、という点は押さえておくべきです。

③ 繰り返し使用による劣化が見えない

合板の劣化は、鋼板のように曲がりや変色として表に出にくいのが厄介なところです。表面がきれいでも内部の接着層が傷んでいることがあり、外観点検では判断できません。結果として「何回使ったら交換」という基準を現場ごとの感覚で運用することになります。

コンパネ1枚の重さは何kg?(12mm・900×1800の目安)

一般的なコンパネ(厚み12mm×900×1800mm)の重さは、1枚およそ10〜12kgが目安です。合板は樹種や含水率で比重が変わるため、同じサイズでも1〜2kg程度の差が出ます。雨に濡れた板は水を吸って、さらに重くなります。

  • 厚みが変わると——重さは厚みにほぼ比例します。9mmなら12mmの約4分の3、15mmなら約1.25倍が目安です。
  • 自分で概算するなら——体積×比重(合板はおおむね0.5〜0.6)で計算できます。12mm板の体積は約0.019m³なので、0.019×550kg/m³≒約10.5kgです。

1人で持ち運べる軽さはコンパネの大きな利点です。ただし軽い板は、人や自転車が乗ったときにズレやすいという裏返しでもあります。耐荷重とあわせて「ズレ・段差」まで考える必要がある理由を、次の章で現場の場面ごとに見ていきます。

掘削溝の渡し板として使うとき、実際に問題になる3つの場面

耐荷重の話をしてきましたが、私たちが工事会社様から実際に相談を受けるトラブルは、板が折れる事故そのものよりもその手前で起きるヒヤリハットが中心です。

場面1:自転車がつまずく(段差の問題)

コンパネ+歩行者マットを重ねると、どうしても路面との間に段差ができます。歩行者は視認して跨げますが、自転車は段差でハンドルを取られます。都市部の生活道路では自転車の通行量が多く、これが最も多いヒヤリハットです。

場面2:雨天時のたわみとスリップ

前述のとおり吸水で剛性が落ちるうえ、濡れた合板表面と歩行者マットは滑りやすくなります。「歩くとフワッと沈む」感覚は、通行する住民の方に強い不安を与えます。

場面3:泥だまりと近隣クレーム

板が水を通さないため、上に泥水が溜まります。溜まった泥は歩行者の靴や自転車のタイヤで周囲に広がり、景観の悪化と近隣クレームにつながります。掘削工事の苦情は「危ない」よりも「汚い」から始まることが実際に多いのです。

私たちが「わたるくん」を作った経緯

神奈川県綾瀬市で機械加工・溶接加工を行っている当社に、あるガス工事会社様から「掘削溝での落下事故対策になる板を作れないか」というご相談をいただいたのが開発のきっかけでした。

お話を伺うなかで、現場が本当に困っていたのは耐荷重の数字そのものではなく、「段差」「泥」「重さ」の3点だと分かりました。そこで、鋼板を加工した架設歩行横断プレート「わたるくん」を標準商品として製品化しました。

  • 横断時段差わずか2mm——自転車がハンドルを取られない設計
  • 静的耐荷重200kg——厚み2mm以上の鋼板に、両脇と背面へレールを溶接して強度を確保
  • メッシュ構造——泥と雨水が下に抜けるため、板の上に泥だまりができない
  • 14.8kg(標準サイズ)——鋼板製ながらメッシュ化で軽量化し、1人での設置・撤去に対応
  • 塗装仕上げ——都市部の工事でも景観を乱さない

「軽量なのに、これなら安心して置いておける」という点で、とくに自転車の横断が多い都市部の現場で採用が進んでいます。詳しい仕様とサイズ展開は工事現場安全プレート「わたるくん」の製品ページでご確認いただけます。

なお、歩行者・自転車専用の製品です。トラックなど車両の走行を保証するものではありませんので、この点は正直にお伝えしておきます。

渡し板を選ぶときの5つのチェックポイント

コンパネを使い続けるか、専用品に切り替えるかを判断するために、次の5点を自社の現場に当てはめてみてください。

  1. 掘削溝の幅は何mmか——450〜600mmなのか、600mmを超えるのか。スパンが変われば必要な板も変わります
  2. 自転車の通行があるか——あるなら段差は最優先の検討項目です
  3. 設置期間はどれくらいか——数週間に及ぶなら、雨天による性能低下を前提に考える必要があります
  4. 1人で設置・撤去できる重さか——10mm鉄板は安全ですが、運搬性で現場が疲弊します
  5. 使い回しの交換基準を決められているか——劣化が見えない材料は、基準がないまま使い続けるリスクがあります

あわせて、掘削工事で発生する泥水の処理に課題がある場合は、雨水マス用の土砂流出防止ネット「ドロよけくん」もご覧ください。渡し板と同じく、現場のクレーム対策としてご相談の多い製品です。

まとめ

要点を3つに整理します。

  • コンパネの耐荷重に規格化された「何kg」という数字はなく、スパン・含水率・使用履歴で大きく変わる
  • 現場で実際に起きるのは破損事故より、段差によるつまずき・雨天のたわみ・泥だまりという手前のトラブル
  • 判断は「板のスペック」ではなく「自分の現場の条件」から始めるのが正しい順序

掘削溝の安全対策でお悩みでしたら、現場の条件(溝幅・通行量・設置期間)をお聞かせいただければ、適切なサイズや使い方をご案内します。図面がなくても、現場写真や口頭のご説明だけで構いません。

掘削溝の安全対策・渡し板のご相談はこちら

まだ情報収集の段階という方は、「わたるくん」の仕様・比較表ページで、コンパネ・歩行者マット・鉄板との違いをご確認いただくところから始めてみてください。

株式会社サーフ・エンジニアリング(神奈川県綾瀬市吉岡東3-10-3)は、機械加工・溶接加工で培った技術をもとに、工事現場の「困った」を解決する製品づくりに取り組んでいます。

図面がないクレーンをもう1台。70部品を現物採寸から3Dデータ化した話

「今使っているクレーンと同じものを、もう1台増やしたい。でも特注品で、図面が残っていない」。設備の増設や更新の場面で、この「図面がない問題」は本当によく起こります。港湾・物流分野への国の投資が拡大し、荷役設備の更新需要が増えるこれからは、なおさらです。この記事では、当社が実際に行った「図面のない特注ジブクレーンを、現物採寸から約70部品まるごと3Dデータ化した」事例をご紹介します。

結論:図面がなくても、現物があれば増設・復元はできる

リバースエンジニアリング(現物から図面を起こす技術)を使えば、メーカーが廃業した設備や図面が失われた特注機でも、同じものを作るための設計データを復元できます。ポイントは、部品単位の採寸だけでなく「組み上がった状態で干渉なく動くか」まで確認することです。

実例:高所で採寸、68〜70部品をすべて図面化

あるお客様の工場に、吊り上げ能力1.5〜2トンクラスの特注ジブクレーン(柱から腕が伸びる形式のクレーン)が設置されていました。「これと同じものをもう1台増やしたい」というご相談でしたが、特注品のため図面がありません。

そこで当社が行ったのは、現場での全部品採寸です。クレーンは高さ3〜4mの位置に取り付けられていたため、高所作業車で上がって1部品ずつ測っていきました。正直に言えば、高所作業は得意ではないので大変でしたが(笑)、それ以上に大変だったのは部品点数です。数えてみると68〜70部品。それをすべて3次元CADで図面化し、アッセンブリ(組立状態)まで組んで部品同士の干渉を確認し、修正を重ねてお客様にお渡ししました。強度計算はお客様側で実施いただく分担とし、設計データの復元から製作の一部までを当社が担当しました。

この仕事で改めて感じたのは、「採寸そのものより、部品同士の関係を正しく捉えることが本体」だということです。1部品の寸法が正しくても、組んだときに干渉すれば設備は動きません。

港湾・工場の設備で同じ悩みは増えていく

港湾クレーンをはじめとする荷役設備は、メーカーの統廃合や担当者の退職で「図面も作れる人もいない」状態になりやすい設備です。国の港湾投資で更新の予算がついても、既設との取り合いがわからなければ工事は進みません。以下のような状況なら、リバースエンジニアリングが選択肢になります。

  • 特注設備を増設したいが、図面が残っていない
  • メーカーが廃業・撤退して、補修部品が入手できない
  • 現物はあるが、更新工事のための設計データがない

よくある質問

Q. どのくらいの部品点数まで対応できますか?

今回の事例では約70部品を図面化しました。点数よりも「現物にアクセスできるか」が重要ですので、まず状況をお聞かせください。

Q. 現物を預けられない設備でも頼めますか?

はい。今回のように現地に伺って採寸する方法があります。稼働を止められない設備の場合は、休転日に合わせた採寸も可能です。

Q. 3Dデータだけの依頼もできますか?

できます。図面化・3Dデータ化のみのご依頼も、そのまま部品製作までのご依頼も、どちらにも対応しています。

まとめ

図面がないことは、設備の増設・延命をあきらめる理由にはなりません。現物さえあれば、採寸→3Dデータ化→干渉確認→製作まで一貫して対応できます。「これ、図面がないんだけど…」という段階からのご相談を歓迎します。

図面のない設備・部品のご相談はこちら

リバースエンジニアリングの流れはサービス紹介を、対応範囲は設備一覧をご覧ください。

海でも錆びない樹脂パイプ。高密度ポリエチレンの精密切削という選択肢

海水につかる部品を金属で作ると、必ず「錆」との戦いになります。海洋開発・海底通信インフラといった国の重点投資分野で、いま静かに需要が増えているのが「樹脂の精密パイプ」です。ただし、精密な樹脂パイプを作れるところは、実はほとんどありません。この記事では、樹脂パイプ業界の「精度の常識」と、当社が高密度ポリエチレン(HDPE)の精密切削で取り組んでいることをお話しします。

結論:精密な樹脂パイプは「切削でしか」作れない

世の中の樹脂パイプの多くは、押出成形や「板を巻いて」作られています。量産には最適ですが、寸法精度はかなり荒く、公差の細かい用途にはそのままでは使えません。精密な寸法が必要な樹脂パイプは、削り出しで作るしかない――これが業界の実情です。そして樹脂の切削、特に薄肉パイプの切削は、金属とはまったく別のノウハウを要求されます。

なぜ海で樹脂、なぜ高密度ポリエチレンか

当社が海洋インフラ向けの部品で扱っている高密度ポリエチレンは、次の特性を持つ材料です。

  • 海水などによる腐食に強い。金属のように錆びません。
  • 吸水しない。水を吸って寸法が変わる樹脂もある中で、水まわりに向いた材料です。
  • 切削で精密に仕上げられる。成形では出ない公差を、削りなら狙えます。

一方で弱点もあります。樹脂は温度や内部応力で寸法が動きやすく、削った直後と時間が経った後で寸法が変わることすらあります。「削れば精密になる」ほど甘い世界ではありません。

実例:試作を重ねて「今までで一番いい」と言われるまで

当社では現在、海洋インフラ向けの高密度ポリエチレン製パイプを製作しています。仕上がりの肉厚は3mm程度、寸法は百分台(0.0X mm)の管理が求められる品物です。樹脂は切削中も削った後も動くので、最初から狙いどおりには仕上がりません。社長が文字どおり死ぬほど試作を繰り返し、材料の動き方を織り込んだ削り方にたどり着いてようやく、安定して精度が出るようになりました。

お客様からは「今まで作ってもらった中で一番いい」という評価をいただき、その後は別サイズの試作依頼が次々に来ています。正直、うれしい悲鳴です。

なお、当社の樹脂薄肉パイプは仕上がり肉厚3mmが目安です。それより薄い要求は材料の変形リスクが大きく、正直にお断りすることもあります。

こんな用途に向いています

  • 海水・薬品に触れる箇所の、錆びないパイプ・スリーブ
  • 金属では電気や磁気の面で不都合がある箇所(樹脂は絶縁性・非磁性)
  • 成形品では精度が足りない、単品〜小ロットの樹脂パイプ

よくある質問

Q. 樹脂パイプの肉厚はどこまで薄くできますか?

仕上がり肉厚3mm程度までを目安としています。用途・形状によりますので図面でご相談ください。

Q. 高密度ポリエチレン以外の樹脂も削れますか?

はい。用途に合わせて材質からご提案できます。まず「何に使うか」をお聞かせください。

Q. 金属部品を樹脂に置き換える相談はできますか?

できます。軽量化・防錆・絶縁を目的とした置き換え提案の実績があります。

まとめ

「樹脂パイプは精度が出ない」というのは、成形品の話です。切削なら、錆びない材料で精密な寸法を狙えます。海まわり・水まわりの部品で錆にお困りの方、成形品の精度に限界を感じている方は、一度図面をお見せください。

樹脂パイプ・樹脂部品加工のご相談はこちら

金属を含めた対応範囲は設備一覧を、加工の基礎知識は旋盤加工FAQをご覧ください。

関連記事:MRI・量子装置のそばで使える非磁性樹脂部品 / 金属のスリーブ・カラーを樹脂に置き換える / 精密な樹脂パイプが世の中にない理由