金属のスリーブ・カラーを樹脂に置き換える。絶縁・軽量化の設計提案

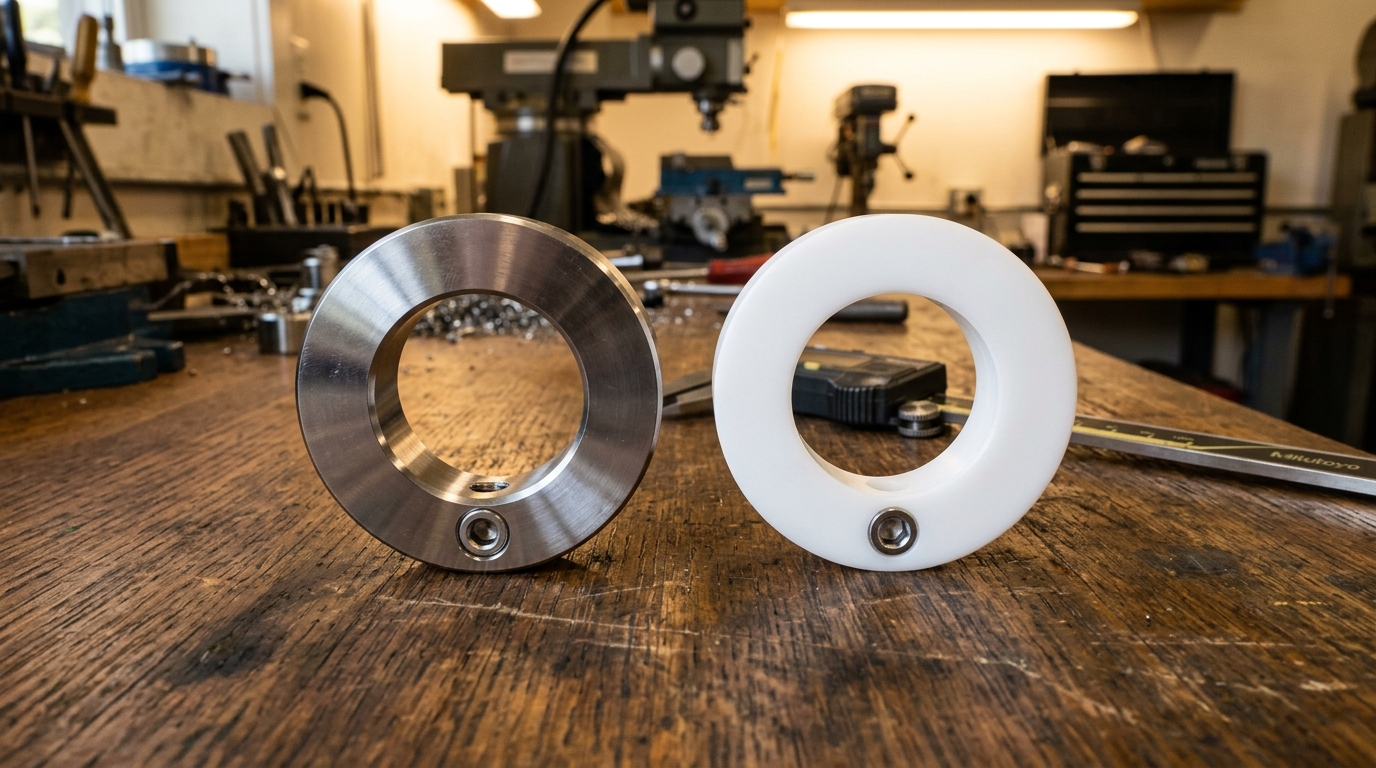
「この部品、昔から鉄(またはステンレス)で作っているけど、本当に金属じゃないとダメなのか?」――当社が設計者・調達担当の方に一度考えてみてほしい問いです。当社は長年、プラントの破砕機や産業機械向けにSUS304・SUS630・鉄のスリーブ・カラーを作り続けてきました。その経験があるからこそ言えるのですが、樹脂に置き換えたほうが良くなる部品は、確実に存在します。GX・量子・先端医療といった国の重点投資分野では、軽量化・絶縁・非磁性という「樹脂にしかできない仕事」の需要がむしろ主役です。

結論:金属スリーブ・カラーの精度のまま、樹脂化できる

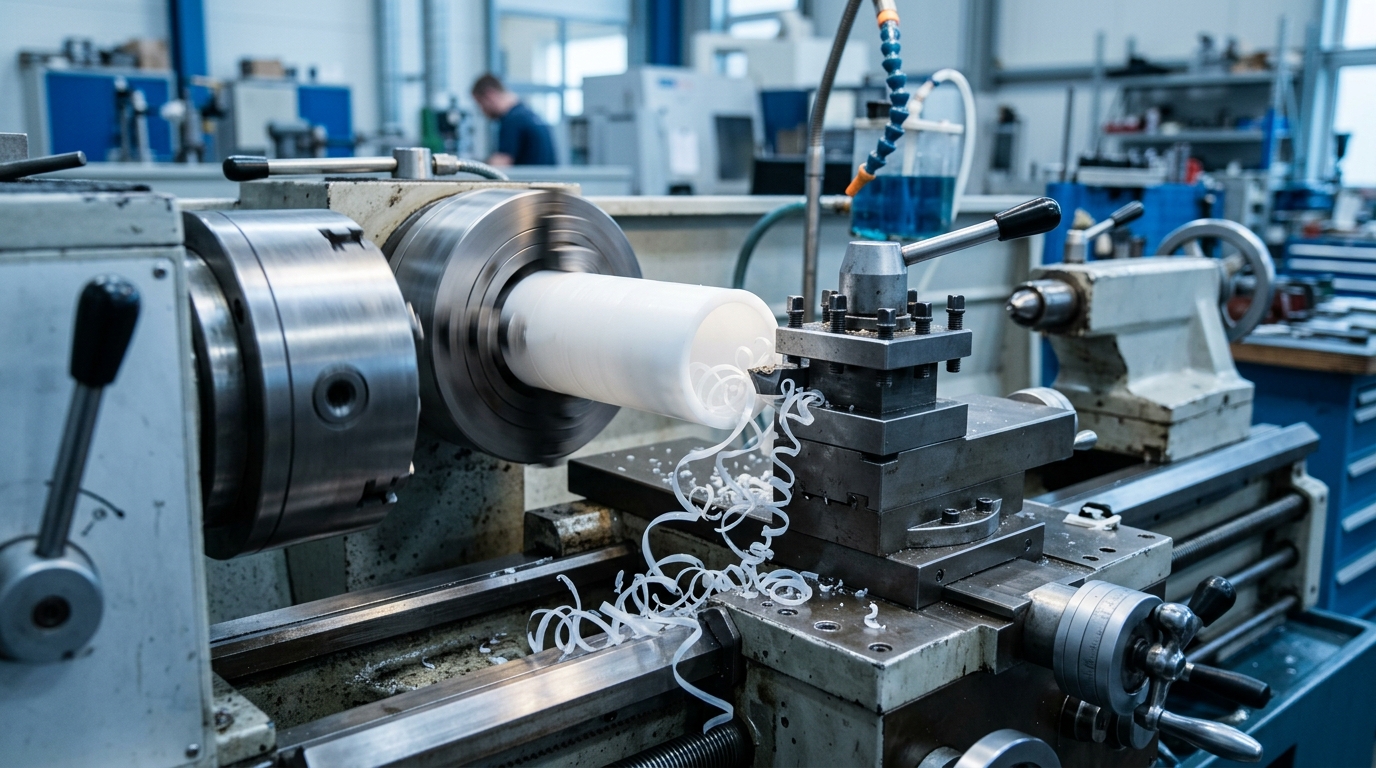
スリーブ・カラーの置き換えで一番の不安は「樹脂で精度が出るのか」だと思います。当社の答えは、出せます。当社は海洋インフラ向けの高密度ポリエチレン製パイプを百分台(0.0X mm)の寸法管理で製作しており、樹脂特有の「削った後に寸法が動く」挙動を織り込んだ加工を確立しています。金属のスリーブ・カラーを日常的に作っている旋盤屋が、その精度基準のまま樹脂を削る――これが当社の置き換え提案です。

実例:ガス設備の研究開発で「鉄じゃなくてもいい」と提案した話

当社のメインの取引先に、ガス設備をルーツに持つ会社があります。ものづくりは基本すべて鉄、という文化の会社でしたが、大手ガス会社と共同で研究開発を進める中で、当社側から「この部品、鉄じゃなくてもいいのでは?」と樹脂をご提案したことがあります。狙いは軽量化。結果として樹脂化は歓迎され、以来、金属前提だった相談に対して樹脂の選択肢を返す場面が増えました。「餅は餅屋」ならぬ「鉄は鉄屋」の思い込みは、発注側にも受注側にもあるものです。

置き換えのメリットと、向かない条件

メリットは4つあります。

  • 軽量化。樹脂の比重は鉄の約1/6〜1/8。回転体や手で扱う治具で効きます。
  • 絶縁・非磁性。電気・磁気を嫌う環境では樹脂が唯一の選択肢になることも。
  • 防錆。水まわり・海まわりで錆の悩みが消えます。
  • 相手を傷つけない。金属同士の接触を嫌う摺動部・当て面に向きます。

一方で、正直に「向かない条件」もお伝えします。高温になる箇所、大きな荷重や締結トルクがかかる箇所、寸法安定性が長期で厳しく問われる箇所は、樹脂の弱点が出やすい領域です。当社は金属加工が本業ですから、「これは金属のままが正解です」という判断も遠慮なくお伝えします。

よくある質問

Q. 今の金属部品の図面のまま、樹脂で見積してもらえますか?

はい。図面を拝見し、樹脂化する場合の材質・公差の考え方も含めてご提案します。

Q. どの樹脂を選べばいいかわかりません。

使用環境(温度・荷重・薬品・電気/磁気)をお聞きして、当社から材質をご提案します。

Q. 金属と樹脂、どちらが安いですか?

形状と数量によります。材料費は樹脂が高い場合もありますが、防錆処理や軽量化による周辺コストまで含めると樹脂が有利になるケースがあります。

まとめ

スリーブ・カラーの「昔から金属」は、思い込みかもしれません。金属も樹脂も同じ精度基準で削れる工場だからこそ、公平な目で置き換えの可否を判断できます。図面1枚から、気軽にご相談ください。

スリーブ・カラーの樹脂化のご相談はこちら

関連記事:MRI・量子装置のそばで使える非磁性樹脂部品 / 精密な樹脂パイプが世の中にない理由 / 海でも錆びない樹脂パイプ
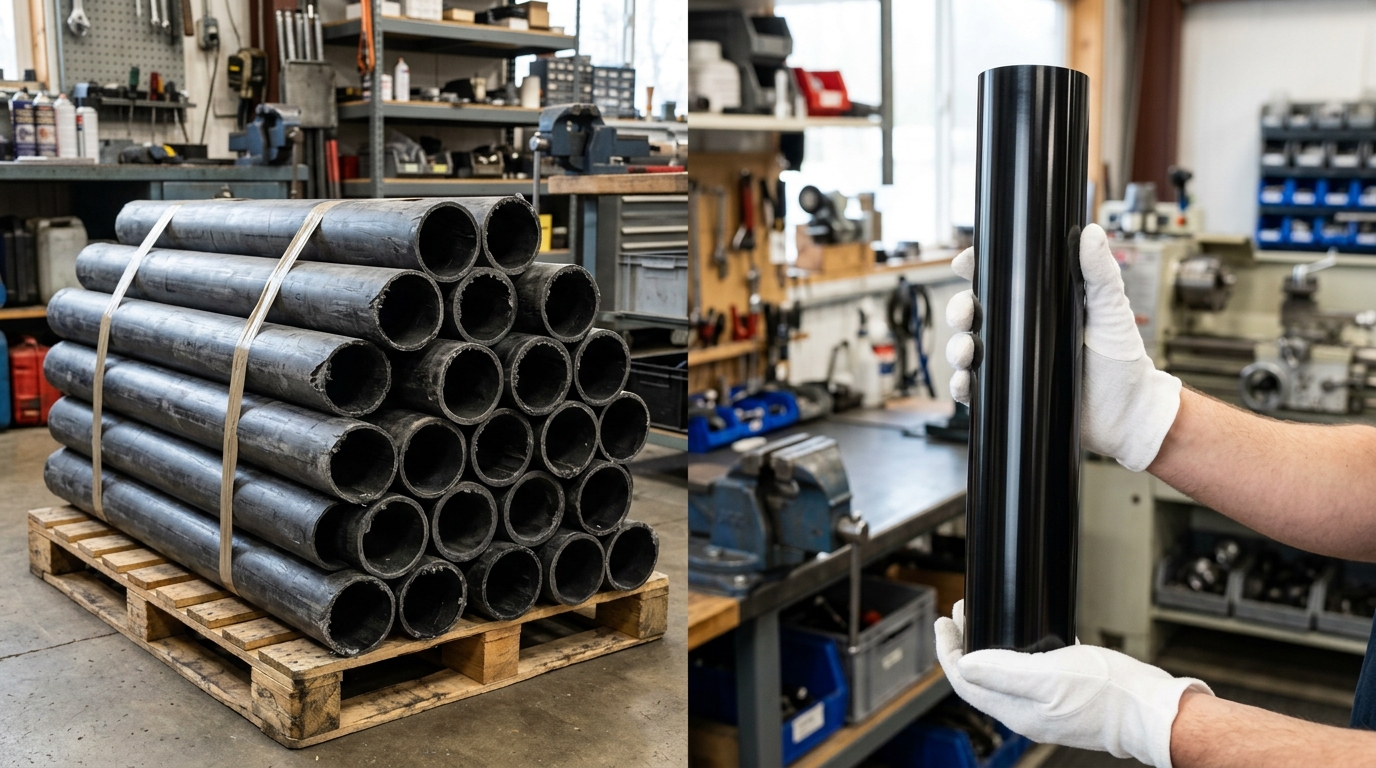
精密な樹脂パイプが世の中にない理由。板巻き・成形と切削の違い

「樹脂のパイプで、この公差の物が欲しい」と樹脂屋さんに相談して、断られた経験はありませんか。実はそれ、あなたの要求が厳しすぎるのではなく、樹脂パイプという製品の作られ方に理由があります。この記事では、なぜ世の中に精密な樹脂パイプがほとんど存在しないのかを、製造方法の違いから解説します。設計・調達の方が「どこに頼めば作れるのか」を判断できるようになることがゴールです。

結論:樹脂パイプの主流製法は、精密公差を出す仕組みになっていない

樹脂パイプの作り方は、大きく3つあります。

  • 押出成形。溶かした樹脂を金型から押し出して連続的にパイプにする方法。配管用パイプの主流で、大量生産に最適。ただし寸法は「配管として使える」レベルで、精密公差は狙えません。
  • 板巻き。樹脂の板を丸めてパイプ状にする方法。大径や少量に対応できますが、寸法精度はさらに荒くなります。現場の実感としても、世の中の樹脂パイプは板を巻いて作った寸法の荒いものが大半です。
  • 切削(削り出し)。丸棒や厚肉パイプから旋盤で削り出す方法。唯一、金属部品と同じ発想で公差を管理できる製法です。

つまり、精密な樹脂パイプが欲しければ、選択肢は実質「切削」だけ。そして樹脂を精密に削れる加工屋が少ないため、「世の中にない」状態が生まれています。

樹脂切削が難しい理由:材料が「動く」

では、なぜ樹脂の精密切削は担い手が少ないのか。金属と同じ機械で削れるのに、です。理由は樹脂という材料の挙動にあります。

  • 削っている最中に動く。切削熱と内部応力の解放で、加工中に寸法が変わります。
  • 削った後も動く。時間が経ってから寸法が変化することがあり、測るタイミングまで含めた管理が必要です。
  • 薄くなるほど暴れる。薄肉パイプは剛性が低く、掴み方・削る順番を間違えると歪みます。

当社は海洋インフラ向けの高密度ポリエチレン製パイプ(仕上がり肉厚3mm程度)を百分台(0.0X mm)の寸法管理で製作していますが、この域に達するまでに数え切れない試作を重ねました。金属の常識がそのまま通じない、経験がものを言う世界です。

「成形で無理なら削る」を検討すべきケース

  • はめ合い・シールなど、寸法公差が機能に直結するパイプ・スリーブ
  • 単品〜数十個で、成形金型を作るほどの数量がない
  • 非磁性・絶縁・耐食など、樹脂でなければならない理由がある(非磁性用途の解説はこちら)

なお、当社の樹脂薄肉パイプは仕上がり肉厚3mm程度までが目安です。それより薄い要求は変形リスクの観点から、正直にお断りすることがあります。

よくある質問

Q. 成形品の樹脂パイプを買って、内径だけ削ってもらうことはできますか?

可能な場合があります。素材の状態と要求公差によりますので、図面と素材情報をお送りください。

Q. 対応できる樹脂の種類は?

高密度ポリエチレンをはじめ、一般的な切削用樹脂に対応します。用途から材質をご提案することもできます。

Q. 金型を作るのとどちらが安いですか?

数量次第です。数千個以上なら成形、単品〜数百個なら切削が有利なことが多く、境目のご相談も歓迎します。

まとめ

精密な樹脂パイプが「世の中にない」のは、主流製法が精度を出す仕組みではないから。裏を返せば、切削でなら作れます。成形屋さんに断られた図面、あきらめる前に一度お見せください。

樹脂パイプの精密加工のご相談はこちら

関連記事:海でも錆びない樹脂パイプ。高密度ポリエチレンの精密切削 / 金属のスリーブ・カラーを樹脂に置き換える

MRI・量子装置のそばで使える部品。非磁性樹脂の薄肉パイプ加工

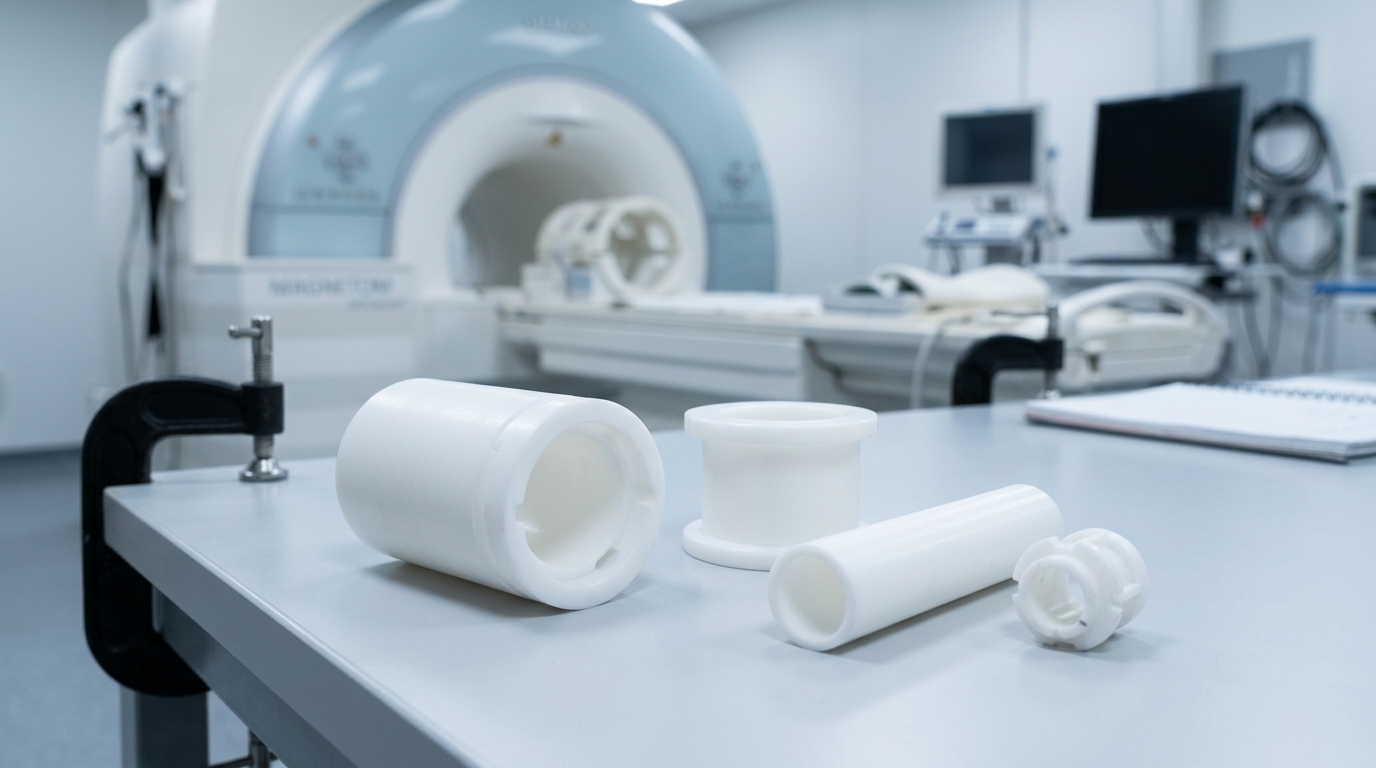
MRI室には金属の工具を持ち込めません。量子コンピュータの極低温装置は、わずかな磁気ノイズも嫌います。核融合の実験装置は超強磁場の塊です。国の戦略17分野の中でも量子・フュージョンエネルギー・先端医療は概算要求の重点分野ですが、これらの現場に共通する悩みがあります。「装置のそばで使える、磁気に反応しない部品がない」。この記事では、非磁性・絶縁という条件を樹脂の精密切削で解決するアプローチを、町工場の目線でご提案します。

結論:非磁性が必要な部品は「樹脂の削り出し」で作れる

樹脂は本質的に非磁性で、電気を通さない絶縁体です。問題は精度でした。市販の樹脂パイプや成形品は寸法精度が荒く、装置部品に求められる公差には届きません。しかし切削(削り出し)なら、樹脂でも百分台(0.0X mm)の寸法管理が可能です。つまり「金属の精度で、磁気に反応しない部品」が作れます。

技術の裏付け:海洋部品で磨いた樹脂の精密切削

正直にお伝えすると、当社にはまだ「MRI用」「量子装置用」と名のついた案件の実績はありません。その上で、なぜできると言えるのか。当社は現在、海洋インフラ向けに高密度ポリエチレン製の精密パイプを製作しています。仕上がり肉厚3mm程度、寸法は百分台の管理が求められる品物です。樹脂は削っている最中も削った後も寸法が動く厄介な材料で、この精度に到達するまで試作を数え切れないほど重ねました。この「動く材料を狙った寸法に収める」技術は、材料がポリエチレンでもPOMでもPEEKでも、用途が海でも実験室でも、同じように効きます。

現場の職人の実感も添えておきます。世の中の樹脂パイプは、押出成形か「板を巻いて」作られたものがほとんどで、寸法はかなり荒い。精密な樹脂パイプを削れるところは本当に少ない――だからこそ、非磁性・絶縁が求められる場所の薄肉パイプやスリーブは、うちの技術がそのまま活きるはずだ、というのが当社の見立てです。

こんな部品がターゲットです

  • 装置内のガイドパイプ・サポートスリーブ。金属では磁場を乱す箇所の構造部品。
  • MRI室・検査室で使う治具類。試験体を保持する治具、位置決めカラーなど。
  • 高電圧まわりの絶縁スリーブ・カラー。絶縁と機械精度を両立したい箇所。

制約も正直に書きます。樹脂薄肉パイプの肉厚は3mm程度までが当社の目安です。それより薄い要求は変形リスクが大きく、お断りする場合があります。また、材質は用途(温度・薬品・滅菌の有無)に合わせてご提案します。

よくある質問

Q. 非磁性の部品として使えるか、材質の相談からできますか?

できます。使用環境(磁場・温度・薬品)をお聞きして、樹脂材質からご提案します。

Q. 1個だけの試作でも頼めますか?

はい。研究装置向けはほぼすべて単品・小ロットです。ポンチ絵からの相談も歓迎します。

Q. どのくらいの精度まで出せますか?

形状によりますが、樹脂パイプで百分台(0.0X mm)の寸法管理の実績があります。図面の公差をもとに個別にお答えします。

まとめ

量子・核融合・先端医療に国の投資が集まるほど、「磁気に反応しない精密部品」の需要は増えていきます。金属で作れないなら、樹脂で削る。その選択肢を、装置設計の引き出しに加えてみてください。

非磁性・絶縁部品のご相談はこちら

関連記事:海でも錆びない樹脂パイプ。高密度ポリエチレンの精密切削という選択肢 / 金属のスリーブ・カラーを樹脂に置き換える / 精密な樹脂パイプが世の中にない理由

図面がないクレーンをもう1台。70部品を現物採寸から3Dデータ化した話

「今使っているクレーンと同じものを、もう1台増やしたい。でも特注品で、図面が残っていない」。設備の増設や更新の場面で、この「図面がない問題」は本当によく起こります。港湾・物流分野への国の投資が拡大し、荷役設備の更新需要が増えるこれからは、なおさらです。この記事では、当社が実際に行った「図面のない特注ジブクレーンを、現物採寸から約70部品まるごと3Dデータ化した」事例をご紹介します。

結論:図面がなくても、現物があれば増設・復元はできる

リバースエンジニアリング(現物から図面を起こす技術)を使えば、メーカーが廃業した設備や図面が失われた特注機でも、同じものを作るための設計データを復元できます。ポイントは、部品単位の採寸だけでなく「組み上がった状態で干渉なく動くか」まで確認することです。

実例:高所で採寸、68〜70部品をすべて図面化

あるお客様の工場に、吊り上げ能力1.5〜2トンクラスの特注ジブクレーン(柱から腕が伸びる形式のクレーン)が設置されていました。「これと同じものをもう1台増やしたい」というご相談でしたが、特注品のため図面がありません。

そこで当社が行ったのは、現場での全部品採寸です。クレーンは高さ3〜4mの位置に取り付けられていたため、高所作業車で上がって1部品ずつ測っていきました。正直に言えば、高所作業は得意ではないので大変でしたが(笑)、それ以上に大変だったのは部品点数です。数えてみると68〜70部品。それをすべて3次元CADで図面化し、アッセンブリ(組立状態)まで組んで部品同士の干渉を確認し、修正を重ねてお客様にお渡ししました。強度計算はお客様側で実施いただく分担とし、設計データの復元から製作の一部までを当社が担当しました。

この仕事で改めて感じたのは、「採寸そのものより、部品同士の関係を正しく捉えることが本体」だということです。1部品の寸法が正しくても、組んだときに干渉すれば設備は動きません。

港湾・工場の設備で同じ悩みは増えていく

港湾クレーンをはじめとする荷役設備は、メーカーの統廃合や担当者の退職で「図面も作れる人もいない」状態になりやすい設備です。国の港湾投資で更新の予算がついても、既設との取り合いがわからなければ工事は進みません。以下のような状況なら、リバースエンジニアリングが選択肢になります。

  • 特注設備を増設したいが、図面が残っていない
  • メーカーが廃業・撤退して、補修部品が入手できない
  • 現物はあるが、更新工事のための設計データがない

よくある質問

Q. どのくらいの部品点数まで対応できますか?

今回の事例では約70部品を図面化しました。点数よりも「現物にアクセスできるか」が重要ですので、まず状況をお聞かせください。

Q. 現物を預けられない設備でも頼めますか?

はい。今回のように現地に伺って採寸する方法があります。稼働を止められない設備の場合は、休転日に合わせた採寸も可能です。

Q. 3Dデータだけの依頼もできますか?

できます。図面化・3Dデータ化のみのご依頼も、そのまま部品製作までのご依頼も、どちらにも対応しています。

まとめ

図面がないことは、設備の増設・延命をあきらめる理由にはなりません。現物さえあれば、採寸→3Dデータ化→干渉確認→製作まで一貫して対応できます。「これ、図面がないんだけど…」という段階からのご相談を歓迎します。

図面のない設備・部品のご相談はこちら

リバースエンジニアリングの流れはサービス紹介を、対応範囲は設備一覧をご覧ください。

海でも錆びない樹脂パイプ。高密度ポリエチレンの精密切削という選択肢

海水につかる部品を金属で作ると、必ず「錆」との戦いになります。海洋開発・海底通信インフラといった国の重点投資分野で、いま静かに需要が増えているのが「樹脂の精密パイプ」です。ただし、精密な樹脂パイプを作れるところは、実はほとんどありません。この記事では、樹脂パイプ業界の「精度の常識」と、当社が高密度ポリエチレン(HDPE)の精密切削で取り組んでいることをお話しします。

結論:精密な樹脂パイプは「切削でしか」作れない

世の中の樹脂パイプの多くは、押出成形や「板を巻いて」作られています。量産には最適ですが、寸法精度はかなり荒く、公差の細かい用途にはそのままでは使えません。精密な寸法が必要な樹脂パイプは、削り出しで作るしかない――これが業界の実情です。そして樹脂の切削、特に薄肉パイプの切削は、金属とはまったく別のノウハウを要求されます。

なぜ海で樹脂、なぜ高密度ポリエチレンか

当社が海洋インフラ向けの部品で扱っている高密度ポリエチレンは、次の特性を持つ材料です。

  • 海水などによる腐食に強い。金属のように錆びません。
  • 吸水しない。水を吸って寸法が変わる樹脂もある中で、水まわりに向いた材料です。
  • 切削で精密に仕上げられる。成形では出ない公差を、削りなら狙えます。

一方で弱点もあります。樹脂は温度や内部応力で寸法が動きやすく、削った直後と時間が経った後で寸法が変わることすらあります。「削れば精密になる」ほど甘い世界ではありません。

実例:試作を重ねて「今までで一番いい」と言われるまで

当社では現在、海洋インフラ向けの高密度ポリエチレン製パイプを製作しています。仕上がりの肉厚は3mm程度、寸法は百分台(0.0X mm)の管理が求められる品物です。樹脂は切削中も削った後も動くので、最初から狙いどおりには仕上がりません。社長が文字どおり死ぬほど試作を繰り返し、材料の動き方を織り込んだ削り方にたどり着いてようやく、安定して精度が出るようになりました。

お客様からは「今まで作ってもらった中で一番いい」という評価をいただき、その後は別サイズの試作依頼が次々に来ています。正直、うれしい悲鳴です。

なお、当社の樹脂薄肉パイプは仕上がり肉厚3mmが目安です。それより薄い要求は材料の変形リスクが大きく、正直にお断りすることもあります。

こんな用途に向いています

  • 海水・薬品に触れる箇所の、錆びないパイプ・スリーブ
  • 金属では電気や磁気の面で不都合がある箇所(樹脂は絶縁性・非磁性)
  • 成形品では精度が足りない、単品〜小ロットの樹脂パイプ

よくある質問

Q. 樹脂パイプの肉厚はどこまで薄くできますか?

仕上がり肉厚3mm程度までを目安としています。用途・形状によりますので図面でご相談ください。

Q. 高密度ポリエチレン以外の樹脂も削れますか?

はい。用途に合わせて材質からご提案できます。まず「何に使うか」をお聞かせください。

Q. 金属部品を樹脂に置き換える相談はできますか?

できます。軽量化・防錆・絶縁を目的とした置き換え提案の実績があります。

まとめ

「樹脂パイプは精度が出ない」というのは、成形品の話です。切削なら、錆びない材料で精密な寸法を狙えます。海まわり・水まわりの部品で錆にお困りの方、成形品の精度に限界を感じている方は、一度図面をお見せください。

樹脂パイプ・樹脂部品加工のご相談はこちら

金属を含めた対応範囲は設備一覧を、加工の基礎知識は旋盤加工FAQをご覧ください。

関連記事:MRI・量子装置のそばで使える非磁性樹脂部品 / 金属のスリーブ・カラーを樹脂に置き換える / 精密な樹脂パイプが世の中にない理由

0.005mm公差のローラー加工。工数を倍かけても選ばれ続ける理由

ローラーの精度は、そのまま製品ラインの品質になります。回転がわずかに振れるだけで、巻きムラ・偏摩耗・異音につながるからです。この記事では、業務用洗濯機・乾燥機・脱水機のローラーを長年作り続けている当社が、0.005〜0.03mmの公差をどうやって出しているのかを、包み隠さずお話しします。結論から言うと、当社のやり方は一般的なローラー加工の「倍以上の工数」をかける方法です。

結論:精密ローラーは「溶接の前後」で決まる

ローラーはパイプに軸(短軸)を組み合わせて溶接し、仕上げ加工をして完成します。精度を壊す最大の要因は溶接の歪みです。だから当社は、溶接の前・最中・後のすべてに手をかけます。

  • 溶接前加工を丁寧にやる。組み合わせ部の精度が悪いまま溶接すると、歪みが増幅されます。
  • 溶接は歪みが出ないよう工夫する。溶接順序や入熱をコントロールします。
  • 溶接後にきちんと仕上げ、芯を確認しながら削る。振れ止めを前提にした段取りで、細長いローラーでも芯を追い込みます。

実例:全長1300〜1400mmのローラーで0.005mm台を狙う

当社が長年製作しているのは、業務用の洗濯機・乾燥機・脱水機に使われるローラーです。φ130〜140mm程度のパイプの両端に短軸が入り、全長は1300〜1400mmほど。材質はステンレスのものも鉄のものもあります。要求される寸法公差は部位により0.01〜0.03mm、最も厳しいところで0.005mmレベルの調整をしながら仕上げています。

正直に言えば、この品物にかけている段取りと工数は、俗に言うローラー加工屋さんの倍以上だと思います。それでも続けてご注文をいただけるのは、回転体の精度が最終製品の寿命に直結することを、お客様が一番よくご存じだからです。ちなみにこの精度感覚は応用が利きます。以前には、カラー(リング状部品)の検査用ゲージを0.005mmの精度で製作し、検査治具として使っていただいたこともあります。

ローラー・回転体の外注で確認すべきこと

  • 溶接込みで頼めるか。「削りだけ」「溶接だけ」の分業は、精度責任が曖昧になりがちです。
  • 芯の確認方法。振れをどの状態で・どう測って保証するのかを聞いてみてください。
  • 消耗品としての継続供給。ローラーは消耗部品です。同じ精度で作り続けられる体制があるかが重要です。

よくある質問

Q. どのくらいのサイズのローラーまで対応できますか?

旋盤加工としては最大φ750×長さ2500mmまで対応しています。ローラーは形状・構造によりますので図面でご相談ください。

Q. 1本からでも、消耗品の定期製作でも頼めますか?

どちらも対応しています。実際に、機械メーカー様の消耗部品を繰り返しお作りしています。

Q. 溶接まで含めて依頼できますか?

はい。溶接前加工〜溶接〜仕上げ・芯出しまで一貫して対応します。精度責任を一社で持てるのが強みです。

まとめ

精密ローラーは「安く早く」だけでは絶対に良くなりません。当社は工数をかけるべきところに正直にかけて、0.005mmの世界で勝負しています。回転体の精度でお悩みの設計・保全のご担当者は、現状の困りごとからお聞かせください。

精密ローラー・回転体加工のご相談はこちら

加工能力の詳細は設備一覧、基礎知識は旋盤加工FAQへ。

海で使う部品は予備が命。潜水用フィルターケースを作り続けている話

海で使う道具は、壊れてから作ったのでは間に合いません。当社には、潜水用の酸素ボンベまわりに使われるフィルターケースを、もう何年も繰り返し作り続けている仕事があります。発注元は、潜水士の方々やダイバー向けの機材を扱うお客様。この記事では「予備部品をまとめて作っておく」という調達の考え方と、この仕事で当社が材質変更まで提案した経緯をお話しします。

結論:海の消耗部品は「予備をまとめて作る」が正解

海の機材は消耗・腐食が避けられず、しかも使う場面(潜水作業)では代替が利きません。だからこのお客様は、フィルターケース本体とその蓋、酸素ボンベを固定するステンレスバンドなどを、ある程度まとまった数で定期的に製作し、予備として持っておく方式を取られています。年に1回〜1年半に1回のペースで、1ロット50〜60本。壊れてから慌てるのではなく、計画的に在庫する。海に限らず、止められない設備を持つすべての現場に通じる考え方だと思います。

実例:潜水用フィルターケース――真鍮からステンレスへの提案

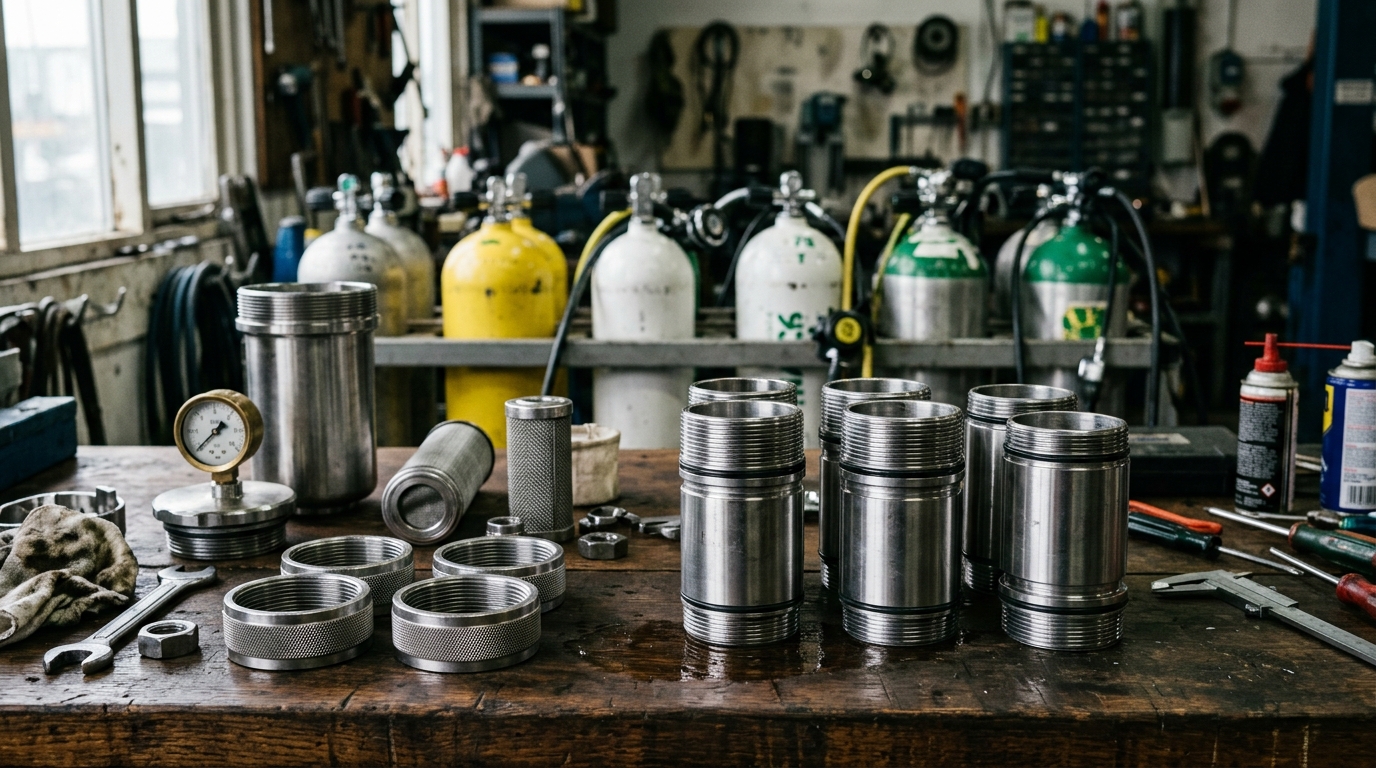
品物は、酸素ボンベの隣に取り付けるろ過用のケースです。パイプの内側にめねじ、上下の蓋におねじを切り、中にろ材を入れて組む構造で、材質はステンレス(SUS303)。パイプはφ40程度(44×1.5という特殊サイズ)、長さ300mm程度です。

実はこの部品、以前は真鍮で作られていました。削りやすいからです。しかし真鍮は海水環境ではメッキ処理が必要になります。そこで当社から「真鍮にメッキをするくらいなら、最初からステンレスでどうですか」とご提案し、以来ステンレスで作り続けています。ねじ加工の難度は上がりますが、使う側の手間とトータルコストは下がる判断でした。

もうひとつ。引き継いだ当初の図面は手書きで、正直、判読が難しい状態でした。当社で図面を引き直し、以前は必ずしも安定しなかった精度も改善。「作れる会社がどんどん廃業してしまった」という背景のある仕事だからこそ、図面をきちんと資産として残すことに意味があると考えています。

予備部品の計画製作、こんな進め方ができます

  • 消耗ペースに合わせたロット設計。年1回・50本など、使い方に合わせて数量と頻度を決めます。
  • 図面の引き直しとデータ保管。手書き図面・現物しかない部品も、図面化して次回から安定調達できます。
  • 材質の見直し提案。「昔からこの材質」を、使用環境から再検討します。

よくある質問

Q. 発注のたびに図面を用意する必要がありますか?

いいえ。一度図面化すれば当社でデータを保管し、リピート発注は品名と数量だけで進められます。

Q. 海水で使う部品の材質相談はできますか?

はい。ステンレスの鋼種選定や、樹脂への置き換えを含めてご提案できます。

Q. 小ロットでも受けてもらえますか?

はい。数本〜数十本のロットが当社の主戦場です。

まとめ

海で使う部品は「壊れる前に、まとめて、確かな図面で」。予備部品の計画製作は、現場の安心をそのまま在庫する方法です。消耗部品の調達が場当たり的になっている、図面が手書きのまま、という方はぜひ一度ご相談ください。

予備部品・消耗部品の計画製作のご相談はこちら

対応範囲は設備一覧、加工の基礎は旋盤加工FAQをご覧ください。

防衛費9兆円時代、町工場に何ができる?受けた仕事と断った仕事の話

2027年度の防衛省予算は過去最大の約9兆円規模の要求が報じられ、防衛産業は政府の戦略17分野のひとつに位置づけられました。「うちみたいな町工場にも関係あるのか?」と聞かれれば、答えは「関係はある。ただし、いいことばかりではない」です。この記事では、当社が実際に受けた防衛関連の仕事と、正直に断った仕事の両方をお話しします。これから防衛サプライチェーンへの参入を考える中小製造業の方の、リアルな判断材料になれば幸いです。

結論:技術より先に「書類と単価」を見よ

防衛関連の仕事で当社が実感した現実は2つです。第一に、書類が多い。第二に、単価が案件によって極端に違う。技術的には普通の旋盤加工でも、この2つで受けられるかどうかが決まります。

実際に受けた仕事:艦船改修部品で経験した「書類の壁」

当社は以前、造船関連企業経由で艦船の改修工事に使う部品(ステンレスのはしご手すり、ローレット加工つき)を製作しました。加工内容そのものは当社の日常業務の範囲でしたが、品質記録などの書類は通常案件よりはるかに多く、納品も「いつ・どうやって入れるか」の調整が細かく発生しました。

これは悪い話ではありません。書類と手続きに付き合える体制さえ作れば、技術面のハードルは世間のイメージほど高くない、ということでもあるからです。単品・小ロットの改修部品は、むしろ町工場向きの仕事です。

正直に断った仕事:単価が合わなかった2件

一方で、お断りした話もあります。ひとつは防衛装備品の外装カバーの製作相談。内容的には対応可能でしたが、提示単価が当社の工数に対してあまりに低く、お受けできませんでした。もうひとつは展示会で出会った人工衛星の部品の話。「最初に搭載されるときの単価は非常に安く、実績が積み上がれば単価がつく」という業界慣行を伺い、打ち上げに失敗すれば実績も残らないリスク構造を考えて、見送りました。

誤解のないように書くと、これは防衛・宇宙産業への批判ではありません。参入初期のコスト負担をどこまで許容できるかは会社の体力次第であり、当社はそのとき「無理はしない」と判断した、というだけの話です。

中小製造業が防衛関連に向き合うときのチェックリスト

  • 要求される書類・記録を最初に確認する。見積前に「必要書類の一覧」をもらうのが安全です。
  • 単価と数量の見通しを聞く。初回単価だけでなく、継続時の条件まで確認します。
  • 自社の得意領域から出ない。当社なら旋盤の単品・小ロット。背伸びした受注は双方を不幸にします。

よくある質問

Q. 防衛関連の仕事は特別な認証が必要ですか?

案件によります。当社が経験した範囲では、認証よりも品質記録・トレーサビリティ書類への対応が求められました。要求事項を確認の上、対応可否をお答えします。

Q. 商社・元請け経由の引き合いでも対応できますか?

はい。当社の防衛関連の経験はいずれも民間企業経由です。

Q. 見積だけの相談でも大丈夫ですか?

もちろんです。受けられない場合は理由も添えて正直にお伝えします。

まとめ

防衛費9兆円時代、町工場にも仕事は確かに流れてきます。ただし入口で見るべきは技術ではなく「書類と単価」。当社は受けられる仕事は誠実に、受けられない仕事は正直にお断りしながら、この分野と付き合っていくつもりです。

防衛・艦船関連部品の加工のご相談はこちら

参入検討中の情報収集には当社の設備一覧旋盤加工FAQもお役立てください。

博士だらけの研究チームと町工場。研究装置の相談は意外と気軽でいい

「相談に来られた方が、全員博士。正直、会話が成立するか心配でした」。研究機関から当社に来たある相談の、率直な第一印象です。核融合・量子・宇宙といった研究開発分野に国の投資が集中し、研究の現場では実験装置や試験用部品の「作り手探し」が課題になっています。この記事では、研究機関・大学と町工場が実際にどう付き合っているのか、当社の2つの実例でお話しします。研究者の方にも、「研究の仕事なんてうちに来るの?」と思っている同業の方にも読んでほしい内容です。

結論:研究者と町工場は、思っているよりずっと噛み合う

研究機関からの相談は「世の中にない物を、1個だけ」という依頼がほとんどです。これは量産工場が最も苦手とし、単品加工の町工場が最も得意とする形です。専門用語の壁はありますが、「何をしたいか」を聞いて「なら、こう作れます」と返す会話は、普通の製造業の打ち合わせと変わりません。

実例1:地層調査用の三層パイプ――博士たちとの打ち合わせ

発電所関連の研究開発機関から、地下の地層調査(ボーリング)に使う多層構造のパイプを作れないか、という相談をいただいたことがあります。一番外側のパイプが外径φ300mm・長さ1000〜1500mmの三層構造を、ねじでひたすらつないで地下1.5〜2kmまで伸ばすという壮大な計画でした。

打ち合わせに来られたのは、論文を何本も出しているような博士ばかりのチーム。会話ができるか本気で心配しましたが、始まってみれば「何のために、どんな条件で使うか」を丁寧に説明してくださり、議論はきちんと成立しました。最終的にこの案件は、高温・高圧の地下水環境で漏れが許されないという保証条件と、当社には大きすぎる材料仕入れの負担を考え、お断りする判断をしました。「物としては作れたと思う」だけに悔しい案件でしたが、できない約束をしないのも町工場の誠実さだと考えています。

実例2:ポンチ絵1枚から作った実験治具

もうひとつは大学の研究室からの相談です。「試験管を冷やしながら立てられる治具が欲しい」という、ポンチ絵(手描きのスケッチ)ベースのご依頼でした。当社で形状を詰めて製作・納品したところ、実験で意外と使えると好評をいただいています。研究の現場には、カタログ品では絶対に埋まらない「ちょっとした特注」が無数にあるのだと実感した仕事でした。

研究機関の方へ:相談はこれだけで始められます

  • 図面は不要。ポンチ絵、口頭説明、参考写真で大丈夫です。
  • 1個から。単品こそ当社の主戦場です。
  • できない場合は理由つきで正直に。保証条件や材質が合わない場合は、はっきりお伝えします。

よくある質問

Q. 大学の研究費(公費)での支払いに対応できますか?

見積書・納品書・請求書の発行に対応しています。手続きの要件は事前にご相談ください。

Q. 世の中にない形状でも作れますか?

旋盤加工を軸にした範囲であれば対応できます。まず用途と概略形状をお聞かせください。

Q. 秘密保持が必要な研究でも相談できますか?

はい。秘密保持契約(NDA)を結んだ上でのご相談に対応しています。

まとめ

研究開発への国の投資が増えるほど、「1個だけ作ってくれる工場」の価値は上がります。博士との会話は、心配しなくても成立します(実体験です)。実験がうまく進まない原因が「道具がない」ことなら、その道具、当社で作れるかもしれません。

実験装置・研究用部品のご相談はこちら

加工範囲の確認は設備一覧、基礎知識は旋盤加工FAQへ。

ポンチ絵から始まった発電所の治具製作。図面がなくても頼れる外注とは

発電所やプラントの現場から来る相談は、きれいな図面で始まらないことがよくあります。当社が実際に受けたのは、Excelで描かれた「図面もどき」と手描きのポンチ絵でした。GX(グリーントランスフォーメーション)関連の投資でバイオマス発電や廃棄物処理プラントの整備が進む今、こうした「図面未満」の相談に応えられる加工先の存在は、現場の工期を左右します。この記事では、東北のバイオマス発電所の治具製作の実例と、当社が日常的に作っているプラント部品についてお話しします。

結論:「図面がない」はプラント業界の日常。だから図面化から請ける

プラントの建設・保守の現場では、「こういう物が欲しい」というアイデアが先にあり、正式な図面は存在しないことが珍しくありません。当社はポンチ絵やExcelのスケッチから図面を起こし、お客様と確認しながら形にする進め方を標準にしています。

実例1:バイオマス発電所の組立治具――Excelの図面もどきから

東北地方のバイオマス発電所から、設備の組み立てに使う治具の製作依頼をいただいたことがあります。届いたのは手描きのポンチ絵と、Excelで描かれた図面のようなもの。そこから当社で正式な図面を起こし、「ここはこういう解釈でいいですか?」とオンラインとメールで打ち合わせを重ねて、最終的に現物を製作・納品しました。遠方のお客様でも、やり取りはオンラインで完結できます。

別件では、同じくバイオマス関連でφ50〜60mm・長さ200mm程度のパイプ部品を単品でお作りしたこともあります。発電所には、こうした「1〜2個だけ欲しい」が本当にたくさんあります。

実例2:破砕機の軸・スリーブ・カラー――プラント消耗部品の定番

当社が継続的に製作しているのが、バイオマス発電・ゴミ焼却・飼料破砕といったプラントの破砕機まわりの部品です。品物は軸(シャフト)、スリーブ、カラーなど。材質はステンレス(SUS304、630)から鉄まで、サイズは手のひらに乗る小物からφ300〜400mm・長さ2200mmクラスまで幅があります。破砕機は硬い物を砕く宿命上、軸まわりが確実に摩耗する設備です。つまり部品は必ず、繰り返し必要になります。

発電所・プラントの廃番部品や補修部品は、部品を預かれるサイズか、その場で採寸できる物であれば、図面がなくても復元できます。正直に言えば、この分野の仕事はもっとやりたい。直しがいのある品物ばかりだからです。

プラント保守の調達担当の方へ

  • ポンチ絵・Excelスケッチのままで相談可。図面化から当社が請けます。
  • 遠方でもOK。打ち合わせはオンライン・メールで完結した実績があります。
  • 消耗部品は繰り返し前提で。初回に図面化しておけば、2回目からの調達が速く安定します。

よくある質問

Q. 手描きのスケッチしかありませんが、依頼できますか?

できます。ポンチ絵やExcelのスケッチから図面を起こし、確認いただきながら製作します。

Q. 遠方の発電所ですが対応できますか?

はい。東北の発電所とオンライン・メールのやり取りだけで納品まで完了した実績があります。

Q. 摩耗した現物から同じ部品を作れますか?

部品を預かれるか、現地で採寸できれば復元可能です。摩耗量を考慮した寸法の追い込みもご相談ください。

まとめ

プラント・発電所の部品調達は、「図面がない」「1個だけ」「今すぐ」の三重苦になりがちです。当社はその三つとも、日常業務として受け止めます。エネルギー分野の投資が拡大するいまこそ、図面未満の相談を形にできる外注先を確保しておいてください。

プラント・発電所部品のご相談はこちら

対応能力の確認は設備一覧、加工知識は旋盤加工FAQへ。