外注先が廃業した…その相談、2年で100件超。受けられた仕事との違い

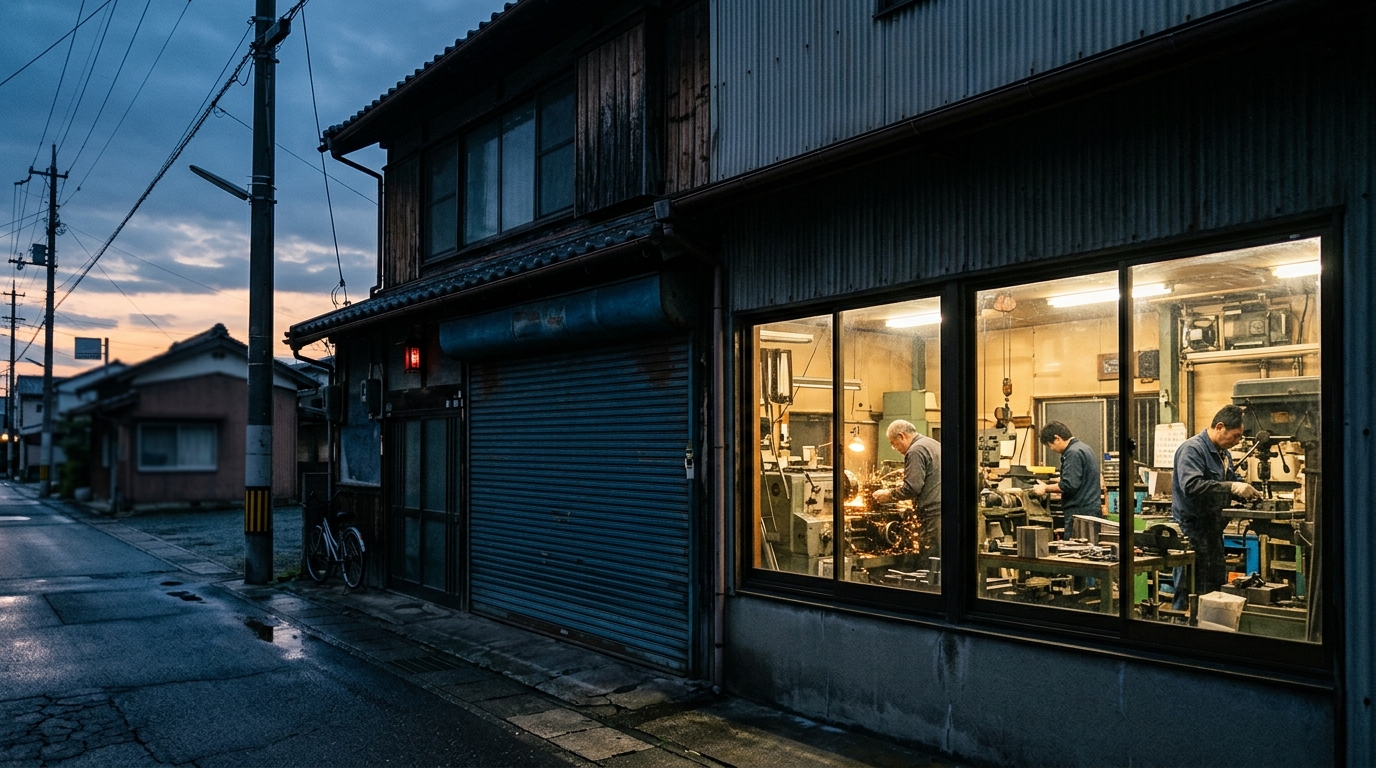
「外注先が廃業してしまって、この部品を作れるところを探しています」。この書き出しの問い合わせが、当社にはここ2〜3年で、下手をすると100件以上来ています。月に何件も、です。経済安全保障の観点から「国内でものづくりを維持する」ことが国の戦略になった今、現場ではすでに、静かな供給危機が始まっています。この記事では、100件の相談を受けてきた町工場から見えた実態と、「実際に受けられた仕事」と「受けられなかった仕事」を分けたものは何だったのかを、正直にお話しします。

結論:相談100件のうち、受けられたのは5〜10件

最初に正直な数字を書きます。廃業関連の相談およそ100件のうち、当社が実際にお受けできたのは、おそらく5〜10件程度です。技術的に作れない物だったから、ではありません。最大の理由は単価です。

なぜ受けられないのか:「安すぎる単価」が廃業の原因でもある

廃業した外注先の多くは、長年の付き合いの中で、とんでもなく安い単価で作り続けてきています。設備の償却が終わり、ベテランが一人でやっている工場だから成立していた値段です。その会社が廃業したとき、同じ単価で引き継げる会社は、ほぼ存在しません。つまり、こういうことです。安すぎる単価は、外注先の廃業の原因であると同時に、代わりが見つからない原因でもある。「受けたくても受けられない」相談を100件近く見送りながら、当社はこの構造を痛感してきました。

受けられた仕事との違い:早めの相談と、単価の見直し

一方で、お受けできた仕事には共通点があります。

  • 廃業の「前」に相談が来た。いま当社では、数年以内の廃業を予告している仕入先からの切り替えを見据えて、とあるパイプ(片側おねじ・片側めねじ、長さ最大1500mm程度)の試作トライを進めています。現行の外注先が現役のうちに始めたからこそ、じっくり検証できています。
  • 単価を現在の相場で見直す前提があった。「前と同じ値段で」ではなく、「いくらなら継続供給できるか」から話が始まった案件は、ほぼ形になっています。
  • 図面や現物が揃っていた。図面がなくても現物があれば当社で図面化できます。何も残っていないのが一番困ります。

調達担当の方へ:廃業リスクの棚卸しを

お付き合いのある加工外注先について、次の3つを確認してみてください。

  • 代表者の年齢と後継者の有無
  • 「機械が壊れたらやめる」と言われたことがないか
  • その会社にしか図面・ノウハウがない部品はどれか

ひとつでも引っかかったら、切り替え先の検討は「今」です。廃業後の駆け込みは、単価も納期も選択肢も、すべて悪くなります。

よくある質問

Q. 廃業した外注先と同じ単価で作ってもらえますか?

正直に申し上げて、難しい場合が多いです。まず図面を拝見し、現在の相場で誠実にお見積りします。

Q. 図面が廃業した会社にしかなく、手元にありません。

現物があれば採寸して図面化できます。摩耗した現物からの復元もご相談ください。

Q. まだ廃業していませんが、先に試作を頼めますか?

はい、それが最善です。当社でも現在、廃業予定の外注先からの切り替えを試作トライから進めている実例があります。

まとめ

サプライヤー廃業は、ニュースになる前から現場で起きています。相談100件・受けられたのは5〜10件という当社の実感値が、その厳しさの証拠です。分かれ目は「早さ」と「単価の見直し」。手遅れになる前の一手を、一緒に考えさせてください。

外注先の廃業・切り替えのご相談はこちら

切り替え検討の材料として当社の設備一覧と旋盤加工FAQもご活用ください。

2m超の長尺シャフト加工の外注先の探し方。ビビリ・たわみ対策の実際

「細くて長いシャフトを頼んでいた外注先が、もう受けてくれない」。長尺シャフトの加工は、旋盤加工の中でも担い手が減り続けている分野です。造船・エネルギー・プラントといった国の重点投資分野では2mを超える軸物・パイプの需要が根強くありますが、細長いワークはビビリ(振動)とたわみとの戦いで、設備と経験の両方がないと精度が出ません。この記事では、当社が長尺加工で実際にやっている対策と、いま進行中の「廃業する外注先からの引き継ぎ」の話をします。

結論:長尺加工は「振れ止めの使い方」で決まる

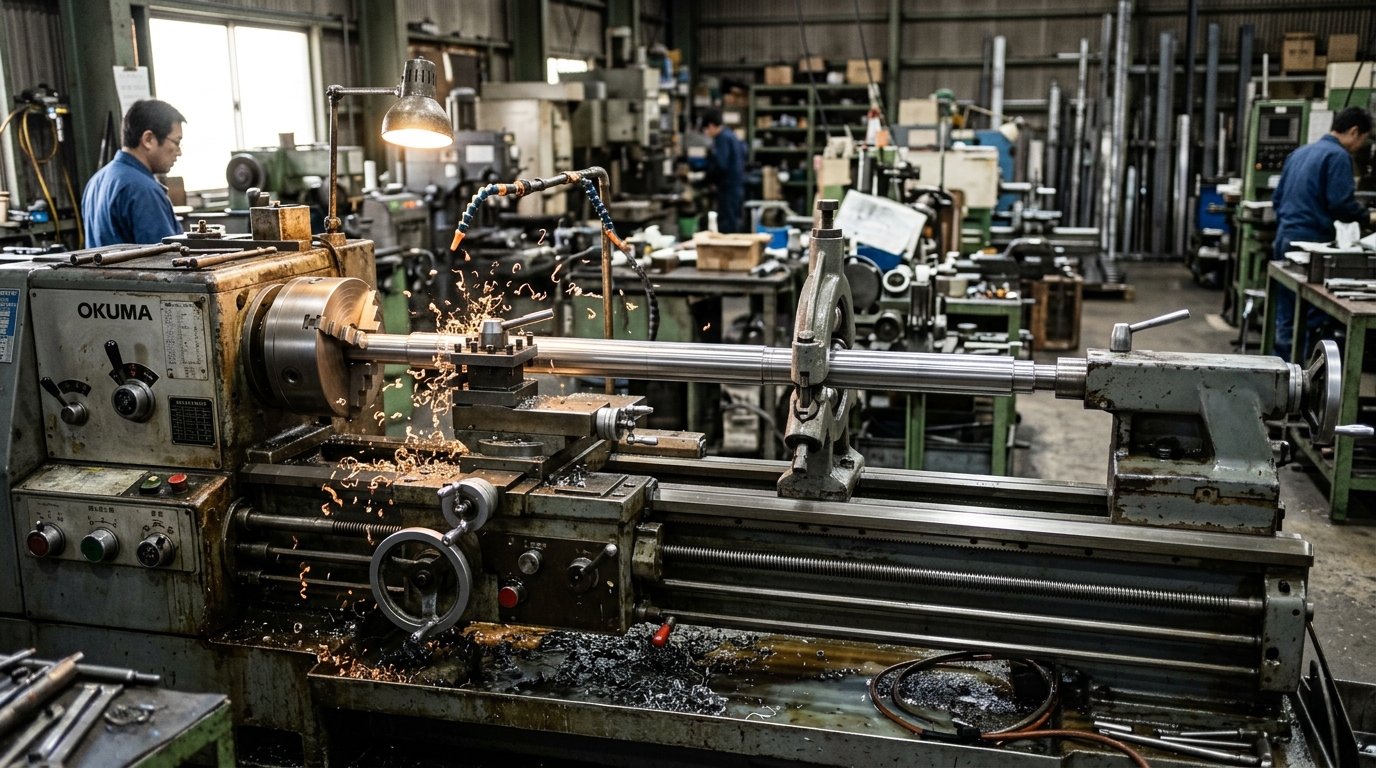
長尺で太いワークなら、実はそれほど怖くありません。難しいのは「細くて長い」ワークです。切削の力で材料自体が逃げたりビビったりするため、機械の能力だけでは精度が出ないからです。当社では最大φ750×長さ2500mmの旋盤(DL75)を軸に、全長2000〜2200mmクラスのシャフト・パイプを日常的に加工していますが、精度を支えているのは次のような地道な対策です。

  • 移動式・固定式の振れ止めの使い分け。ワークの形状と工程に合わせて、刃物に追従する移動振れ止めと、要所を固定する振れ止めを組み合わせます。
  • カラー・スリーブでワークを抱かせる。細い軸の周りにカラーやスリーブを入れて剛性を持たせ、たわみを抑えてから削る方法も使います。
  • 段取りと切削条件の調整。細長物は「どの順番で、どこを支えて削るか」で結果が大きく変わります。

実例:片側おねじ・片側めねじ、つないで使うロッドパイプ

いま当社では、地質調査などのボーリングに使うロッドパイプの試作に取り組んでいます。片側におねじ、反対側にめねじを切り、現場で1本ずつつないで長く伸ばしていく部品で、1本の長さは最大1500mm程度、外径は200mm前後からそれ以下まで数種類あります。

この仕事が来た経緯が、今の製造業を象徴しています。長年この部品を作ってきた外注先の会社が「機械が壊れたら、もうやめる。あと数年かもしれない」という状況になり、発注元が切り替え先を探し始めたのです。「試作からトライしてもらえないか」というご相談で、当社としても、うまくいったら続ける、難しければ正直にお伝えして撤退する、という前提で挑戦しているところです。

長尺の外注先を探すときのチェックポイント

  • 機械の最大加工長だけで判断しない。カタログ上は入っても、振れ止めが使えなければ精度は出ません。
  • 「細長い物の経験」を聞く。同じ2mでも、φ300とφ50ではまったく別の仕事です。
  • ねじ加工の可否を確認する。長尺+パイプねじの組み合わせに対応できる会社は多くありません。

よくある質問

Q. 最大でどのくらいの長さ・太さまで対応できますか?

旋盤加工で最大φ750×長さ2500mmまで対応しています。細物は形状によりますので、図面をもとにご相談ください。

Q. 現在の外注先が廃業予定です。同じ物を作れますか?

図面があれば検討できます。図面がない場合も、現物からの採寸・図面化に対応しています。まず試作でのトライからも可能です。

Q. 材質は何に対応していますか?

鉄・ステンレス・アルミ・樹脂など一般的な材質に対応しています。インコネルやチタンなどの難削材は対応しておりません。

まとめ

長尺シャフト・長尺パイプの加工は、設備だけでなく「細長い物をどう支えるか」のノウハウが品質を決めます。外注先の廃業や高齢化で調達が不安になったら、実際に困る前の「試作トライ」の段階でご相談いただくのが一番安全です。

長尺シャフト・パイプ加工のご相談はこちら

情報収集中の方は、設備一覧(最大加工能力)や旋盤加工のよくある質問もどうぞ。

船舶部品の単品加工はどこに頼む?艦船改修のローレット手すり製作事例

「社内に機械加工のできる人間が50〜60人いるのに、ローレットを切れる人がいない」――そんな理由で、当社に艦船改修部品の相談が来たことがあります。造船・海事産業は今、政府の戦略17分野に位置づけられ、海底ケーブル敷設船の確保に約1000億円という予算検討が報じられるほどの追い風の中にあります。この記事では、船まわりの部品加工を「どこに頼めばいいのか」で悩む調達・設計のご担当者に向けて、実際に当社が対応した艦船改修部品の事例をお話しします。

結論:船舶部品の単品・小ロットは「町工場の得意技」で埋まる

造船所や艦船の改修現場で必要になる部品は、量産品ではなく「今回だけ10本」「この船に合わせて数個」という単品・小ロットがほとんどです。大手の加工部門は量産設備に最適化されているため、こうした仕事は意外なほど行き場がありません。逆に言えば、旋盤の単品加工を主力にする町工場にとっては真正面の仕事です。

実例:ローレット加工のはしご手すり、社内60人でも「切れる人がいない」

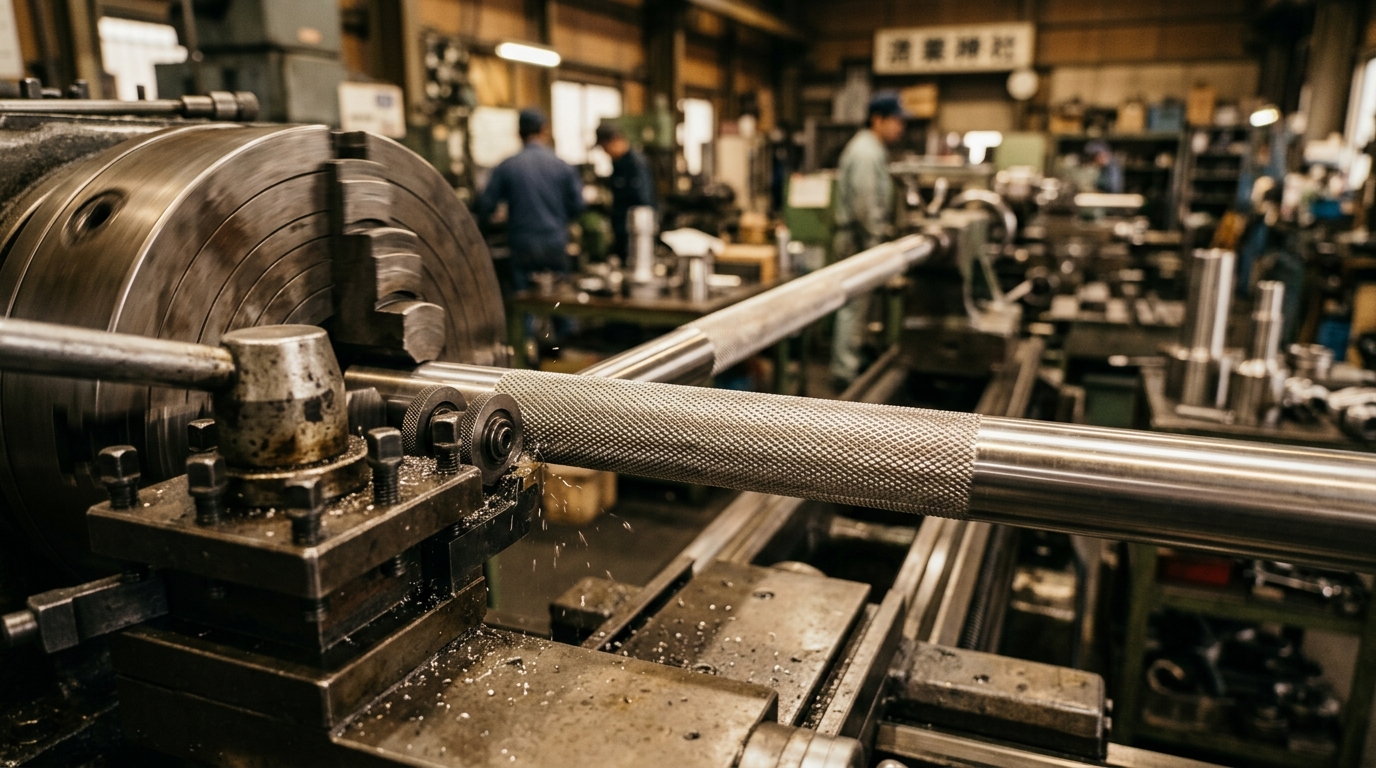
数年前、神奈川・横須賀方面の造船関連企業から、艦船の改修工事に使う「はしごの手すり」の製作依頼をいただきました。材質はステンレス(SUS304)、サイズはφ20〜25mm×長さ300〜400mm程度。表面には滑り止めのローレット加工(アヤ目の凹凸をつける転造加工)が必要な品物で、数量は10〜20本、納期は3〜4週間でした。

驚いたのは依頼の経緯です。先方には機械加工のできる方が50〜60人も在籍していたにもかかわらず、ローレットを切れる人がいなかった。それでインターネット検索から当社のホームページにたどり着いた、という話でした。ローレットは特別に難しい加工ではありませんが、経験者が減っている加工のひとつです。「うちの設備では誰もやったことがない」という理由で外に出てくる仕事は、実は少なくありません。

もうひとつ印象的だったのは書類の多さです。艦船関連ということもあり、品質記録や納品まわりの手続きは通常案件よりかなり多く、納品方法についても細かい調整がありました。この「書類と手続きに付き合えるかどうか」は、船・防衛まわりの仕事を受ける上で技術力と同じくらい大事な要素だと感じています。

なぜ町工場に船の仕事が来るのか

  • 単品・小ロットだから。改修・修理は一品一様で、量産ラインには乗りません。
  • 「できる人」が減った加工があるから。ローレットに限らず、ねじ切りや長尺加工など、担い手が減った加工は探してでも外注されます。
  • 納期が読みやすい相手が求められるから。船はドックに入っている期間が決まっており、その間に部品が揃わなければなりません。

当社は最大φ750×長さ2500mmまでの旋盤加工に対応しており、手すりのような小物から、シャフト・スリーブといった大きめの船用部品まで一貫して対応できます。すべての案件をお受けできるわけではありませんが、「どこに頼めばいいかわからない」段階のご相談こそ歓迎です。

よくある質問

Q. 1本だけでも頼めますか?

はい。当社は単品加工が主力です。改修・修理用の1本からお見積りします。

Q. 図面がなくても相談できますか?

できます。現物や手書きのスケッチから図面を起こして製作した実績が多数あります。

Q. 艦船・防衛関連の書類対応はできますか?

品質記録・検査成績書など、案件に応じた書類対応の経験があります。要求内容を先にお知らせいただければ、対応可否を含めてお答えします。

まとめ

船舶・海事分野は国の投資が集中する成長領域ですが、現場で必要なのは「単品を、期日どおりに、確かな品質で」作れる加工先です。ローレット手すりのような小さな部品でも、船の工期を左右します。船まわりの部品調達でお困りの方は、まずは状況だけでもお聞かせください。

船舶部品の加工のご相談はこちら

まだ情報収集の段階という方は、当社の設備一覧や旋盤加工のよくある質問もご覧ください。

コンパネの渡し板はなぜ危ない?段差24mmが生む転倒リスクと対策

掘削溝の上にコンパネを渡して歩行者を通す――道路や宅地まわりの工事で、今も多くの現場で見られる光景です。しかしその渡し板を歩行者の目線で見ると、いくつもの危険が潜んでいます。実際に私たちのもとには、ガス工事会社様から「渡し板まわりの事故を防ぎたい」という相談が寄せられ、それが製品開発のきっかけになりました。

この記事では、掘削溝用の歩行者横断プレートを開発・製造する株式会社サーフ・エンジニアリング(神奈川県綾瀬市の金属加工メーカー)が、コンパネ渡し板の3つのリスクと、現実的な対策を解説します。

なぜコンパネが使われ続けるのか

理由はシンプルで、安い・現場にある・軽くて加工しやすいからです。型枠用の合板は現場に常備されていることが多く、掘削幅に合わせて切って敷くだけで「通路らしきもの」が作れてしまいます。短期・低頻度の横断なら大きな問題にならないこともあり、習慣として定着してきました。

危険1:約24mmの段差につまずく

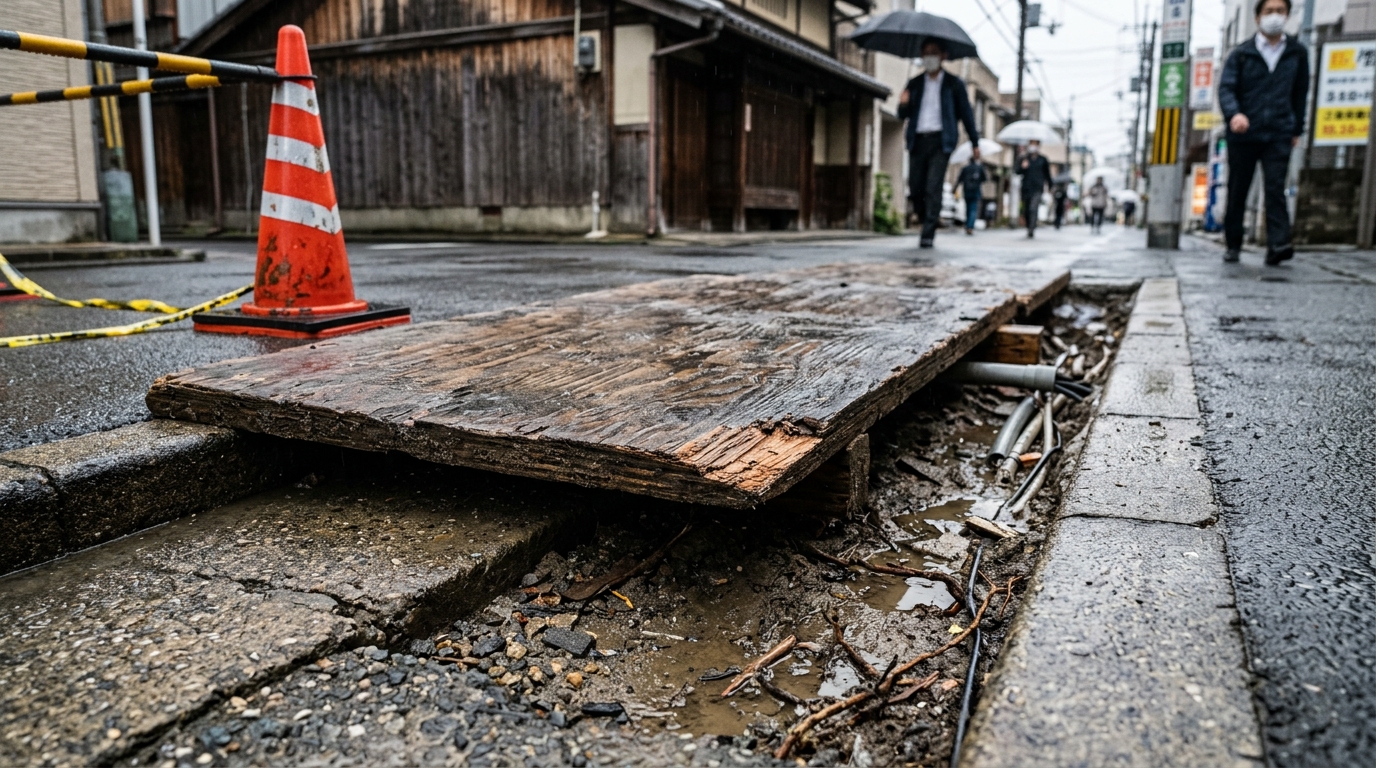
コンパネに養生マットを重ねた渡し板は、路面との段差が約24mmになります。この段差は健常な大人でも足を引っかける高さで、特に注意が必要なのは次の通行者です。

  • 自転車:前輪が段差に取られてハンドルを取られ、転倒につながる
  • 高齢者・お子さん:すり足気味の歩行ではわずかな段差でもつまずく
  • ベビーカー・カート:小径の車輪が段差で止まり、押し手がバランスを崩す

夜間や雨天は視認性が下がり、リスクはさらに上がります。歩行者がつまずいてケガをすれば、それは労働災害ではなく第三者災害(公衆災害)です。

危険2:雨に濡れると滑る、泥がはけない

合板の表面は雨に濡れると滑りやすくなります。掘削現場では泥が付きものですが、平板のコンパネは泥も水もはけず、表面に溜まったままになります。滑って転倒すれば、段差のつまずきと同じく第三者災害です。

危険3:割れ・たわみによる踏み抜き

木材は繰り返しの荷重と風雨で確実に劣化します。たわみが大きくなった渡し板は歩行者に不安感を与え、最悪の場合は割れて踏み抜き、掘削溝への転落につながります。「まだ使えるだろう」で使い続けた板が、ある日突然限界を迎えるのが怖いところです。これは机上の想定ではありません。実際に渡し板が折れて重傷事故につながった現場の話を、次でご紹介します。

実際にあった事故:コンパネの渡し板が折れ、全治6か月の骨折

当社の歩行者用横断プレート「わたるくん」開発のきっかけは、ガス工事会社様の現場で実際に起きた事故でした。コンパネで代用していた渡し板が折れ、作業員の方が大腿骨を骨折する全治6か月の重傷事故。発注元からは「対策しなければ発注停止」と通告され、その対策として当社に開発のご相談をいただきました。

金属加工メーカーとして出した答えが、段差を2mmまで抑えた鋼製プレートです。厚さ2mm以上の鋼板をメッシュ構造にし、雨水や泥が溜まらず、静的耐荷重200kgを確保。標準サイズで14.8kgと軽く、作業員1人で朝夕の設置・撤去ができます(商標登録第5717309号)。納入先のお客様からは「とにかく丈夫。安心感がすごい」という言葉をいただき、現在は東京電力・東京ガス・水道局の指定工事業者様の現場で使われています。

まとめ:渡し板は「歩行者目線」で選ぶ

  • コンパネ渡し板の約24mmの段差は、自転車・高齢者・ベビーカーにとって転倒リスクになる
  • 雨天の滑り・泥・木材の劣化も、第三者災害の火種として残り続ける
  • 歩行者の多い現場では、段差2mm・鋼製メッシュの専用プレートに置き換えるのが確実な対策

▼関連ページ

「うちの現場の渡し板、大丈夫だろうか」と思われた方は、写真1枚からでもご相談いただけます。
渡し板・歩行者対策のご相談はこちら(サンプル確認・お見積りも承ります)

第三者災害とは?工事現場の歩行者対策を公衆災害防止対策要綱から解説

「第三者災害の防止」――安全書類や店社パトロールで必ず出てくるこの言葉を、現場の若手に正確に説明できますか。この記事では、第三者災害(公衆災害)の意味と、国土交通省の「建設工事公衆災害防止対策要綱」が求める歩行者対策、そして現場で実際に効く打ち手を整理します。

執筆しているのは、掘削溝用の歩行者横断プレート「わたるくん」を開発・製造する株式会社サーフ・エンジニアリング(神奈川県綾瀬市の金属加工メーカー)です。ガス工事会社様からの事故相談をきっかけに歩行者対策の資材を作ってきた立場から、実務目線でまとめました。

第三者災害(公衆災害)とは

第三者災害とは、工事関係者以外の第三者――通行人・近隣住民・一般車両など――に危害や迷惑を及ぼす災害のことです。公衆災害とも呼ばれ、作業員がケガをする労働災害とは区別されます。

被害を受けるのが工事と無関係の市民であるため、社会的責任は労働災害以上に重く問われます。発注者への報告、工事の一時停止、地域からの信用失墜など、現場だけでなく会社全体への影響が大きいのが特徴です。

建設工事公衆災害防止対策要綱が求める歩行者対策

国土交通省がまとめた建設工事公衆災害防止対策要綱(土木工事編・解説)は、工事に伴って歩行者の通行に影響を及ぼす場合、歩行者が安全に通行できる通路の確保や誘導などの措置を施工者に求めています。仮設計画の段階で「歩行者をどこから、どうやって通すか」を具体的に決めておくことが出発点です。

歩行者まわりで起きやすい3つの事故

掘削を伴う工事の歩行者対策で、実際に起きやすいのは次の3つです。

  • 掘削溝への転落:区画不足や夜間の視認性低下で発生。最も重大な結果につながる
  • 渡し板の段差でのつまずき:コンパネ+マットの渡し板は段差が約24mmになり、高齢者やベビーカーには大きな障害になる
  • 自転車の転倒:段差に前輪を取られる、濡れた板でスリップするなど、渡し板由来の事故が多い

実務の打ち手は「区画・誘導・通路品質」の3点セット

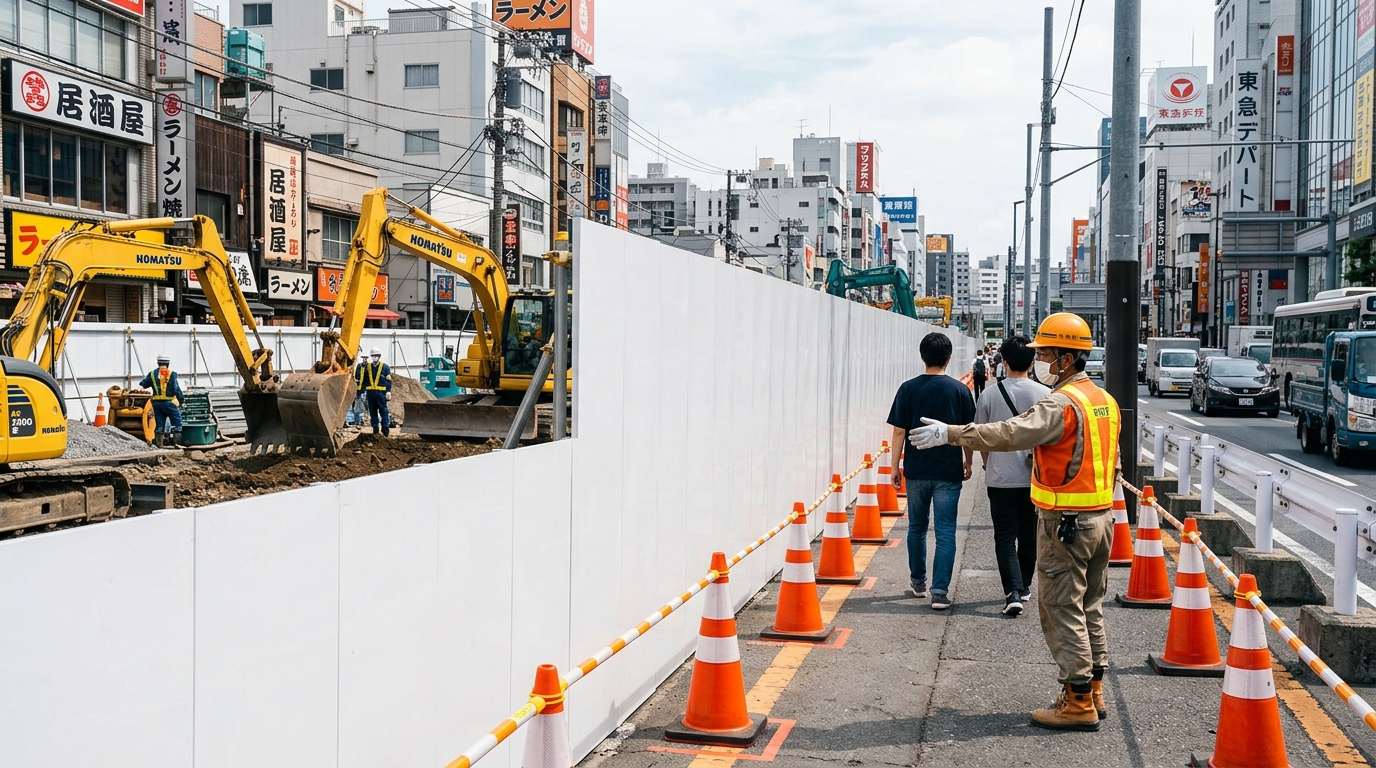
カラーコーンや仮囲いでの区画、誘導員の配置はどの現場でも実施されています。見落とされがちなのが3つ目、通路そのものの品質です。せっかく誘導しても、通路上の渡し板に24mmの段差があれば、つまずき・転倒のリスクはそのまま残ります。歩行者用通路の段差と滑りをどこまで小さくできるかが、第三者災害対策の仕上げになります。

渡し板の事故は「発注停止」に直結します

当社の歩行者用横断プレート「わたるくん」は、ガス工事会社様からの相談で生まれました。きっかけは、コンパネで代用していた渡し板が折れ、作業員の方が大腿骨を骨折する全治6か月の事故です。このときは被災したのが作業員だったため労働災害でしたが、同じ板の上を歩行者も通ります。折れたとき板の上にいたのが通行中の市民だったなら、そのまま第三者災害でした。

そして発注元がこの会社に伝えたのは「対策しなければ発注停止」。事故は治療や補償だけで終わらず、仕事そのものを失うリスクに直結します。当社はこの相談を受けて、段差2mm・耐荷重200kgの鋼製プレート(商標登録第5717309号)を開発しました。納入後、お客様からは「とにかく丈夫。安心感がすごい」という言葉をいただいています。

まとめ

  • 第三者災害(公衆災害)は工事関係者以外に及ぶ災害で、社会的責任が重く問われる
  • 公衆災害防止対策要綱は、歩行者が安全に通行できる通路の確保を施工者に求めている
  • 区画・誘導に加えて「通路の段差と滑り」まで手を打つと、対策の穴が塞がる

▼関連ページ

歩行者対策の資材選びは、現場条件をお聞きしながら一緒に考えられます。まずは情報収集段階のご質問でも構いません。
歩行者の安全対策のご相談はこちら

工事現場の歩行者通路を確保する4つの方法|安全性とコストを比較

「歩行者用の通路を確保してください」――発注者や監理者、労働基準監督署からそう指摘され、仮設計画の見直しに悩んでいませんか。市街地の掘削工事では、歩行者や自転車をどう安全に通すかが第三者災害防止の要になります。

結論から言うと、工事現場で歩行者通路を確保する方法は大きく4つあり、歩行者・自転車の通行量と工事期間で選ぶのが基本です。人通りの少ない短期工事ならコンパネでも成立しますが、市街地で人通りの多い現場では、段差の小さい歩行者専用資材を使うほうが安全面でもトータルコストでも有利です。

この記事では、掘削溝用の歩行者横断プレート「わたるくん」を開発・製造している私たち株式会社サーフ・エンジニアリング(神奈川県綾瀬市の金属加工メーカー)が、4つの方法の向き・不向きを正直に比較します。

方法1:コンパネ+歩行者マット

最も手軽で安価な方法です。現場にある材料で済み、切って合わせる加工も自由にできます。ただし、コンパネと養生マットを重ねると路面との段差が約24mmになり、歩行者のつまずきや、自転車の前輪が取られる転倒事故の原因になります。雨に濡れると滑りやすく、泥で汚れると清掃も大変です。木材のため、繰り返し使ううちに割れやたわみも出ます。

方法2:敷鉄板(厚さ10mm〜)

強度は十分で、車両の通行にも使えるのが敷鉄板です。一方で1枚数百kgあるため、設置・撤去には重機と玉掛け作業が必要です。朝夕に開け閉めする掘削溝の歩行者通路には大がかりすぎるうえ、10mm以上の段差とガタつき、雨天時の滑りやすさは残ります。

方法3:樹脂製の覆工板・敷板(レンタル)

軽量で人力設置でき、開口部の養生などでは優秀な資材です。ただしレンタル費は工期に比例して積み上がり、長期工事や複数現場では購入品より割高になることがあります。また、歩行者専用に設計されたものでない場合、端部の段差や滑りの問題は解決しません。

方法4:歩行者専用の横断プレート

掘削溝の歩行者横断に特化した専用資材です。当社の「わたるくん」の場合、路面との段差はわずか2mm、標準サイズで重量14.8kgのため、作業員1人で朝夕の設置・撤去ができます。静的耐荷重は200kg。メッシュ構造で雨水や泥が溜まらず、鋼製なので繰り返し現場間で転用できます。注意点は歩行者・自転車専用で、車両は通行できないことです。

4つの方法の比較

項目 コンパネ+マット 敷鉄板 樹脂覆工板 歩行者専用プレート
段差 約24mm 10mm〜 製品による 2mm
設置 人力 重機・玉掛け 人力 人力(1人・約15kg)
雨天 滑りやすい 滑りやすい 製品による メッシュで水が溜まらない
繰り返し使用 消耗が早い 可 レンタル費が累積 可(鋼製)
車両通行 不可 可 製品による 不可(歩行者・自転車専用)

開発のきっかけは、ガス工事会社からの事故相談でした

わたるくんは、ガス工事会社様からの相談を受けて開発した製品です。きっかけは、コンパネで代用していた渡し板が折れて作業員の方が大腿骨を骨折する事故(全治6か月)が起き、発注元から「対策しなければ発注停止」と通告されたことでした。コンパネの強度と段差の問題を、金属加工メーカーとして「厚さ2mm以上の鋼板・路面段差2mm」の設計で解決しました(商標登録第5717309号)。現在は東京電力・東京ガス・水道局の指定工事業者様の現場で使われており、お客様からは「とにかく丈夫。安心感がすごい」という言葉をいただいています。

まとめ

  • 人通りの少ない短期工事ならコンパネでも成立するが、約24mmの段差リスクは残る
  • 市街地・駅前など歩行者の多い現場では、段差の小さい歩行者専用資材が安全面・収支面で有利
  • 車両を通すなら敷鉄板・覆工板、歩行者だけなら軽量な専用プレート、と役割で使い分ける

▼関連ページ

現場の条件(掘削幅・歩行者量・工期)をお聞かせいただければ、最適な方法を一緒に考えます。まずは情報収集段階でも構いません。
歩行者通路の資材選びのご相談はこちら(サンプル確認・お見積りも承ります)

大径・薄肉樹脂パイプ加工の難所|一晩で0.5mm動く変形を抑える

この加工、サーフで対応できます ― 3秒でご確認ください

肉 厚
3mmまで
薄肉パイプの削り出し
サイズ
φ750まで
長さ2500mmまで/長尺CNC旋盤 DL75
形 状
継ぎ目なし
無垢・厚肉材から一体削り出し
数 量
1個から
試作1本から量産まで

当てはまるものがあれば、そのままご相談いただけます。図面がなくても、現物の写真やポンチ絵で構いません。
※インコネル・チタンなどの難削材は承っておりません。対応可否の判断だけでもお答えします。

大径の薄肉樹脂パイプを旋盤で切削加工するイメージ
大径の薄肉樹脂パイプを旋盤で切削加工(※イメージ)

肉厚3mmまでの大径・薄肉樹脂パイプを、翌朝も寸法が動かない状態で1個から国内製作します。神奈川県綾瀬市の株式会社サーフ・エンジニアリングは、最大φ750×2500mmの長尺CNC旋盤を使い、無垢材からの削り出しで薄肉パイプを仕上げています。

この記事では、樹脂の薄肉パイプが一晩で0.5mmも寸法が動いてしまう理由と、それを抑えるために当社が行っている温度管理・加工手順をお伝えします。「薄すぎて無理」「公差が出せない」と断られた図面をお持ちの方は、まず下の5秒チェックで対応可否をご確認ください。

図面をお持ちなら、そのままお送りください。樹脂切削加工で対応できるかどうかと概算を、無料でご回答します。

▶ 無料で見積もりを依頼する(図面添付OK)

お急ぎの方はお電話で:0467-79-6506
「ホームページの樹脂パイプの件で」とお伝えいただくとスムーズです。


削った直後は合格。でも翌朝、寸法が変わっている

金属の薄肉加工も難しいものですが、樹脂、とりわけポリエチレン系の薄肉パイプには金属にはない厄介さがあります。それが「経時変形」です。

削っている最中、削り終えた直後は寸法がきれいに出ています。ノギスでもマイクロでも合格。ところが——一晩置くと、寸法が動いている。場合によっては0.5mmも変わってしまう。樹脂が加工時の熱や内部応力を、時間をかけてゆっくり解放していくためです。「削った瞬間に合格」では意味がなく、翌朝、安定したときに図面通りであること。これが最大の壁です。

薄肉樹脂の経時変形タイムライン 加工直後は寸法が合格でも、数時間後から動き出し、翌朝には約0.5mm変化して公差から外れる様子を示す図 削った直後は合格。でも一晩で寸法が動く ― 経時変形 公差内(合格ゾーン) 0 0.25 0.5 寸法のズレ(mm) 加工直後 数時間後 翌朝(一晩後) 寸法OK・合格 約0.5mm動いて公差外れ 対策:一晩後に落ち着く寸法から逆算し、あらかじめ逆側へ振って削る=「変形を見越した加工」。 加工中はエアコンを24時間つけっぱなしにし、室温を一定に保ったまま仕上げます。
図:薄肉樹脂の経時変形(削った直後は合格でも一晩で動く)

樹脂は金属の10倍以上伸び縮みする ― 温度管理が効く理由

経時変形には、加工でかかった内部応力の解放に加えて、もうひとつ線膨張係数の大きさが効いています。線膨張係数とは、温度が1℃変わったときに材料がどれだけ伸縮するかを示す数値です。鉄がおよそ11〜13×10-6/℃なのに対し、ポリエチレン系の樹脂はその10倍以上。同じ温度変化でも樹脂は桁違いに動きます。

金属と樹脂の線膨張係数の比較 鉄約12、アルミ約23に対しポリエチレン系樹脂は約100〜200と、金属の10倍以上伸縮することを示す横棒グラフ 温度1℃あたりの伸び縮み ― 線膨張係数の比較 鉄(鋼) 約12 アルミ 約23 ポリエチレン系樹脂 約100〜200 単位:×10⁻⁶/℃(温度が1℃上がると、長さ1mあたり何μm伸びるか) 樹脂は鉄の10倍以上動く。だから薄肉樹脂の加工では、温度管理が寸法精度を大きく左右します。
図:金属と樹脂の線膨張係数の比較

たとえば外径200mmクラスの樹脂パイプなら、室温が数℃変わるだけで寸法が0.1mm前後動く計算です。金属の感覚で「室温くらい多少変わっても」と考えていると、公差はあっという間に外れます。加工中にエアコンを24時間つけっぱなしにするのは、精神論ではなく、この物性に対する必然的な対策です。

さらに、線膨張係数も、吸湿による寸法変化も、結晶化のクセも樹脂の種類ごとに異なります。サーフ・エンジニアリングでは、技術顧問である工学博士とともに、材料ごとの特性を見極めながら加工条件を組み立てています。経験と勘だけでなく、材料工学の裏付けを持って薄肉樹脂に向き合っている——ここが、難しい案件を受けられる理由のひとつです。

私たちが変形を抑えるためにやっていること

特別な魔法はありません。地道な三つの積み重ねです。

  • 変形を「見越して」削る:削った直後ではなく、一晩後に落ち着く寸法から逆算して加工します。どちらへどれだけ動くか——この読みは、材料の挙動を経験的につかむしかありません。
  • 徹底した温度管理:加工物が機械にかかっている間はエアコンを24時間稼働させ、室温を一定に保ったまま削り切ります。
  • 自社製の特殊治具:薄肉パイプは掴み方ひとつで歪みます。汎用の爪で強く掴めばその圧力で真円が崩れる。そこで、変形が出にくい治具を自社で設計・製作しています。
薄肉パイプの掴み変形と自社製治具 汎用チャックで強く掴むと真円が崩れるのに対し、自社製治具で力を分散させると真円を保持できることを示す模式図 掴み方ひとつで薄肉パイプは歪む ― 自社製治具で変形を抑える 汎用チャックで強く掴むと 3点に力が集中 → 真円が崩れる 自社製の特殊治具で受けると 面で支えて力を分散 → 真円を保持 薄肉パイプは掴み圧が一点に集中すると真円が崩れます。当社では変形が出にくい専用治具を自社設計・製作し、力を分散させて仕上げます。
図:掴み変形と自社製治具による変形抑制

「板を曲げて作る」しかない現実。削り出せるのに、もったいない

実はもうひとつ、あまり知られていない現実があります。大径の樹脂パイプが欲しいとき、多くの樹脂加工屋さんは“削り出し”ができません。薄肉パイプの切削が難しすぎるため、板材を丸めて曲げ、継ぎ目を接合して“パイプ状”に仕立てる——その程度の精度で作らざるを得ないことが多いのです。

しかしこの作り方では、継ぎ目という弱点が残り、真円度も肉厚の均一性も、寸法精度も出しきれません。

サーフは、無垢・厚肉の材料から切削で削り出せます。継ぎ目のない、真円度と寸法精度の高いパイプを、そのまま削り出す。「曲げてそれっぽく作るしかない」と諦められている品物を見るたびに、正直、もったいないと感じます。削り出せるのに、と。

なぜ多くの加工会社はこの仕事を嫌がるのか

正直にお伝えすると、薄肉樹脂パイプを敬遠する同業は少なくありません。

  • そもそも難しすぎて対応できない
  • 薄肉パイプの加工に慣れた職人が少ない
  • 変形を抑えるための温度管理までできる会社は、すでに案件が埋まっていて新規を入れたがらない
  • そして、やったことのない加工にトライする気概のある工場が少ない

私たちは、この最後の一点にこそ自分たちの役割があると考えています。試作1個から始めて、動く寸法と格闘しながら形にしていく。それが薄肉樹脂の世界です。

樹脂切削加工のご相談から納品までの流れ

当社の樹脂切削加工は、丸棒や厚肉パイプなどの無垢材から削り出す方式です。板を曲げて筒状にするのではなく、切削だけで形をつくるため、継ぎ目がなく、真円度も肉厚の均一性も保てます。PEEK、フッ素樹脂(PTFE)、MCナイロン、ポリエチレンなど、材料ごとに伸び縮みのクセが違うため、樹脂切削加工では材質に合わせて刃物・切削条件・温度管理を毎回組み替えています。

  1. 図面または現物写真を送る:PDF・DXFのほか、手書きのスケッチや現物の写真でも構いません。
  2. 可否と概算のご回答:肉厚・外径・材質から、削り出しで対応できるかを判断してご連絡します。
  3. 試作1個から加工:まず1個削って、寸法がどれだけ動くかを実測します。
  4. 寸法を確認してから納品:寸法が落ち着いた状態で仕上げ、測定結果を添えて納品します。

まずは「試作1個」から。図面が固まっていなくても構いません

大径・薄肉の樹脂パイプは、いきなり量産で当てにいくものではありません。まず1個削って、どれだけ動くかを見る。そこからしか始まりません。だからこそ、試作の一本目からご相談を歓迎します。

「他で薄すぎると断られた」「翌日には寸法が変わってしまって困っている」「板を曲げて作るしかないと言われた」——そんな状態の図面こそ、一度見せてください。すべてをお約束はできませんが、難しいからと即断りはしません。

▶ ご相談・お見積りはこちら:https://surfeng.co.jp/contact/
樹脂切削加工のご相談・お見積り

図面が固まっていなくても構いません。「他で薄すぎると断られた」「翌日には寸法が変わってしまう」——その状態のまま、お送りください。

▶ 無料で見積もりを依頼する(図面添付OK)

お電話:0467-79-6506(株式会社サーフ・エンジニアリング/神奈川県綾瀬市)

廃番継手で止まる光ファイバ工事を国内製作で動かす

「この継手、もう作ってないんですよ」——光ファイバ敷設の現場で、海外メーカーの代理店からそう告げられた瞬間、あなたの背中に冷たいものが走ったのではないでしょうか。FTTHや5G基地局へ向かう地上管路に使う、あの細径・薄肉のHDPE製マイクロダクト。その専用継手やエンドキャップがわずか数点欠けるだけで、何kmにもおよぶ敷設工事がぴたりと止まってしまいます。

「たかが小さな樹脂部品」が工程全体を人質に取る

マイクロダクトは光通信インフラの中でも特に成長著しい領域です。だからこそ需要に部品供給が追いつかず、海外メーカーの統廃合や仕様変更で「昨日まで買えた継手が今日は廃番」という事態が頻発しています。肉厚わずか1mm前後の薄肉ダクトに対し、気密性とワンタッチ接続を両立させる継手は、寸法精度がコンマ数ミリずれただけで抜けや漏気を起こす繊細な部品。在庫が尽きれば、工程全体が止まるのです。

なぜ国内の加工屋では代替できないのか

薄肉の樹脂パイプと小径継手は、切削時にワークがたわみ・変形しやすく、加工難易度の高い領域です。「樹脂加工は得意」と謳う工場でも、いざ図面なしの現物を見せると「これは精度が出せない」と断られた経験をお持ちではないでしょうか。図面が手元にないこと、そして薄物特有の変形対策が、国内調達の大きな壁になっています。

サーフ・エンジニアリングが提供する解決策

当社は、図面のない現物や劣化した既存品からのリバースエンジニアリングを得意としています。3次元測定で形状を正確に図面化し、HDPEをはじめとする樹脂の薄物加工に最適化した専用治具でたわみを抑え、継手の同心度やシール面を忠実に再現。1点から国内で再製作します。

解決策がもたらす未来

廃番部品に振り回される調達から解放され、必要な分だけ国内で確保できる体制が期待できます。海外発注の長いリードタイムや為替リスクから距離を置き、工事スケジュールを自社の手に取り戻すことにつながります。「あの部品が無いから着工できない」という焦りを、過去のものにできるはずです。

まとめ — 工事を止めないための第一歩を

伸び続ける光通信インフラだからこそ、部品供給の途絶は致命傷になります。廃番の継手・エンドキャップ、図面のない現物が一点でもあれば、まずはサーフ・エンジニアリングにご相談ください。お悩み解決の第一歩を、ここから踏み出しませんか。

液冷データセンターの特注継手、長納期を国内加工で短縮

「配管の特注継手、ヨーロッパから3か月待ちです」——増床の稟議が通り、いざ液冷サーバーの増設に動き出した矢先に、設備担当のあなたはそう聞かされていませんか。発熱の限界を超えるAIサーバーの普及で、冷却方式は空冷から液冷へと急速に移行しています。その冷却配管に使われる薄肉のHDPE系チューブと、それをつなぐカスタム継手の供給が、増設スピードのボトルネックになっています。

「冷やせなければ動かない」というプレッシャー

液冷データセンターは今まさに拡大の真っ只中。冷却配管は軽量で耐薬品性に優れる樹脂への移行が進む一方、ラックレイアウトに合わせた非標準の分岐・口径変換継手は海外メーカーの特注品に依存しがちです。一点の継手が届かないだけでラック1列が冷やせず、せっかくのサーバーが据え付けたまま稼働できない。増設計画の遅れは、そのまま事業機会の損失につながります。

なぜ調達が詰まるのか

薄肉の冷却配管継手は、漏れが一切許されないシール面精度と、たわみやすい薄物形状の両立が求められます。海外特注は最小ロットや長納期がネックになり、国内で代替しようにも「この薄さと精度は難しい」と二の足を踏まれる。結果として、海外発注の長いリードタイムを飲むしかない状況に陥りがちです。

サーフ・エンジニアリングが提供する解決策

当社は現物やサンプルからのリバースエンジニアリングと、薄物樹脂の精密加工を強みとしています。専用治具で薄肉ワークの変形を抑えながら、シール面・接続部を高精度に仕上げ、レイアウトに合わせた特注口径・分岐形状も国内で短納期製作。図面がなくても現物から再現します。

解決策がもたらす未来

海外特注の長納期に増設計画を縛られることなく、必要な継手を必要な数だけ国内で確保できる体制が期待できます。リードタイムの短縮は、増床スピードそのものの加速につながり、冷却不足で遊休化するサーバーを生まない運用が実現できるはずです。

まとめ — 増設を止めない配管調達へ

急成長する液冷インフラでは、配管部品の供給力が競争力に直結します。長納期の特注継手や、廃番になった冷却配管部品でお困りなら、サーフ・エンジニアリングにご相談ください。お悩み解決の第一歩を、ここから踏み出しませんか。

入手難の地中熱ヘッダー部品を国内で安定供給

「採熱管のヘッダー、メーカーが生産を絞っていて次の入荷はいつになるか…」——地中熱ヒートポンプの施工を任されたあなたは、部材の入荷待ちで現場をストップさせた経験はありませんか。脱炭素の流れを受け、地中熱利用は再エネ設備の中でも着実に伸びている分野です。その採熱ループを束ねるヘッダーやUベンド継手は、薄肉のHDPEパイプを精密に加工した部品。これが一点欠けるだけで、採熱回路全体が組めません。

需要は伸びるのに、部品供給が追いつかない

地中熱システムは地中に埋設する性質上、一度施工すれば数十年使う長寿命設備です。だからこそ採熱管やヘッダー部品には高い信頼性が求められますが、需要拡大に部品供給が追いつかず、特定メーカーの納期に施工計画が左右されがちです。輸入品に頼れば為替と海上輸送のリスクも乗ってきます。

なぜ「同じものを国内で」が難しいのか

採熱ループのヘッダーは、複数の薄肉パイプを集約・分配する形状で、融着や接続部の気密・水密が生命線です。薄物のHDPEは加工時にたわみや溶融変形を起こしやすく、専用の治具と加工ノウハウがなければ精度が出せません。一般的な樹脂加工屋では敬遠されやすい領域です。

サーフ・エンジニアリングが提供する解決策

当社は現物からのリバースエンジニアリングと薄物樹脂加工を得意とし、図面のないヘッダーやUベンド継手も3次元測定から忠実に再現します。専用治具で薄肉ワークの変形を抑えつつ、接続部の同心度・シール性を確保。国内一貫製作で、必要な数を必要なときにお届けします。

解決策がもたらす未来

特定メーカーの納期や輸入リスクに左右されない、安定した部材調達が期待できます。施工計画を自社で組み立てられるようになり、長寿命の地中熱設備にふさわしい信頼性の高い部品を、国内サプライチェーンで継続的に確保することにつながります。

まとめ — 採熱回路を止めない部材調達へ

伸び続ける地中熱市場で施工力を活かすには、安定した部品供給が欠かせません。入手難のヘッダーやUベンド継手、図面のない既存部品でお困りなら、サーフ・エンジニアリングにご相談ください。お悩み解決の第一歩を、ここから踏み出しませんか。